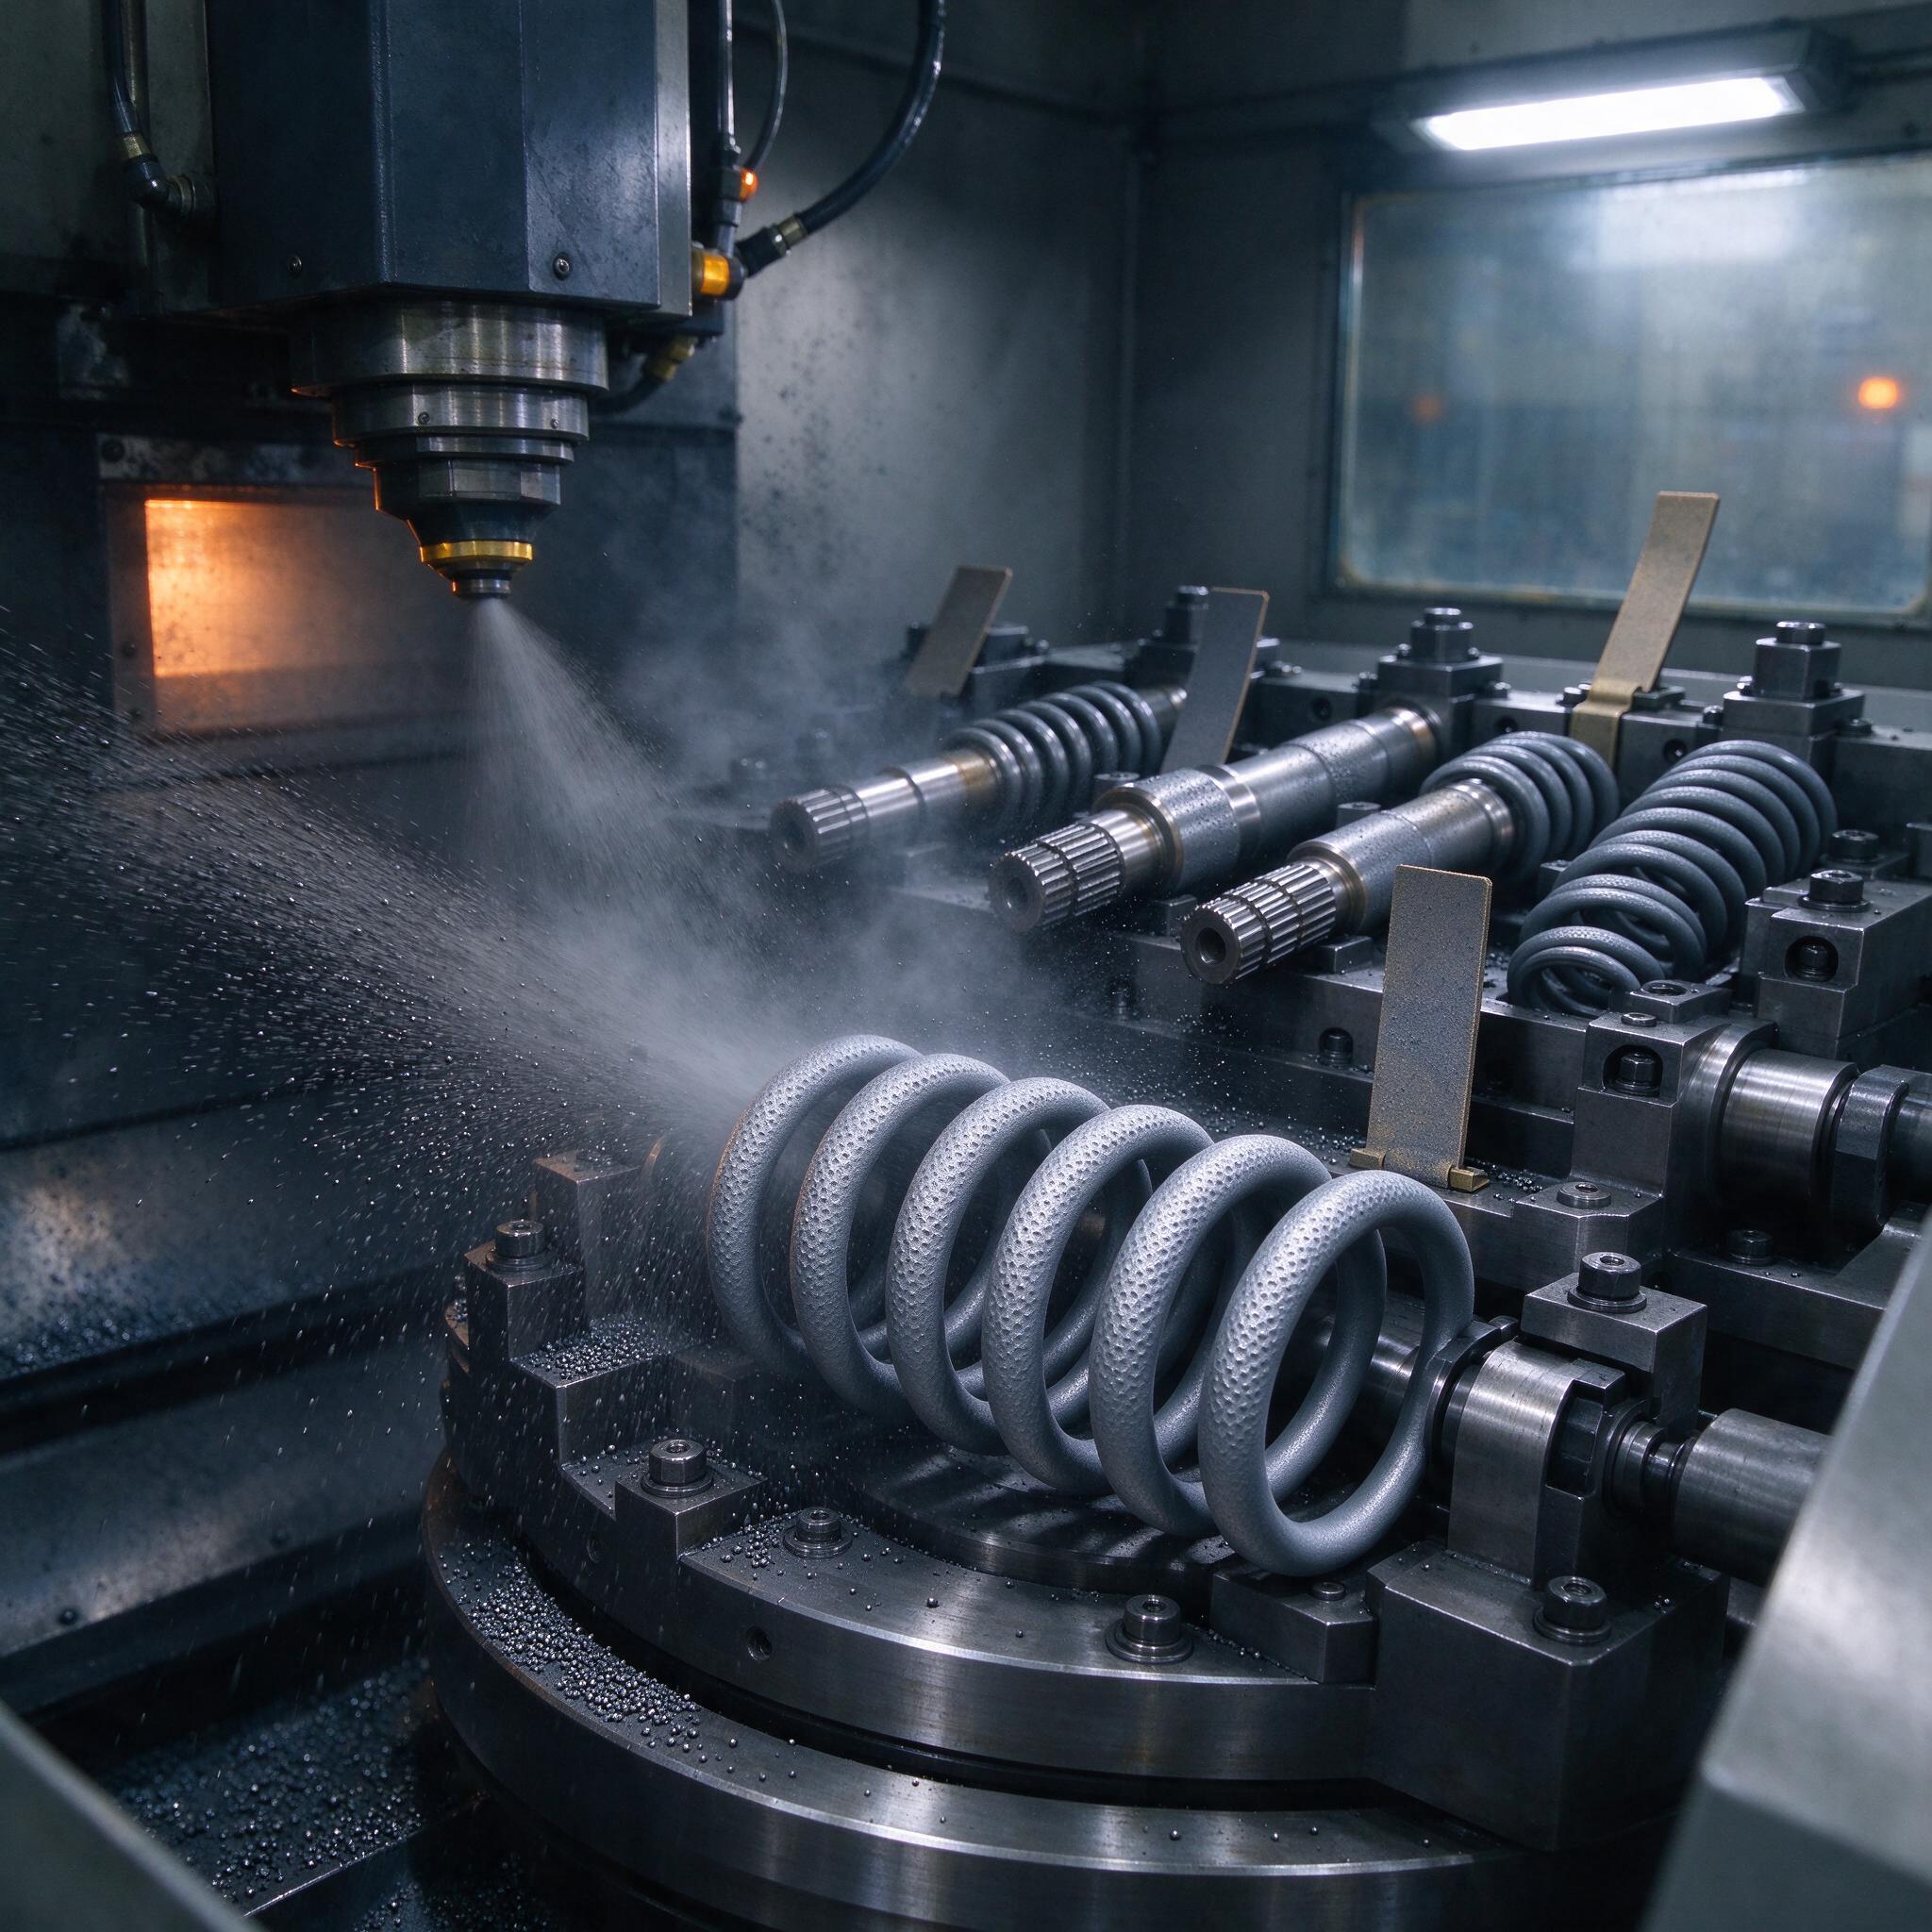
Пружина лопнула на испытательном стенде. Снова
Ситуация, знакомая почти каждому, кто связан с производством пружин и валов: деталь прошла термообработку по цеховому регламенту, шлифовка шейки в допуске, а на усталостных испытаниях — трещина на 180 тысячах циклов вместо требуемых двух миллионов. Разбираем брак, смотрим излом — усталостная каверна зародилась ровно под поверхностью, там, где после шлифования остались растягивающие остаточные напряжения. Классика. И лечится это не перекалибровкой станка, а нормальным дробеструйным упрочнением. На фото, которое accompanies эту статью — как раз наш участок: видно, как сопло обрабатывает винтовую пружину сжатия, рядом в приспособлении лежат валы-шестерни со шлифованными шлицами, а справа — пакет витых пружин. На столе расставлены пластинки Альмена — по ним мы и контролируем интенсивность. Разберем, как это делается правильно и где все обычно разваливается.
Что физически происходит с металлом под градом дроби
Суть дробеструйного (и его «старшего брата» дробеметного) упрочнения проста: поток дроби бьет по поверхности со скоростью 40–80 м/с, каждый шарик — это микроклеймо, пластически деформирующее тонкий слой 0,1–0,5 мм. Верхний слой течет, а лежащий под ним металл пытается вернуть форму — возникает поле сжимающих остаточных напряжений, до −600…−1000 МПа для стали. Плюс наклеп: твердость поверхности подскакивает на 10–30% по HV. Усталостная трещина почти всегда зарождается с поверхности, где растяжение при цикле максимально. Мы эти растяжения гасим сжатием — и предел усталости растет на 30–60%, а при удачной комбинации с азотированием и того больше. По опыту, мастера часто путают два процесса: дробеструй — когда дробь разгоняется сжатым воздухом через сопло, и дробемет — когда центробежное колесо (типа Rösler RDT или тракторной «дробеметной барабанки» старых серий) швыряет дробь лопатками. Для пружин с витком 10–25 мм дробеструй дает лучший контроль по зонам, для валового производства валиков и рессорных листов дробемет экономически незаменим — производительность у колеса выше на порядок.
Интенсивность Альмена: что это за зверь и почему 0,1–0,6 ммA
Интенсивность по Альмену — это не «сколько набили дроби», а кривая насыщения. В зону обработки кладем стальную пластинку SAE 1070 (тип А, толщина 1,3 мм, твердость 44–50 HRC), обрабатываем её в тех же режимах, что и деталь, и меряем стрелу прогиба. Серия образцов с разной выдержкой — строим кривую, точка насыщения — та, где удвоение времени дает прирост дуги менее 10%. Эта дуга и есть интенсивность, в миллиметрах по пластине А (ммA). Диапазон 0,1–0,6 ммA закрывает почти все задачи:
- 0,10–0,15 ммA — тонкие детали, шестерни после цементации, мелкие пружины диаметром проволоки до 3 мм. Дробь 0,3–0,4 мм (по S110–S170).
- 0,20–0,30 ммA — рабочая зона для клапанных пружин и большинства валов. Дробь 0,6–0,8 мм (S230–S280).
- 0,40–0,60 ммA — тяжелые пружины подвески, торсионы, коленвалы. Дробь 1,0–1,4 мм (S330–S390).
Грубое правило: средний размер дроби должен быть не меньше, чем удвоенная требуемая интенсивность, иначе мелкий шарик физически не продавит нужный слой. Дробь берем стальную литую (ДСК, ДЧК по ГОСТ 11964) либо резаную проволочную (SCCW по SAE J444, «condensed» после обкатки, чтобы убрать острые хвосты). Резаная проволока дороже, но стабильнее по форме и не оставляет каверн с микротрещинами, как битая литая. Стеклянные шарики и керамика — для сатинирования, о нем ниже.
Сатинирование: когда после упрочнения нужен не матовый бугор, а гладкая поверхность
После дробеструйного упрочнения поверхность — характерный «сатиновый» матовый микрорельеф. Парадокс: сам процесс повышает усталостную прочность, но шероховатость может вырасти до Ra 2–3,5 мкм, и на ответственных шейках валов это съедает часть выигрыша — пики профиля работают как микроконцентраторы. Поэтому мы применяем финишное сатинирование: те же установки, но с мелкой стеклянной дробью 100–200 мкм, низким давлением 1,5–2,5 бар и пологими углами атаки. Результат — Ra 0,4–0,8 мкм и однородный благородный мат, который, кстати, отлично держит масло. Для клапанных пружин, работающих на ресурс двигателя, комбинируем: тяжелое упрочнение 0,20–0,25 ммA чугунной или стальной дробью, затем сатинирование стеклом. Прирост усталостного предела в паре с чистой поверхностью — стабильные 50–70% против неупрочненной детали. Если видите на детали равномерный серебристо-серый мат без блестящих «залысин» — значит, человек свою работу сделал.
Режимы, которые реально работают (из нашего технологического журнала)
Не буду пересказывать справочники — вот что стоит в наряде у нас, на участке упрочнения, и что не раз проверено на изломах:
| Параметр | Валы-шестерни (40Х, 58–62 HRC) | Пружины сжатия (60С2А, 45–50 HRC) |
|---|---|---|
| Интенсивность Альмена | 0,15–0,25 ммA | 0,25–0,45 ммA |
| Дробь | Резаная проволока 0,6 мм | Литая стальная 0,8–1,0 мм |
| Скорость дроби | 55–65 м/с | 60–75 м/с |
| Угол атаки | 70–90° | 60–75° к касательной витка |
| Шероховатость после | Ra 1,6 → сатинирование до 0,8 | Ra 2,5 (виток — норм) |
| Эффект по усталости | +40–55% предела | +50–80% предела |
Ключевой момент для пружин — угол подачи сопла относительно витка. Струя должна бить в межвитковое пространство так, чтобы внутренняя сторона витка, где при кручении растяжение максимальное, получила полную дозу. Пружину вешают на оправку и ведут вдоль оси, а не крутят на месте под неподвижным соплом — иначе внешняя сторона зальется, а внутренняя останется голой.
Типичные ошибки: случай, после которого мы переписали техпроцесс
Однажды на участке мы поймали брак из-за того, что оператор на установке с вентильной подачей дроби полтора месяца работал на «усохшей» смеси. Дробь при ударах дробится и истирается, фракция постепенно уезжает вниз: вместо номинала 0,8 мм в сепараторе к нам приезжала пыль с эффективным размером 0,35 мм. Интенсивность на пластинках упала с 0,30 до 0,14 ммA, но никто не заметил — контроль пластин был раз в неделю, а смену задания «не трогали». Партия пружин подвески ушла заказчику, и через три месяца — полевые отказы. Изломы показали поверхностный зародыш и тонкий наклепанный слой — почерк недобитого упрочнения. С тех пор у нас контроль Альмена — каждое утро, до начала смены, три пластины, плюс еженедельный ситовой анализ смеси с браковкой, если битой и мелкой фракции больше 10%. Добавили и правило: при загрузке новой дроби первые две партии идут с двойным контролем кривой насыщения, потому что свежая дробь «пробивает» иначе, чем обкатанная.
И вторая болячка — перебор. Бывает желание «упрочнить покрепче». Нельзя. Свыше 0,6 ммA на деталях с твердостью выше 50 HRC дробеструй начинает давать микротрещины и поверхностные сколы — эффект разворачивается на противоположный. Зарез, как и в мехобработке, здесь тоже бывает.
Как выбрать станок или подрядчика: чек-лист
- Наличие встроенной системы сепарации и классификации дроби с документированным ситовым анализом. Нет сепаратора — нет стабильности, всё остальное маркетинг.
- Возможность постановки проб Альмена прямо в оснастку и выдача протокола кривой насыщения, а не одной цифры «0,3 ммA».
- Манипуляция деталью: для пружин — осевая подача вдоль витка, для валов — вращение с перекрытием треков струи не более 50%.
- Регулировка давления воздуха (или частоты колеса) и угла атаки с фиксацией значений в журнале. «Крутим на глаз» — вон из двери.
- Для подрядчика — спросите, как они борются с битой дробью и как часто меняют засыпку. Кто ответит внятно, тот реально гонит процесс.
FAQ — отвечаю как отрезаю
Можно ли заменить дробеструйное упрочнение накаткой роликом?
Нет, для пружин это не сработает, потому что ролик физически не пройдет по внутренней стороне витка, а именно там нужно сжатие. Для гладких шеек валов накатка — хороший и дешевый вариант, прирост 20–30% она дает. Но это разные инструменты, а не взаимозаменяемые.
Правда ли, что дробеструй портит точность детали?
Правда, но незначительно. Микрогеометрия меняется на 2–5 мкм по диаметру, у тонкостенных и длинных валов возможен прогиб — поэтому для них упрочнение ставим до финишного шлифования, а чистов passing даем после. Для пружин и валов обычной точности «после» — вообще не проблема.
Какая интенсивность Альмена нужна «среднему» валу?
Прямо скажу: универсальной цифры нет. Для вала с галтелью, работающего на изгиб, начинаем с 0,20–0,25 ммA и обязательно упрочняем галтель и шлицевые торцы — зона максимальных напряжений. Если после испытаний запас мал, поднимаем до 0,35, но контролируем, не поехала ли шероховатость.
Вместо вывода
Дробеструйное и дробеметное упрочнение — не магия, а процесс со своими режимами, контролем и возможностью всё испортить невниманием к фракции дроби. Ставьте Альмена на пластины хотя бы раз в смену, следите за сепаратором, комбинируйте упрочнение с сатинированием — и усталостные отказы перестанут приходить от заказчика. Проверено на нашем участке двадцатью годами изломов.