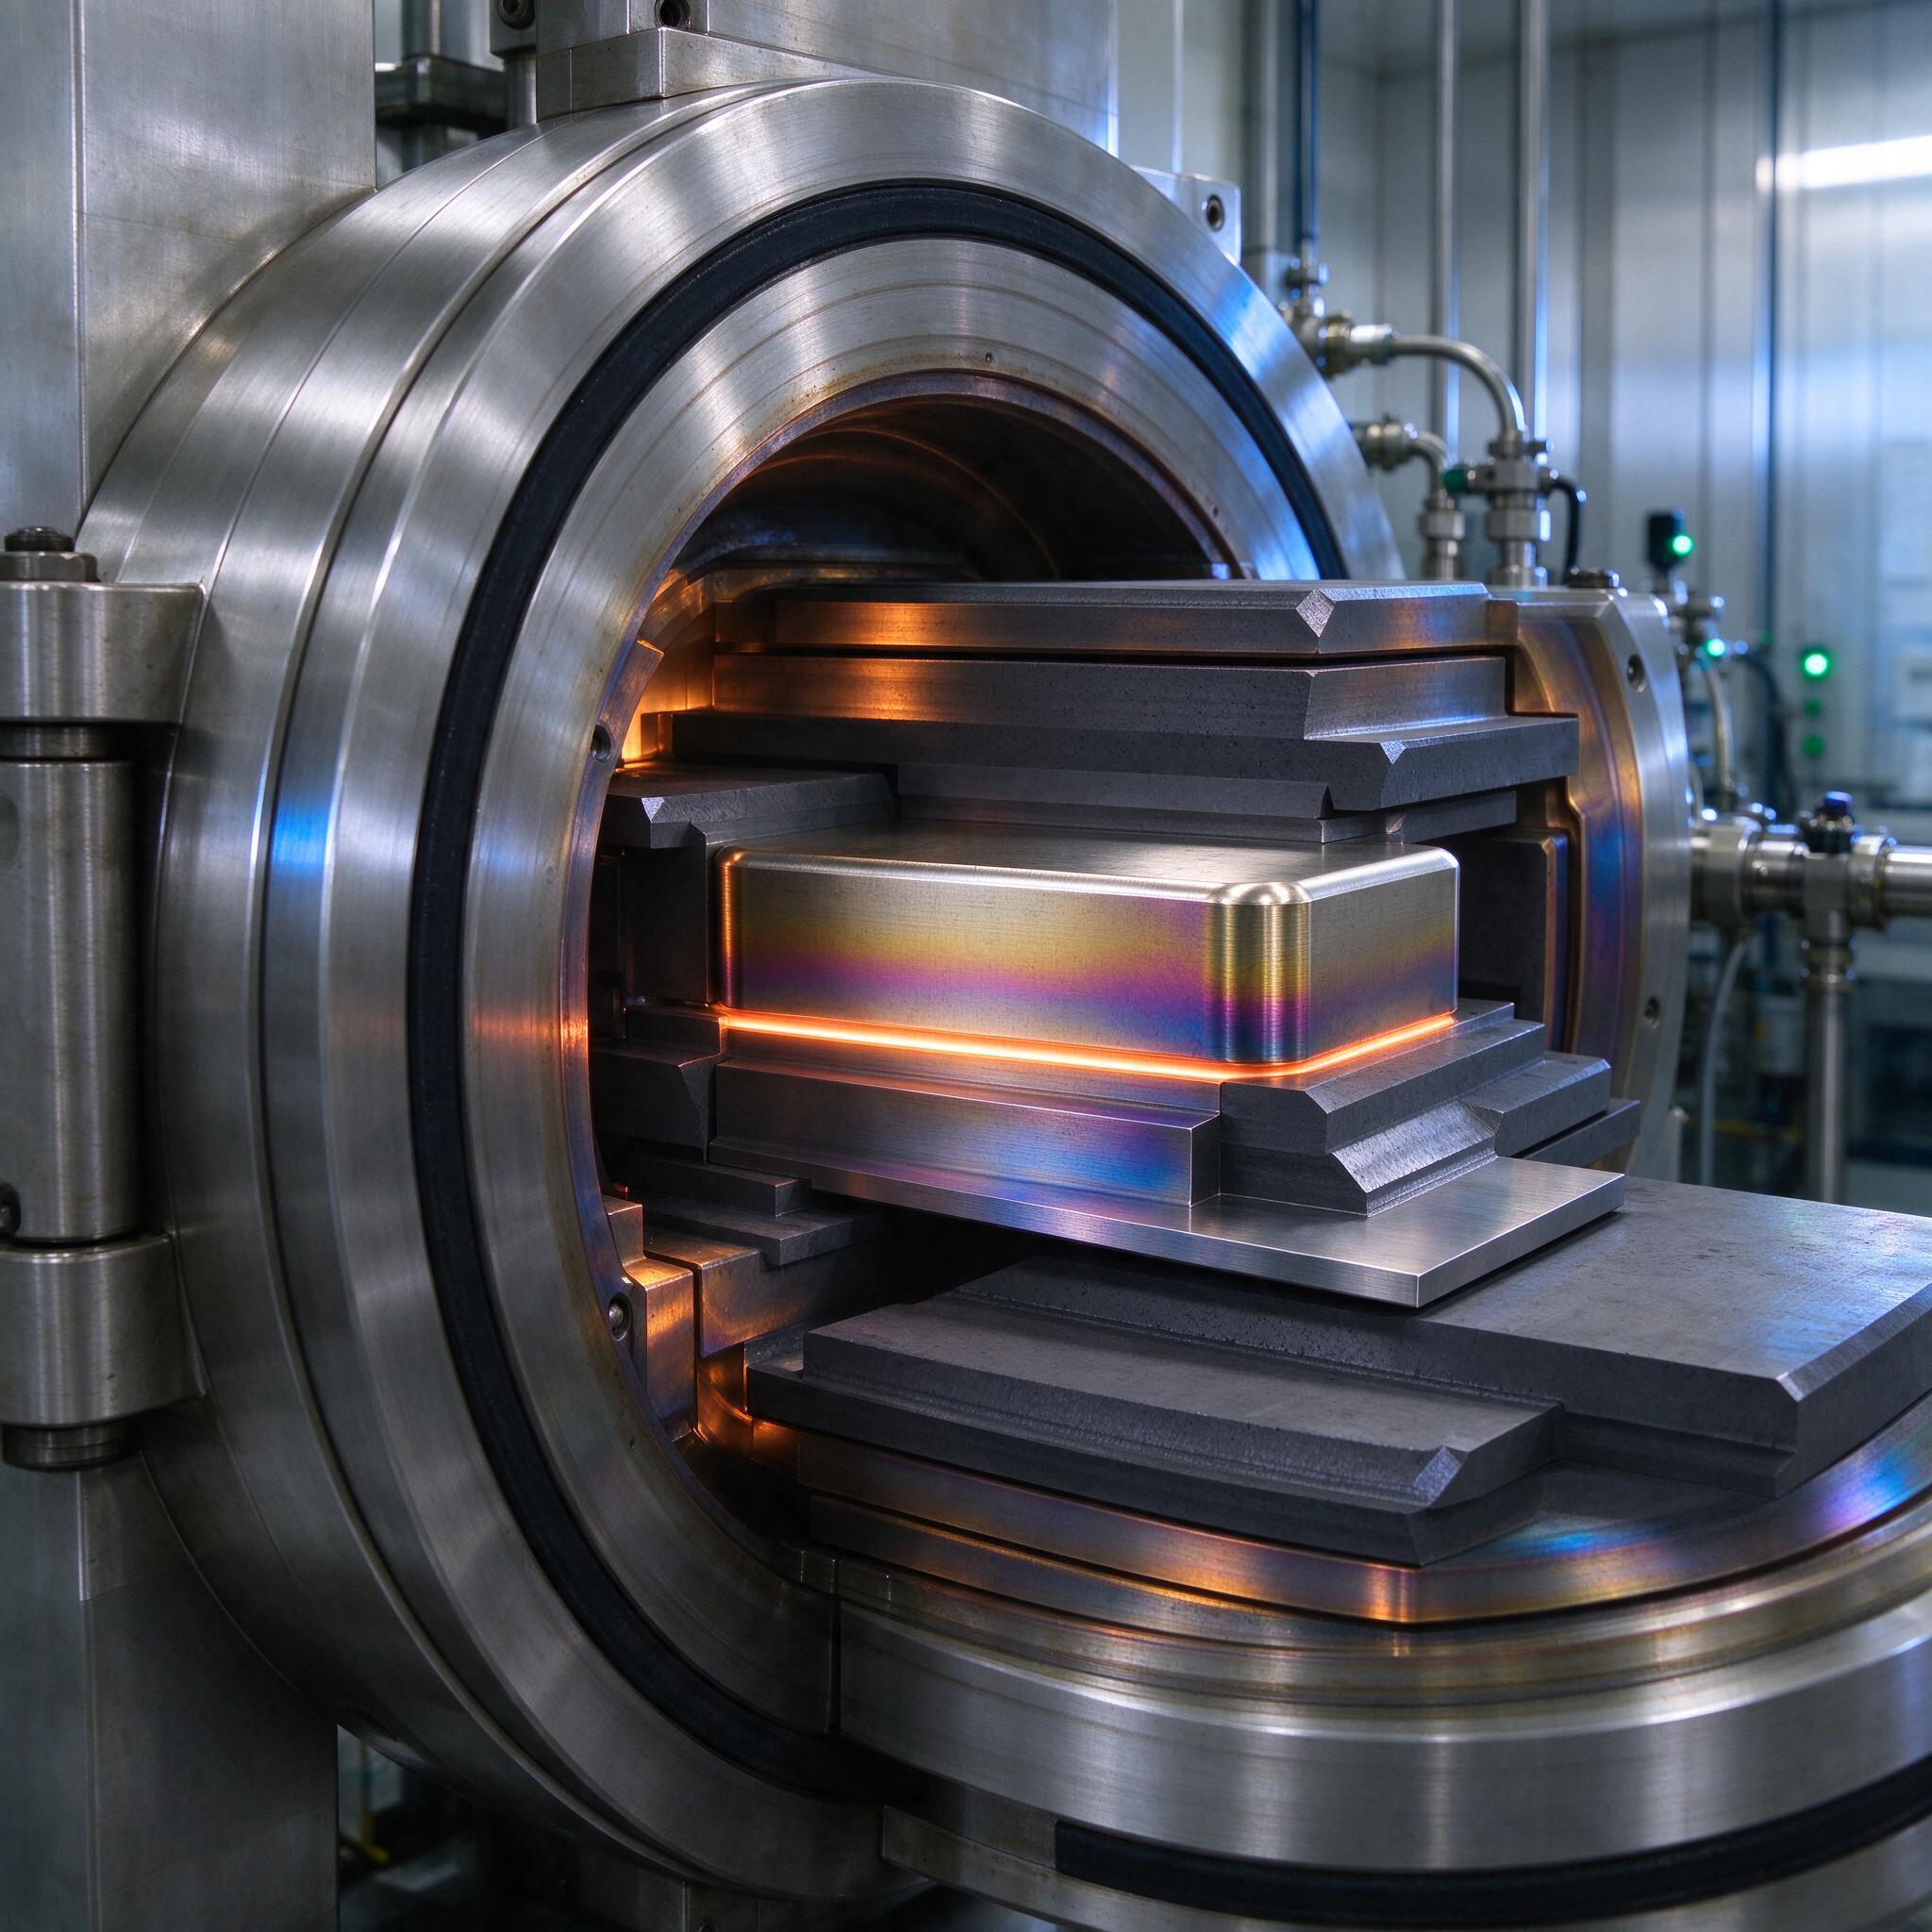
Загляните в вакуумную печь, когда там варится пакет титан-сталь: заготовка светится оранжевым по стыку, плоскости отливают радужными разводами побежалости, графитовые опорные плиты стоят темной башней вокруг пакета. Красиво. Но за этой картинкой — часовые споры на совещании, потому что диффузионная сварка титана со сталью — это самая капризная пара из всех, что мы варим. Недогрел — стык не схватился, раковина на изломе. Перегрел — интерметаллид, и шов сыплется как чугун. Разберем, как мы выходим на стабильные 300–450 МПа по срезу и на какие грабли наступать не обязательно — мы уже наступили за вас.
Почему титан со сталью «дружит» только в вакууме
Сразу фиксируем физику. При нагреве выше 300 °C титан жадно хватает кислород и азот из воздуха, а выше 600 °C — уже ведро. Альфированный слой толщиной в доли миллиметра — и вся ваша диффузия насмарку: хрупкая альфа-казеума не даст ни пластичности, ни прочности. Вторая проблема — железо и титан при температурах ниже ~980 °C образуют интерметаллиды FeTi и Fe₂Ti, которые прочность на изломе убивают напрочь. Поэтому варим при остаточном давлении не хуже 10⁻² Па, а лучше 10⁻³–10⁻⁴ Па, и в стык закладываем разделительный слой.
Воздух, аргонная среда, флюсы — забудьте. На практике даже «хороший» аргон с точкой росы −40 даёт на кромках ту же золотистую побежалость, что на фото у заготовки после цикла. В вакууме металл чистый, диффузия идет по настоящим ювенильным поверхностям — потому и прочность шва 300–450 МПа реальна, а не в рекламном буклете.
Режимы, которые мы держим на участке
Базовое окно простое, но каждый параметр в нем — на весах:
- Температура: 850–950 °C. Для пары ВТ1-0 + Ст3 — ближе к 900 °C. Для ВТ6 + 12Х18Н10Т стараемся не выходить за 870 °C — иначе β-фаза титана раскрывается и железо уходит вглубь, строить интерметаллидный слой начинает прямо в объеме.
- Давление на пакет: 5–15 МПа. Меньше 5 — непропара, каверны по микрорельефу. Больше 15 — на ВТ6 поймаете локальную деформацию, металл «течет» из стыка, и геометрия детали плывет.
- Выдержка: 10–30 минут. Дольше — не значит лучше: при 900 °C каждые лишние 10 минут роста градиента по железу добавляют интерметаллидной прослойки.
- Вакуум: 10⁻²–10⁻⁴ Па, откачка до стабилизации перед стартом нагрева.
- Скорость нагрева/охлаждения: 8–12 °C/мин, охлаждение с печью. Резкий сброс на ВТ6 — это закалка β-фазы, микротрещины потом вылезут на травлении.
Шероховатость стыкуемых поверхностей держим Ra 0,4–0,8, неплоскостность не хуже 0,02 мм на 100 мм. Это критично: диффузионная сварка не прощает зазоров. Контакт должен быть по всей плоскости, иначе в зазоре — каверна, и она гарантированно вылезет при рентгене или на изломе при сдаточных испытаниях.
Таблица режимов по парам материалов
| Пара | T, °C | P, МПа | Выдержка, мин | Прочность, МПа |
|---|---|---|---|---|
| ВТ1-0 + Ст3 | 880–920 | 8–12 | 15–20 | 320–420 |
| ВТ1-0 + 12Х18Н10Т | 850–900 | 8–14 | 15–30 | 300–400 |
| ВТ6 + 12Х18Н10Т | 850–870 | 5–10 | 10–20 | 300–380 |
| ОТ4 + Ст3 | 870–900 | 10–15 | 15–25 | 310–430 |
Разделительная прослойка — это половина успеха. Между титаном и сталью закладываем фольгу: никель (НП-2, 20–50 мкм) — работает, но следите за диффузионной зоной; медь (М1, 30–100 мкм) — лучший вариант, Cu-Fe интерметаллидов не образует; ванадий — идеален теоретически, дорог практически, для ответственных авиационных узлов берем именно его. Без прослойки прочность 350 МПа на титан-сталь — лотерея, мы такое не подписываем.
Как мы готовим поверхности — и почему это решает больше, чем режим
Однажды на участке мы поймали брак из-за того, что заготовки после фрезеровки протерли уайт-спиритом, а не обезжиривали нормально. Органика разложилась в вакууме, углерод лег на кромку, и по всей плоскости стыка — россыпь несплошностей на рентгене. Пакет был на 40 минут сварочного времени. С тех пор маршрут такой: шлифовка (или фрезеровка «чисто», Вc на финише порядка 60–80 м/мин для стали, для титана — 30–40), обезжиривание в щелочном растворе, промывка, травление смесью HNO₃+HF для титана (снимает 5–10 мкм альфа-слоя), промывка деионизованной водой, сушка, и сборка пакета — в перчатках, не голыми руками. Отпечаток пальца в вакууме при 900 °C дает пятно, которое вы будете искать неделю.
Сборку делаем в оснастке из графита марки МПГ или молибдена. Графит темнеет и чуть оседает — это нормально, закладывайте усадку оснастки в расчет давления. Сверху — груз-плита или система оправок, чтобы давление распределялось равномерно. Неравномерное усилие — классическая причина, когда по краю шов 400 МПа, а в центре непропар.
Типичные ошибки: реальный случай, а не банальности
Мастера часто думают, что если печь вышла на 900 °C, то всё — режим выдержан. Нет. Термопара в печи и температура в центре пакета — это две разные величины. Мы ловили брак на пакете толщиной 90 мм: печь показывала 910, термопара, воткнутая в тело заготовки через технологическое отверстие, — 862. Разница 50 градусов — целая ступень в режиме. С тех пор инерционный контроль ведем по «слепой» термопаре в массе детали, а не по камерной.
Вторая история: закалили партию ВТ6 + сталь ускоренным охлаждением «чтобы быстрее». На изломе шов как положено, но при гидроиспытаниях узла на 8 МПа трещина пошла по зоне термовлияния со стороны титана. Разобрались — мартенситная структура, хрупкость. Охлаждение с печью, и никаких «ускорим». Третье, любимое: «давление в оснастке компенсируем проставками». Проставки из нержавейки при 900 °C пластически текут, давление падает на треть к концу цикла, и вы непонятно что сварили. Только расчетные компенсаторы из графита или молибдена.
Как выбрать оборудование и подрядчика
Технологии диффузионной сварки без правильной печи не существует. Смотрите на:
- Остаточное давление: честные 10⁻³ Па и лучше, а не «10⁻¹ и хватит».
- Система нагружения: гидравлика с обратной связью по усилию, а не рычаг с грузом. Стабильность давления ±10% минимум.
- Термопары: минимум две, контроль по массе садки, регистрация всего цикла в протоколе.
- Вакуумметрия и натекание: подрядчик должен показать кривую натекания камеры, а не просто «печь герметичная».
- Контроль качества: рентген или УЗК каждой партии, изломы — от образцов-свидетелей из той же садки.
По опыту, у половины «диффузионных» участков в РФ вакуумная часть — это перепрофилированная электропечь с насосом. Не тянет такая база ни вакуум, ни точность.
FAQ
Можно ли варить титан со сталью без прослойки?
Можно, но зачем? На короткой выдержке получите 200–250 МПа и полку непровара. На длинной — интерметаллидная прослойка FeTi сожрет всю пластичность. Мы без прослойки варим только титан-титан, для разнородных материалов это плохая экономия.
Чем диффузионная сварка лучше сварки взрывом для биметалла титан-сталь?
Взрывом — быстрее и дешевле на больших листах, это факт. Но геометрию сложного узла (фланец, втулка, ступенчатая деталь) взрывом не сделаете. Плюс зона взрывного сваривания волнистая, с локальными упрочнениями — для деталей под циклическую нагрузку мы предпочитаем диффузию.
Правда ли, что после сварки нужна термообработка?
Не всегда. Для ВТ1-0 и ОТ4 в большинстве случаев достаточно охлаждения с печью. Для ВТ6 — да, часто отжиг 650–700 °C, 1–2 часа, снимаем остаточные напряжения после цикла и стабилизируем структуру. Без отжига узел может «повести» при механической обработке уже после сварки.
Вместо заключения
Диффузионная сварка титана и титан-стальных соединений — это не магия, а дисциплина: чистая поверхность, честный вакуум, прослойка по расчету и контроль температуры по массе. Окно 850–950 °C и 5–15 МПа узкое, но в нем прочность 300–450 МПа повторяется от партии к партии. Настройте процесс один раз — и он будет работать годами. Нарушите чистоту — будете разбирать брак по ночам, как мы когда-то.