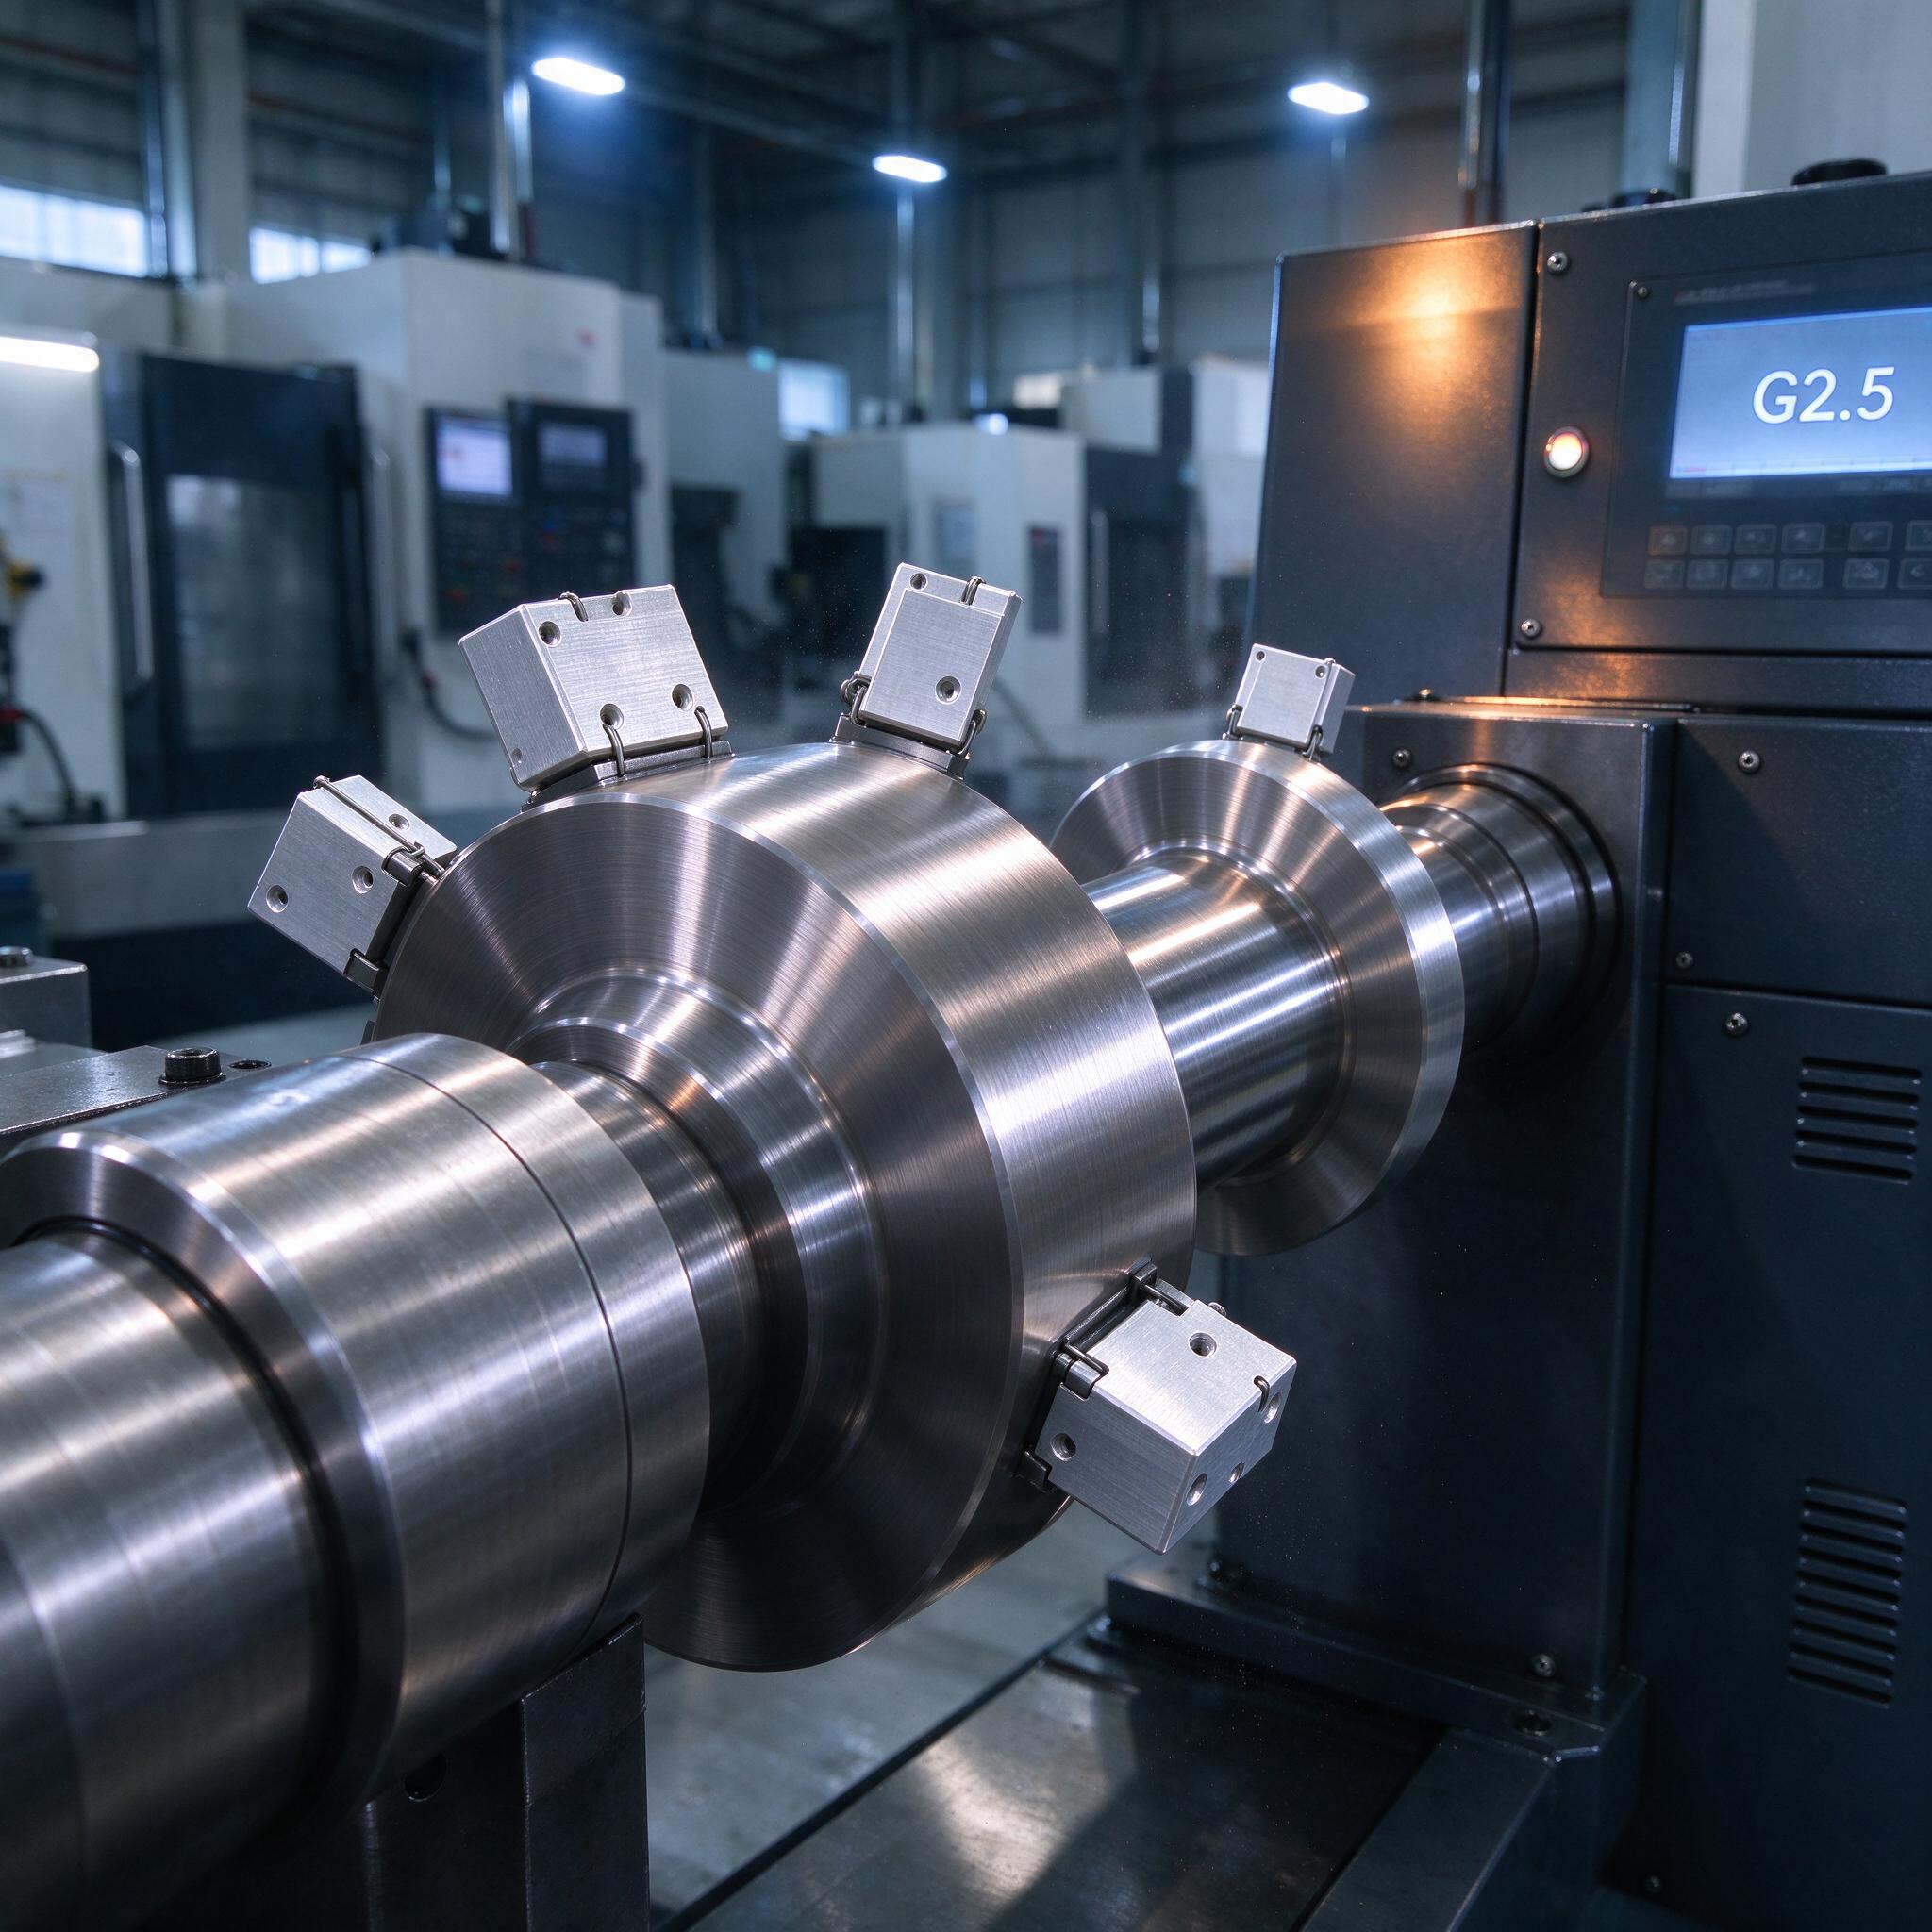
На фото — наш фрезерный участок в момент, когда мы ловили вибрацию на тяжёлой ступенчатой детали: вал-шестерня зажат в патроне, на посадочных поясах стоят противовесы-кубики, а на панели ЧПУ светится класс G2.5. Точнее и не скажешь — балансировка начинается не на балансировочном станке, а прямо у станка с ЧПУ. Разберём, как выбить остаточный дисбаланс до G2.5–G6.3, какие оправки для этого нужны и где реально проверять.
Почему станок «звенит», хотя всё кажется нормальным
Классическая картина: программист задал подачу, шпиндель раскрутился до S3000, и тут «поймали зарез» — на детали идут волны, шероховатость вместо Ra 0,8 скачет до Ra 3,2, пластины сыплются. Мастер греет СОЖ, меняет подачу F, снижает Vc — эффект на день. А корень в дисбалансе: на 6000 об/мин неуравновешенная масса всего в 15 г на радиусе 100 мм даёт центробежную силу под 60 Н. Шпиндель звенит, подшипники греются, инструмент живёт вдвое меньше паспортного.
Мы давно взяли правило: любая деталь-тело вращения тяжелее 3 кг и быстрее 3000 об/мин — кандидат на балансировку. И неважно, что заказчик про это не писал.
Классы точности G2.5 и G6.3 — без теории, по делу
Классы берём из ISO 21940 (бывшая ГОСТ ИСО 1940-1). Суть простая: класс G задаёт произведение удельного дисбаланса на угловую скорость. G6.3 — жёсткие роторы общего назначения, карданы, шкивы. G2.5 — шпиндели, шлифовальные круги, роторы турбин, всё, что крутится быстро и не должно вибрировать. Практический перевод в граммы:
| Масса детали | Обороты, об/мин | Класс | Допустимый дисбаланс |
|---|---|---|---|
| 5 кг | 6000 | G6.3 | ~10 г·мм ×1000... проще: ~16 г·см |
| 5 кг | 6000 | G2.5 | ~6,5 г·см |
| 20 кг | 3000 | G2.5 | ~16 г·см |
Не гонитесь за G2.5 там, где заказчику хватает G6.3 — выбьете лишние часы из себестоимости, а разницы на детали не увидите.
Балансировочные оправки: где половина ошибок
Дисбаланс детали на станке — это ещё и дисбаланс оснастки. Оправка с биением посадочного места 0,02 мм на скорости легко «перевешивает» саму деталь. Мы используем:
- закалённые и притёртые консольные оправки для токарных работ — посадка H6/g5, биение не более 0,005 мм;
- оправки с балансировочными кольцевыми проточками, куда ставим грузы-винты или «кубики», как на фото;
- оправки с собственной балансировкой до G1 — для скоростей от 8000 об/мин.
Важно: балансировать деталь в сборе с оправкой, а не порознь. По опыту, мастера часто путают эти два режима и удивляются, почему после проверки на станке всё уехало.
Контроль на балансировочном станке
На участке стоит старый добрый горизонтальный балансировочный станок типа Schenck, рядом — установка для инструментов. Порядок такой: деталь ставим на призмы опор, крутанули, прибор показывает величину и угол дисбаланса в двух плоскостях. Дальше два пути — снять металл (сверление на «тяжёлой» стороне, глубокие каверны недопустимы) или добавить противовес. Для стали снимаем по 5–10 г за проход и повторяем замер, пока не упрёмся в допуск. Обычно два-три цикла.
Однажды на участке мы поймали брак из-за того, что оператор после балансировки зачистил посадочный пояс наждачкой — снял 3 грамма с одной стороны, и деталь уехала из G2.5 обратно в «G20». С тех пор после финишной зачистки — обязательный контрольный прогон.
Типичные ошибки: реальный случай
Партия валов под шлифование. Балансировали на оправке, всё сошлось. На заказчике — вибрация, разбитые подшипники узла через месяц. Вскрыли: оправку после прошлогоднего падения никто не проверял, посадочное место «гуляло» на 0,05 мм — дисбаланс посадки перекрыл весь наш результат. Вывод: оправка — это тоже измерительный инструмент, хранить и аттестовать её нужно соответствующе.
Как выбрать станок и подрядчика: чек-лист
- Диапазон масс и оборотов станка — с запасом 20% от вашей номенклатуры.
- Минимально достижимый остаточный дисбаланс — не «до G2.5 вообще», а конкретно в г·мм для вашей массы.
- Возможность балансировки в сборе с оправкой и в собственных опорах.
- Протокол после каждого прогона — величина, угол, плоскости коррекции, обороты.
- Наличие аттестованных оправок — попросите свидетельства, а не «у нас всё ок».
FAQ
Можно ли отбалансировать деталь прямо на станке с ЧПУ, без балансировочного станка?
Нет, не сработает как финальный контроль. По вибрации шпинделя можно грубо прикинуть и поставить предварительный груз, но угол и величину в двух плоскостях ЧПУ вам не покажет — погрешность легко уйдёт за 30%.
Что лучше — сверлить металл или клеить противовесы?
Для серийных стальных деталей — сверлить, это навсегда. Клей и «кубики» годятся для оснастки и опытных деталей, но под нагрузкой и СОЖ смещаются, а вместе с ними уезжает баланс.
Достаточно ли балансировать только оправку, а деталь не трогать?
Нет. Оправка сама по себе — только половина. Дисбалансы детали и оправки складываются векторно, и по отдельности вы ничего не гарантируете.
Итог простой. Класс точности выбираем по реальным оборотам, оправку держим в аттестованном состоянии, контроль — на станке, не «на глаз». Тогда шпиндель не звенит, пластины не сыплются, а Ra держится в допуске от первой детали до последней.