Откуда берётся этот «тихий убийца» под шляпкой болта
Начну с истории. Однажды на участке мы поймали брак из-за того, что после наплавки шейки вала из 30ХГСА деталь полежала ночь в цехе — и утром при сборке треснула прямо по околошовной зоне. Без удара. Просто поставили, затянули — и «щёлк». Вскрытие показало классическую картину: водородная хрупкость, под封面 fingerprints — «лунки» у очага разрушения, трещина «шептала» через зерно. Водород в металл нагнал сварщик с сырой обмазкой электродов, а мы его оттуда не выгнали. С тех пор у нас диффузионный отжиг при 200 °C прописан в маршруте как обязательная операция, а не как «по желанию технолога».
Болит эта тема у всех, кто работает с высокопрочными сталями: 30ХГСА после закалки и отпуска тянет на 1100–1200 МПа, 40Х в улучшении даёт 900–1000 МПа. На таких уровнях прочности водород, которого в обычной Ст3 вы даже не заметите, для легированной стали — приговор. Атомарный водород диффундирует в зоны с высоким напряжением (вершина микротрещины, каверна, неметаллическое включение), рекомбинирует в молекулу, давление растёт — и под нагрузкой трещина идёт «ступеньками», с задержкой. Задержка — самое коварное. Деталь может лежать на складе готовой продукции сутки, двое, а то и неделю после гальваники, и только под нагрузкой развалиться. Замедленное разрушение. Мы это проходили.
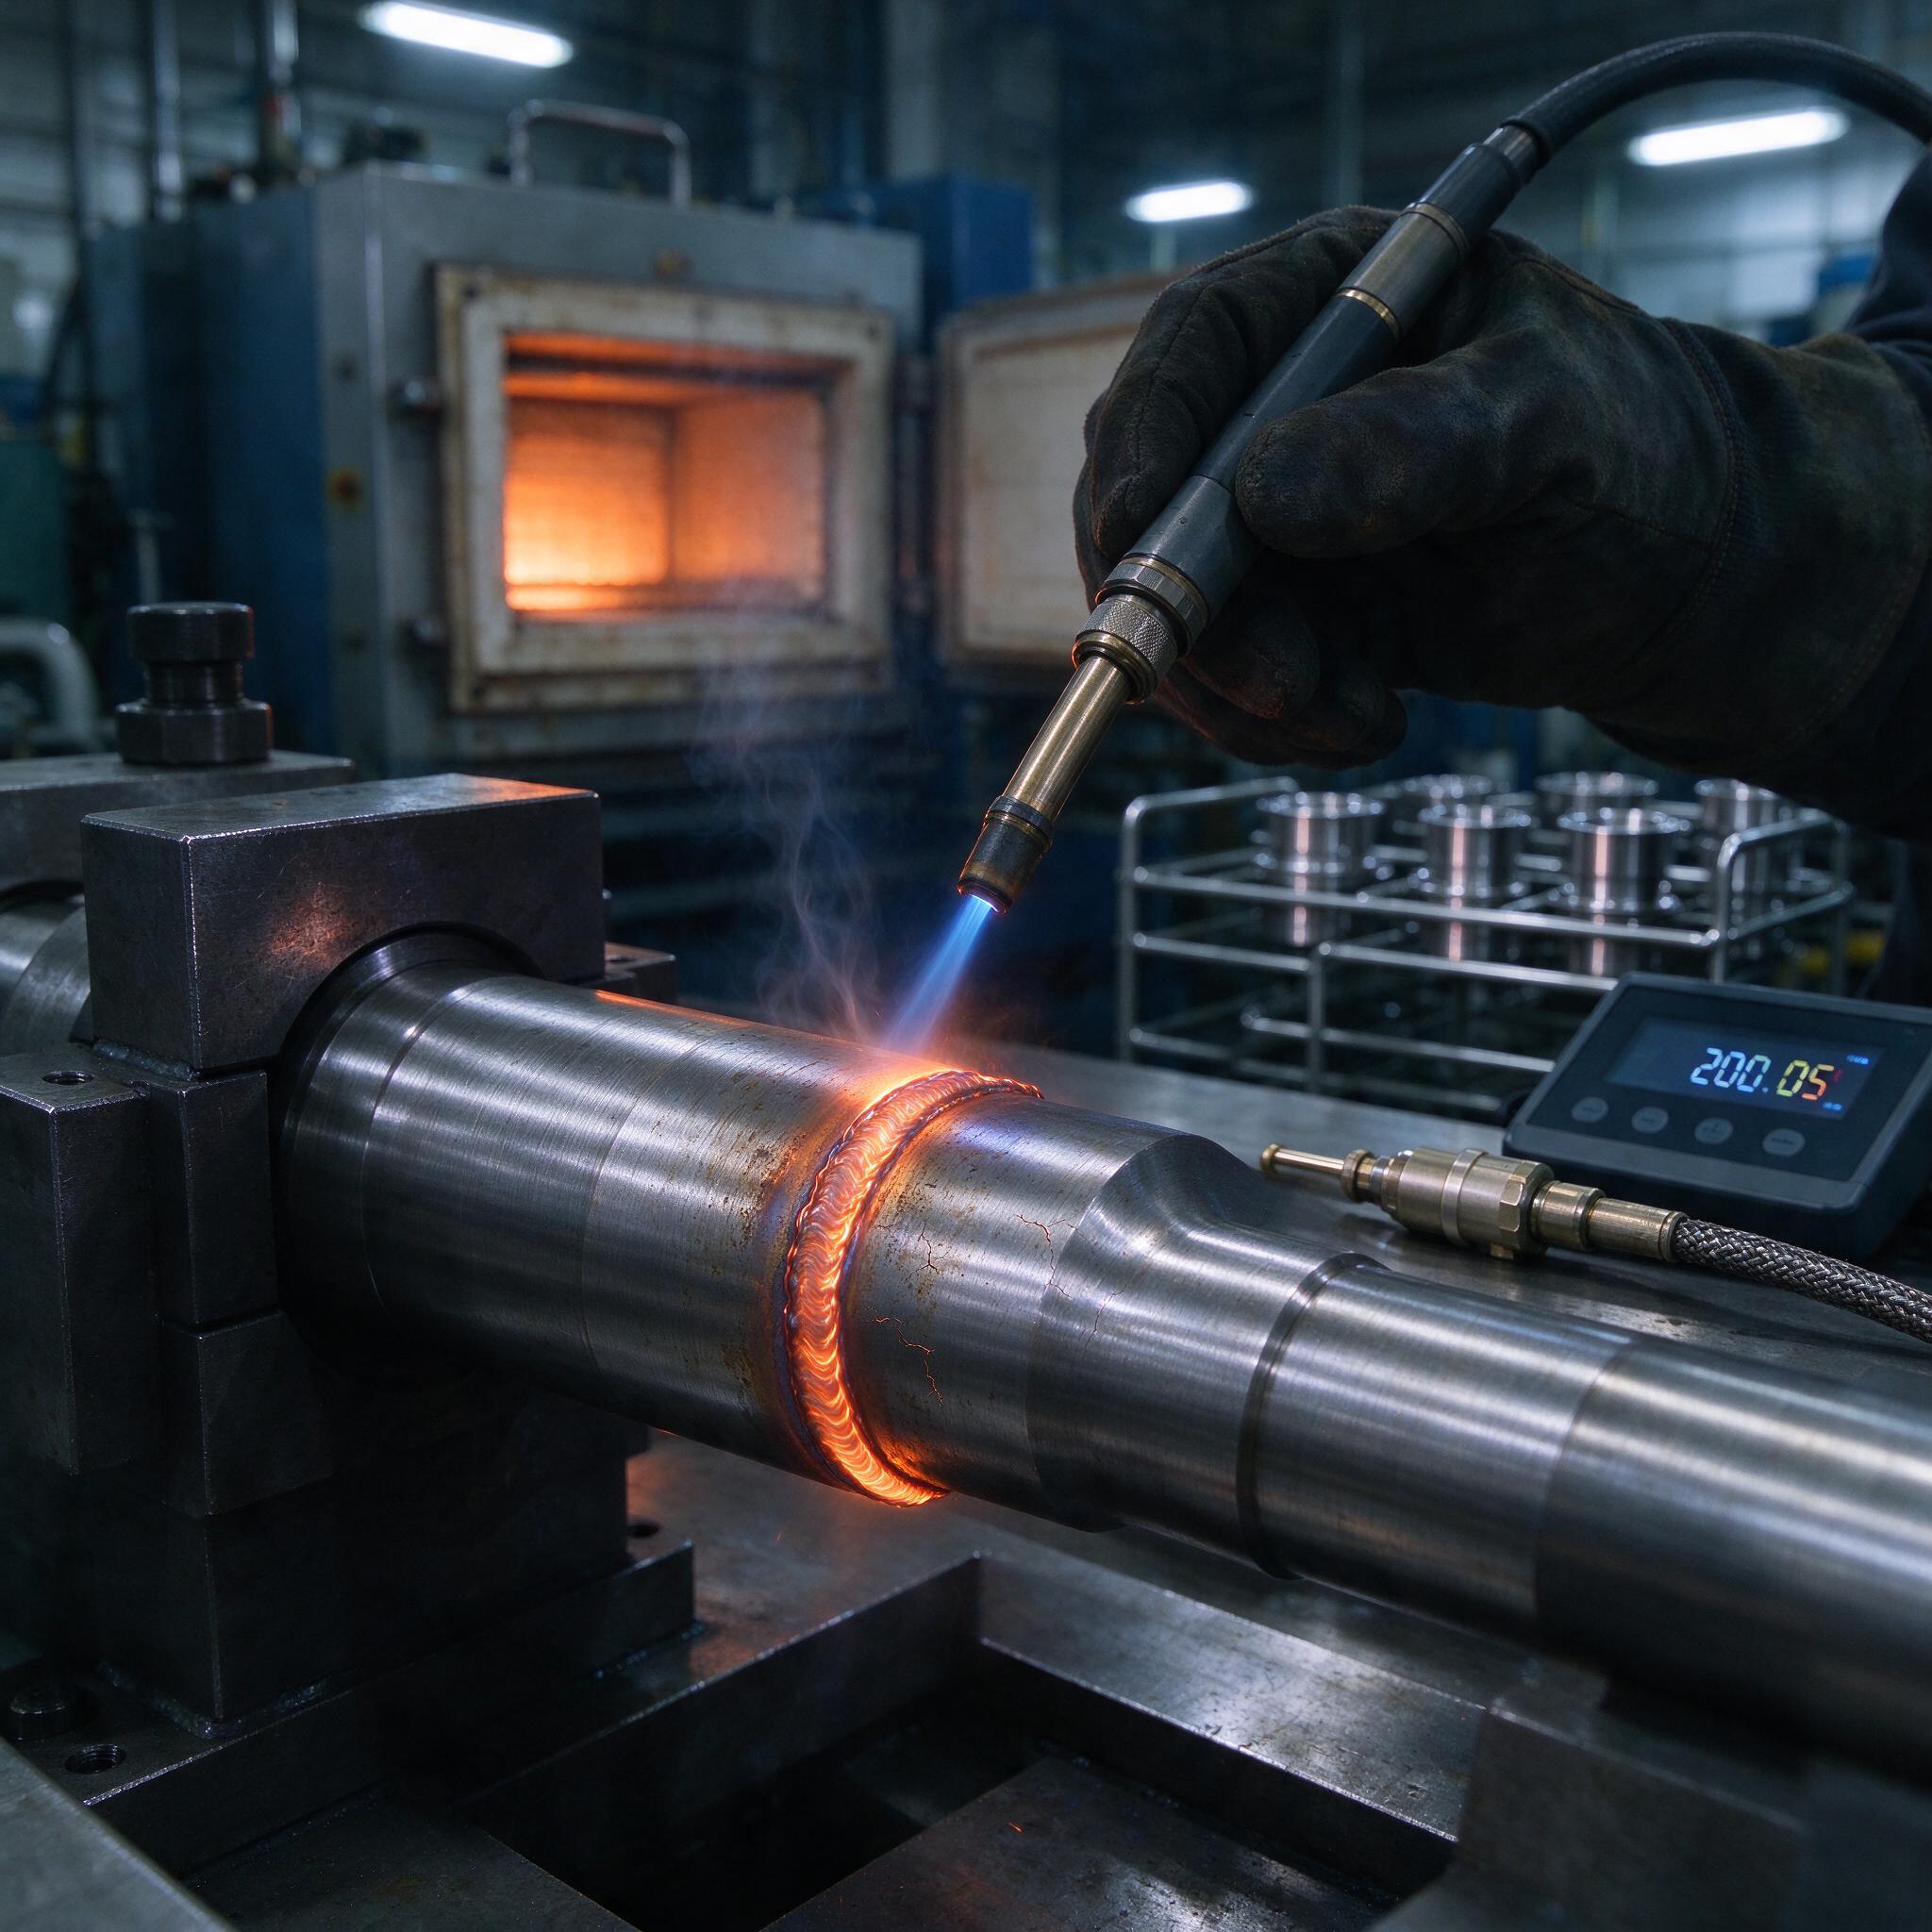
На фото — наша термическая позиция: вал зажат в массивных тисках, горелкой греем околошовную зону до 200 °C (пирометр это честно показывает — на индикаторе 200.05 °C, погрешность мы держим в ±5 °C), на заднем плане — муфельная печь с оранжевым зевом, рядом в корзине лежат отполированные цилиндры, уже прошедшие цикл. Всё по-настоящему, без постановочных красивостей: тиски в потёках окалины, на валу — лёгкие цвета побежалости.
Откуда водород лезет в деталь: три главных входа
Перечислю по убыванию частоты, с тем как мы с этим сталкиваемся на практике.
- Сварка и наплавка. Влага на кромках, сырые электроды (Э50А, УОНИ-13/55 без прокалки — забудьте), флюс, набравший воду из воздуха. Каждый килограмм воды разлагается в дуге, и атомарный водород прямо в расплав. Кислотные обмазки (ЦЛ-11, МР-3 на 40Х — нет, увольте) дают водорода в разы больше, чем основные.
- Гальваника. Цинкование, кадмирование, хромирование — всё это катодное наводороживание. В травлении перед покрытием — то же самое: кислота + сталь = водород. Кадмий, кстати, «запирает» водород в детали, не даёт ему выйти, поэтому под кадмием с высокой твёрдостью ловили самые злые случаи.
- Кислотная зачистка и травление. Даже короткое травление в соляной кислоте на высокопрочной стали — минус к пластичности. Мы перешли на дробеструй вместо травления, где это возможно, — и количество «внезапных» трещин упало заметно.
Отдельный бич — резьба и кромки. У детали после шлифования с шероховатостью Ra 0,8 водород зацепляется за микронеровности и риски от шлифовального круга. Прижоги на шлифовке + водород = готовая зародышевая трещина. Поэтому шлифуем с обильной СОЖ, не даём шпинделю звенеть и прижигать поверхность — «поймать зарез» на высокопрочной стали это полбеды, а вот прижог — уже беда.
Диффузионный отжиг 200 °C: режимы, которые реально работают
Почему именно 200 °C, а не «повыше, чтоб быстрее»? Логика простая: выше 200–250 °C на легированных сталях начинаются структурные эффекты — отпуск закалённых зон, перераспределение карбидов, а нам этого не надо, термообработку деталь уже прошла. Водород подвижен в решётке уже при 150–250 °C, диффузия идёт с приемлемой скоростью, а структура стоит на месте. Классический режим:
- температура 200 ± 10 °C, нагрев в муфеле или камерной печи с вентиляцией, чтобы пары от испаряющейся влаги и СОЖ не «качали» атмосферу;
- выдержка — от 2 до 8 часов в зависимости от сечения: тонкостенные корпуса — 2–3 часа, вал диаметром 80–120 мм — не меньше 6 часов, иначе середина сечения не «проветрится»;
- для деталей после гальваники (цинк, кадмий) — выдержка в пределах 4–8 часов, и обязательно не позднее 4–6 часов после выхода из ванны, пока водород не «застрял» в ловушках;
- охлаждение — с печью или на спокойном воздухе, резкие градиенты на этой операции нам без надобности.
Частая ошибка — греют «на глазок» горелкой в одну точку и считают, что отжиг состоялся. На фото как раз наш вариант локального диффузионного отжига шва: горелка ведётся кольцом вокруг зоны, пирометр постоянно в руке оператора, температура контролируется по пятну нагрева. Это законно для локального ремонта, но для ответственных деталей — только полная печь. Локальный прогрев оставляет градиент, и на границе зоны нагрева водород просто перегоняется в холодную половину, где сидит дальше.
Сравнение марок: кто токсичнее к водороду
| Параметр | 30ХГСА | 40Х |
|---|---|---|
| σв после улучшения, МПа | 1100–1200 | 900–1000 |
| Чувствительность к водородной хрупкости | Очень высокая (хром + марганец + кремний, крупное зерно мартенсита) | Высокая, но на ступень ниже |
| Склонность к подкалке в ЗТВ при сварке | Высокая — твердотельная закалка в зоне термического влияния | Умеренная, требуется подогрев 150–200 °C |
| Режим диффузионного отжига | 200 °C, 6–8 ч (ответственные детали), перед сваркой — подогрев 200 °C | 200 °C, 4–6 ч |
| Электроды / проволока | УОНИ-13/85, прокалка 350–400 °C, 1,5–2 ч | УОНИ-13/55, та же прокалка |
| Контроль водорода | Обязателен на партии, метод горячей экстракции | Выборочно, при входном контроле проволоки |
По опыту, мастера часто путают: думают, что 40Х «простая» и её можно варить без танцев. Не простая. Подкалённая ЗТВ на 40Х при сварке без подогрева даёт твёрдость под 45 HRC, а с водородом из сырого электрода — это та же бомба замедленного действия, просто с чуть более длинным фитилём.
Контроль содержания водорода: чем меряем и на что смотрим
Меряем методом горячей экстракции (плавление в токе инертного газа с газоанализатором — у нас стоит анализатор ONH-серии, приёмка проволоки и флюса — через него же). Норма для сварных конструкций из 30ХГСА — не более 3–4 см³ водорода на 100 г металла шва. Для основного металла после гальваники ориентируемся на 1–2 см³/100 г. Если лаборатории рядом нет, косвенный контроль — испытания на замедленное разрушение: три контрольных образца из спутной детали нагружаем на 75–80 % от σ0,2 и держим 200 часов. Не треснули — партия выходит. Это долго, но дешевле, чем расследование аварии.
Плюс простые организационные вещи, которые работают лучше любых умных слов: электродные печи-термопеналы у каждого сварщика (электроды из печи — в пенал — в руки, не больше 4 часов на открытом воздухе), флюс прокаливается перед каждой сменой, детали после гальваники не шли на склад «отлежаться», а идут сразу в печь. Контрольный таймер — бумажный маршрутный лист, где оператор расписывается за вход и выход из печи. Скучно. Работает.
Типичные ошибки: реальный случай, а не банальности
Расскажу про случай, который стоил нам недели разбирательств. Партия цилиндров из 30ХГСА после цинкования прошла отжиг — по документам. Через месяц у заказчика на испытательном стенде одна деталь дала кольцевую трещину. Подняли документацию: отжиг был, но печь в тот день стояла на 180 °C после плановой поверки термопары — а оператор, глядя на старое показание шкалы, держал реальные 150 °C. Водород при 150 °C выходит в разы медленнее, шестичасовая выдержка превратилась в фактически двухчасовую по диффузионной эффективности. Мораль: доверяй поверенной термопаре, а не стрелке, и записывай фактическую температуру, а не уставку. С тех пор у нас на каждой печной карте — контрольный замер переносным пирометром по детали, а не по печи.
Ещё одна регулярная беда — гальванический участок «не в курсе», что деталь высокопрочная. Отдали в сторонний цех на цинк — там пропорционалили травление «как всегда», деталь просидела в солянке лишние двадцать минут. Формально покрытие отлично, толщина в допуске. Фактически — наводорожена по полной. Поэтому в сопроводиловке на гальванику мы теперь пишем марку стали, категорию прочности и требование: травление не более X минут, отжиг — сразу после ванны.
Как выбрать подрядчика или оборудование для отжига: чек-лист
- Печь с точностью удержания ±10 °C и поверенной термопарой; желательна конвекция (вентилятор) — равномерность по саду важнее мощности.
- Журнал с записью фактической температуры и времени, а не уставок; у подрядчика — тоже, просите выписку из журнала к каждой партии.
- Понятная схема выдержек по сечению: если подрядчик «всё жарит 2 часа при 200» — бегите, он не понимает диффузии.
- Раздельные маршруты для деталей после сварки и после гальваники, с ограничением времени между ванной и печью (не более 4–6 часов).
- Возможность контроля водорода горячей экстракцией или хотя бы спутных образцов на замедленное разрушение — хотя бы периодически, на рамках партий.
FAQ
Можно ли заменить диффузионный отжиг при 200 °C простым отпуском при 400–500 °C после сварки?
Нет, в лоб это не сработает: отпуск при 400–500 °C уводит локальные твёрдости в ЗТВ, но и сбивает прочность всего изделия, если термообработка была до сварки, и провоцирует отпускные трещины на 40Х с хромом. Водород при 200 °C выходит достаточно, структура не трогается — поэтому и держимся этой температуры. Если у вас сварка до упрочняющей термообработки — тогда да, полная закалка с отпуском снимет вопрос, но это другой маршрут.
Сколько водорода реально наберёт деталь после цинкования без отжига?
На практике — до 5–8 см³/100 г при жёстком травлении, против нормы 1–2. Разница между «пролежит спокойно» и «треснет под нагрузкой через неделю» находится где-то на этих цифрах, и предсказать, какая деталь из партии стрельнёт, нельзя — поэтому и контролируем каждую партию, а не «по наитию».
Спасает ли дробеструй после гальваники вместо отжига?
Частично. Наклёп поверхности упрочняет слой и «запирает» часть водорода в ловушках, где он менее опасен, — плюс это снимает растягивающие остаточные напряжения. Но объёмный водород в сечении никуда не девается. Для ответственных деталей из 30ХГСА дробеструй — хорошая добавка, но не замена отжигу.
Вместо заключения
Водородная хрупкость — не мистика, а управляемая технология. Прокалённые электроды, дисциплина на гальванике, отжиг 200 °C по сечению и честный контроль температуры с записью факта. Всё это дешевле одной треснувшей детали на стенде у заказчика. Мы свой урок получили бесплатно — дальше считайте сами.