Прошлой осенью к нам прибежал коллега из инструментального цеха с конусной фрезой из ХВГ в руках — после обычной закалки в соляной ванне «винтом» ушло биение на 0,15 мм. Шлифовать не за что. Инструмент отправился в металлолом, партия — в переделку. В тот месяц мы окончательно перевели весь режущий инструмент из ХВГ и ДИ-23 на вакуумную закалку в печах SEO/CVC, и с тех пор про коробление вспоминаем только на планерках, когда статистику показываем: 0,02 мм на конусе, твердость по длине инструмента 62–64 HRC без провалов. Разберем, как мы этого добились, какие режимы выставляем и на что смотреть, если вы только заходите в эту технологию.
Почему ХВГ и ДИ-23 так капризничают при закалке
ХВГ — сталь классическая, легированная хромом, вольфрамом и марганцем, она глубоко прокаливается, но обожает деформироваться при резком охлаждении в масле. ДИ-23 — сталь более современная, с повышенной прокаливаемостью и лучшей теплостойкостью, но и она при несоблюдении графика отпуска дает просевшую твердость на сердцевине. Проблема обеих марок одна: чем длиннее и тоньше инструмент (сверла, концевые фрезы, развертки, метчики), тем чувствительнее он к неравномерности охлаждения. Масляная ванна охватывает деталь неравномерно, паровая рубашка на поверхности мешает теплоотводу — вот вам и «пропеллер» вместо фрезы.
Вакуумная закалка снимает эту проблему в корне. В камере нет ни соли, ни масла, ни градиента от обмывки — только излучение от экранов и направленная продувка азотом через теплообменник при 5–6 бар. Охлаждение идет равномерно по всей поверхности, коробление минимальное, поверхность после выгрузки чистая — только световой оттенок, никаких нагаров и отложений соли.
Режимы закалки, которые мы отработали на практике
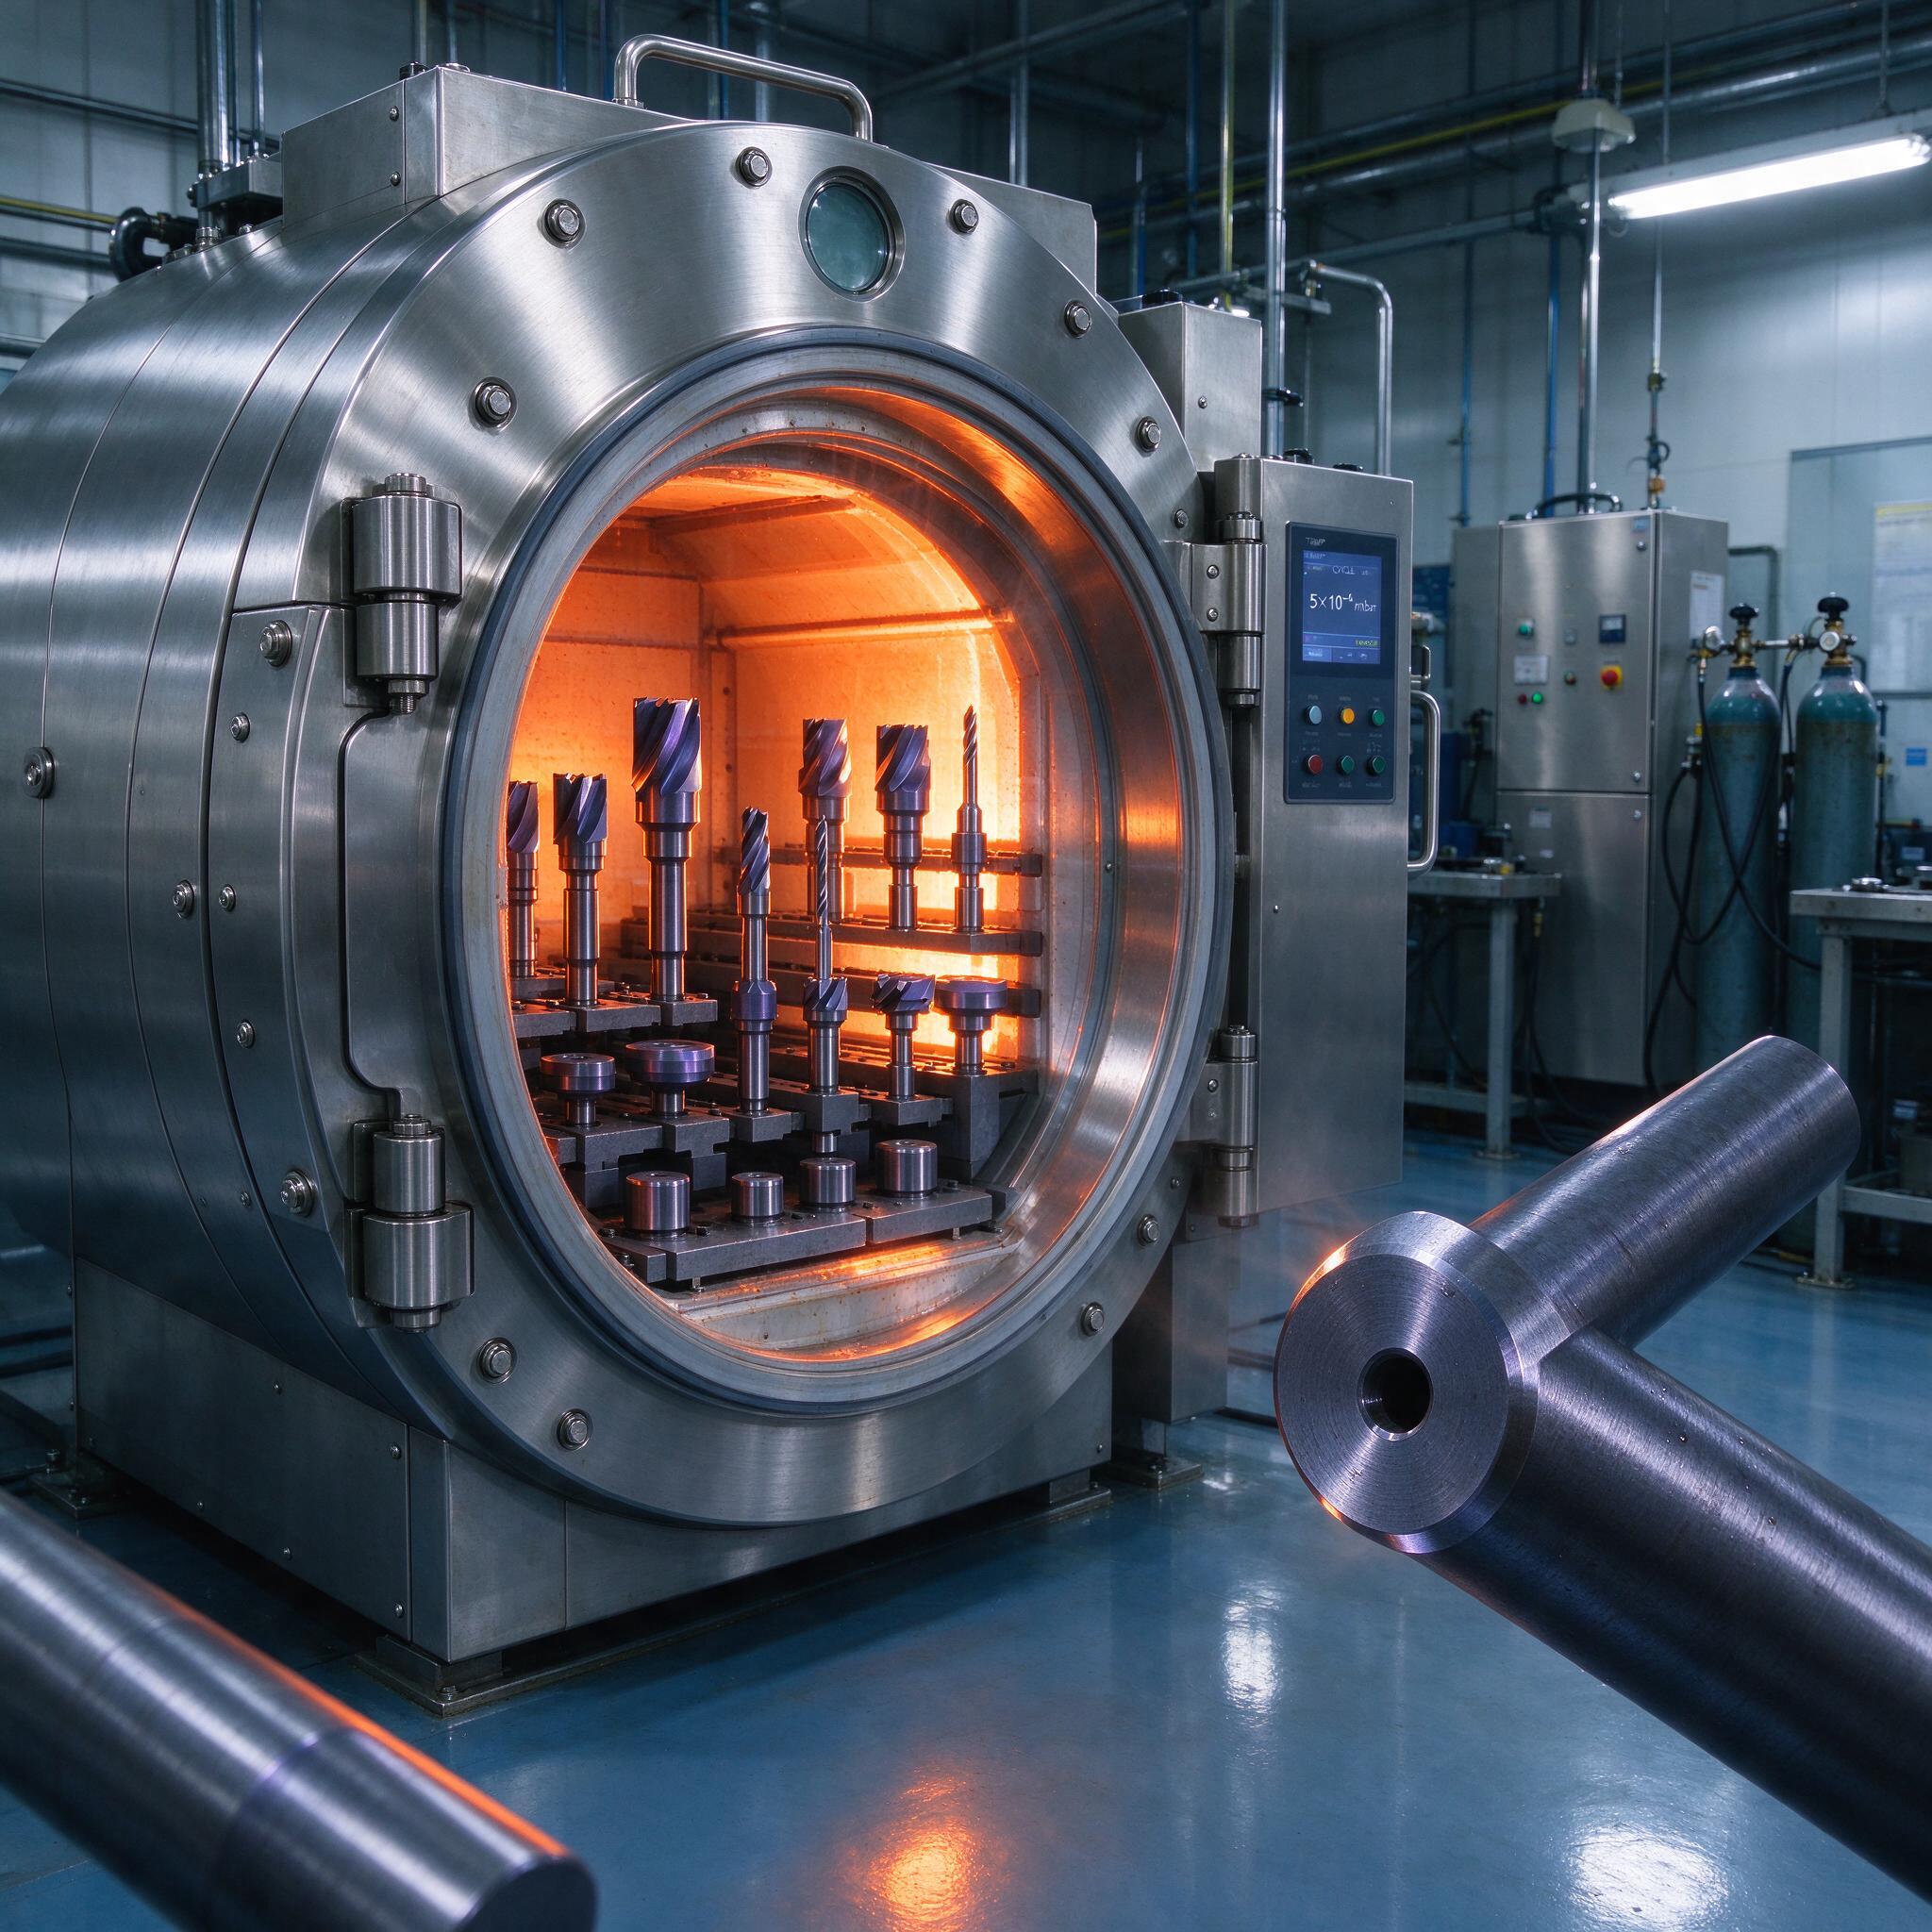
На нашем участке стоит колпаковая вакуумная печь SEO/CVC с компьютерным управлением циклом, загрузка порядка 120 кг. На пульте, как на фото, ведется отображение цикла и текущего вакуума: рабочее разрежение — 5×10⁻⁴ мбар, температура в зоне выдержки — 830–850 °C для ХВГ и 860–880 °C для ДИ-23, время выдержки — 25–35 минут в зависимости от максимального сечения пакета загрузки. Инструмент размещаем на подовых плитах вертикально, с зазором между телами не менее половины диаметра, чтобы равномерно обдувался при закалке азотом.
Именно вакуум 5×10⁻⁴ мбар — ключевая цифра, не гонитесь за глубоким разрежением, но и не расслабляйтесь: если вакуум хуже 10⁻³ мбар, на поверхности начинают активно выгорать легирующие элементы, а поверхность получает окисную пленку, которая потом портит и шлифовку, и азотирование. Медьсодержащие печи при плохом вакууме еще и провоцируют испарение хрома с поверхности, будет коррозия под слоем масла при хранении.
Для проверки равномерности твердости по партии делаем замеры по длине инструмента: у правильно закаленной фрезы из ХВГ разброс между хвостовиком и заборным конусом — не более 0,5 HRC. Если разброс больше, значит есть проблемы с обдувом или посадкой инструмента на поду.
| Параметр | ХВГ | ДИ-23 |
|---|---|---|
| Температура аустенитизации | 830–850 °C | 860–880 °C |
| Выдержка при температуре | 25–30 мин | 30–35 мин |
| Вакуум в камере | 5×10⁻⁴ мбар | 5×10⁻⁴ мбар |
| Охлаждение | Азот, 5–6 бар | Азот, 6 бар |
| Отпуск (двойной) | 160–180 °C, 2 ч + 2 ч | 180–200 °C, 2 ч + 2 ч |
| Твердость после закалки и отпуска | 62–64 HRC | 62–64 HRC |
Азотирование ведем сразу в той же печи, в том же цикле, на том же разрежении 5×10⁻⁴ мбар, в атмосфере азота при 520–540 °C, 6–10 часов в зависимости от требуемой глубины диффузионного слоя. Получаем соединительную зону с микротвердостью 950–1100 HV, без хрупкой «пилы» на кавернах и порогах, которые дает газовое азотирование с плохой диссоциацией аммиака.
Почему коробление держится в пределах 0,02 мм
Формула простая, но требует дисциплины: ровная укладка на поду, симметричный обдув, никаких перегревов выше верхней границы аустенитизации и обязательно двойной отпуск сразу после закалки, с полным охлаждением до комнатной температуры между циклами. Первая ступень отпуска снимает термические напряжения, вторая переводит остаточный аустенит в мартенсит и стабилизирует геометрию. Пропустите второй отпуск — получите «плывущий» инструмент, который через месяц хранения сам меняет биение на конусе.
Однажды на участке мы поймали брак из-за того, что установщик партии уложил сверла из ДИ-23 вплотную друг к другу, «чтобы больше влезло». Обдув между телами упал, соседние сверла затеняли друг друга, и после закалки твердость на контактирующих гранях была 58 HRC вместо 63. Пришлось переделывать весь пакет. С тех пор правило на участке одно: зазор между инструментом — не менее половины диаметра, и подтверждение раскладки перед стартом цикла обязательно.
Типичные ошибки — разбор реального случая
По опыту, мастера часто путают время выдержки и время прогрева, ставя на пульте общее время. Прогрев большой партии тонкого инструмента до выравнивания по сечению — это 15–20 минут, и только потом начинается собственно выдержка при температуре. Если засчитать прогрев в выдержку, фактическое время пребывания при температуре будет меньше необходимого, и недоотпуск остаточного аустенита обеспечен. У нас был случай: партия концевых фрез из ХВГ после закалки показывала твердость 60–61 HRC, а после второго отпуска упала до 58–59. Разобрались — оказывается, оператор «оптимизировал» цикл, посчитав прогрев за выдержку. Полный пакет пришлось прогревать заново с корректным циклом. Циклограмму на пульте сейчас проверяем в четыре глаза, перед стартом подписываем оператор и мастер участка.
Как выбрать печь или подрядчика: чек-лист
- Наличие рабочего вакуума не хуже 5×10⁻⁴ мбар в процессе, а не только в «холодной» камере — просите график вакуума в цикле.
- Управление вентиляторами закалки: давление азота должно регулироваться от 2 до 6 бар, иначе длинный инструмент не «поймает» закалку по всей длине.
- Двойной отпуск в техпроцессе — обязательный пункт, а не «по желанию заказчика».
- Просите протокол цикла: температура по зонам, вакуум, время выдержки, давление при закалке.
- Контроль твердости по длине инструмента, а не в одной точке на хвостовике.
FAQ: отвечаем прямо
Можно ли закаливать ХВГ в одной загрузке с быстрорезом Р6М5?
Нет, это не сработает, потому что Р6М5 требует 1200–1230 °C, а ХВГ при такой температуре попросту перегреется, зерно вырастет, и инструмент рассыплется. Разные марки — разные циклы. Даже если печь позволяет зонный нагрев, разные марки в одном пакете — плохая идея: их теплофизика различается, охлаждение будет неравномерным.
Нужна ли промежуточная мойка перед азотированием?
Нет. В вакуумном цикле между закалкой и азотированием деталь не контактирует ни с маслом, ни с солью, поверхность чистая — остаточный испарившийся слой не мешает диффузии азота. Мойка нужна только если инструмент был в масле после механической обработки и вы закаливаете «с состояния поставки» — но так делать вообще не стоит, нагар и остатки СОЖ при вакуумном нагреве испарятся и осядут на экранах печи, засоряя камеру.
Дает ли вакуумная закалка прирост стойкости инструмента?
Да, и ощутимый. По нашей статистике, стойкость фрез из ДИ-23 после перевода на вакуумную закалку с азотированием выросла в 1,5–1,8 раза по сравнению с соляной ванной. Причина — отсутствие обезуглероживания поверхности и ровный мелкозернистый мартенсит без окисных пленок.
Итог простой: вакуумная закалка в SEO/CVC для ХВГ и ДИ-23 — не роскошь, а рабочий инструмент борьбы с короблением и браком. Освоили цикл — режьте тише, правьте реже, брак держите в пределах статистической погрешности. На фото — наша печь в рабочем процессе: инструмент из ДИ-23 стоит на подине, пульт показывает текущий вакуум 5×10⁻⁴ мбар. Рядом — свежая партия заготовок, которые пойдут в следующий цикл. Все честно, все работает.