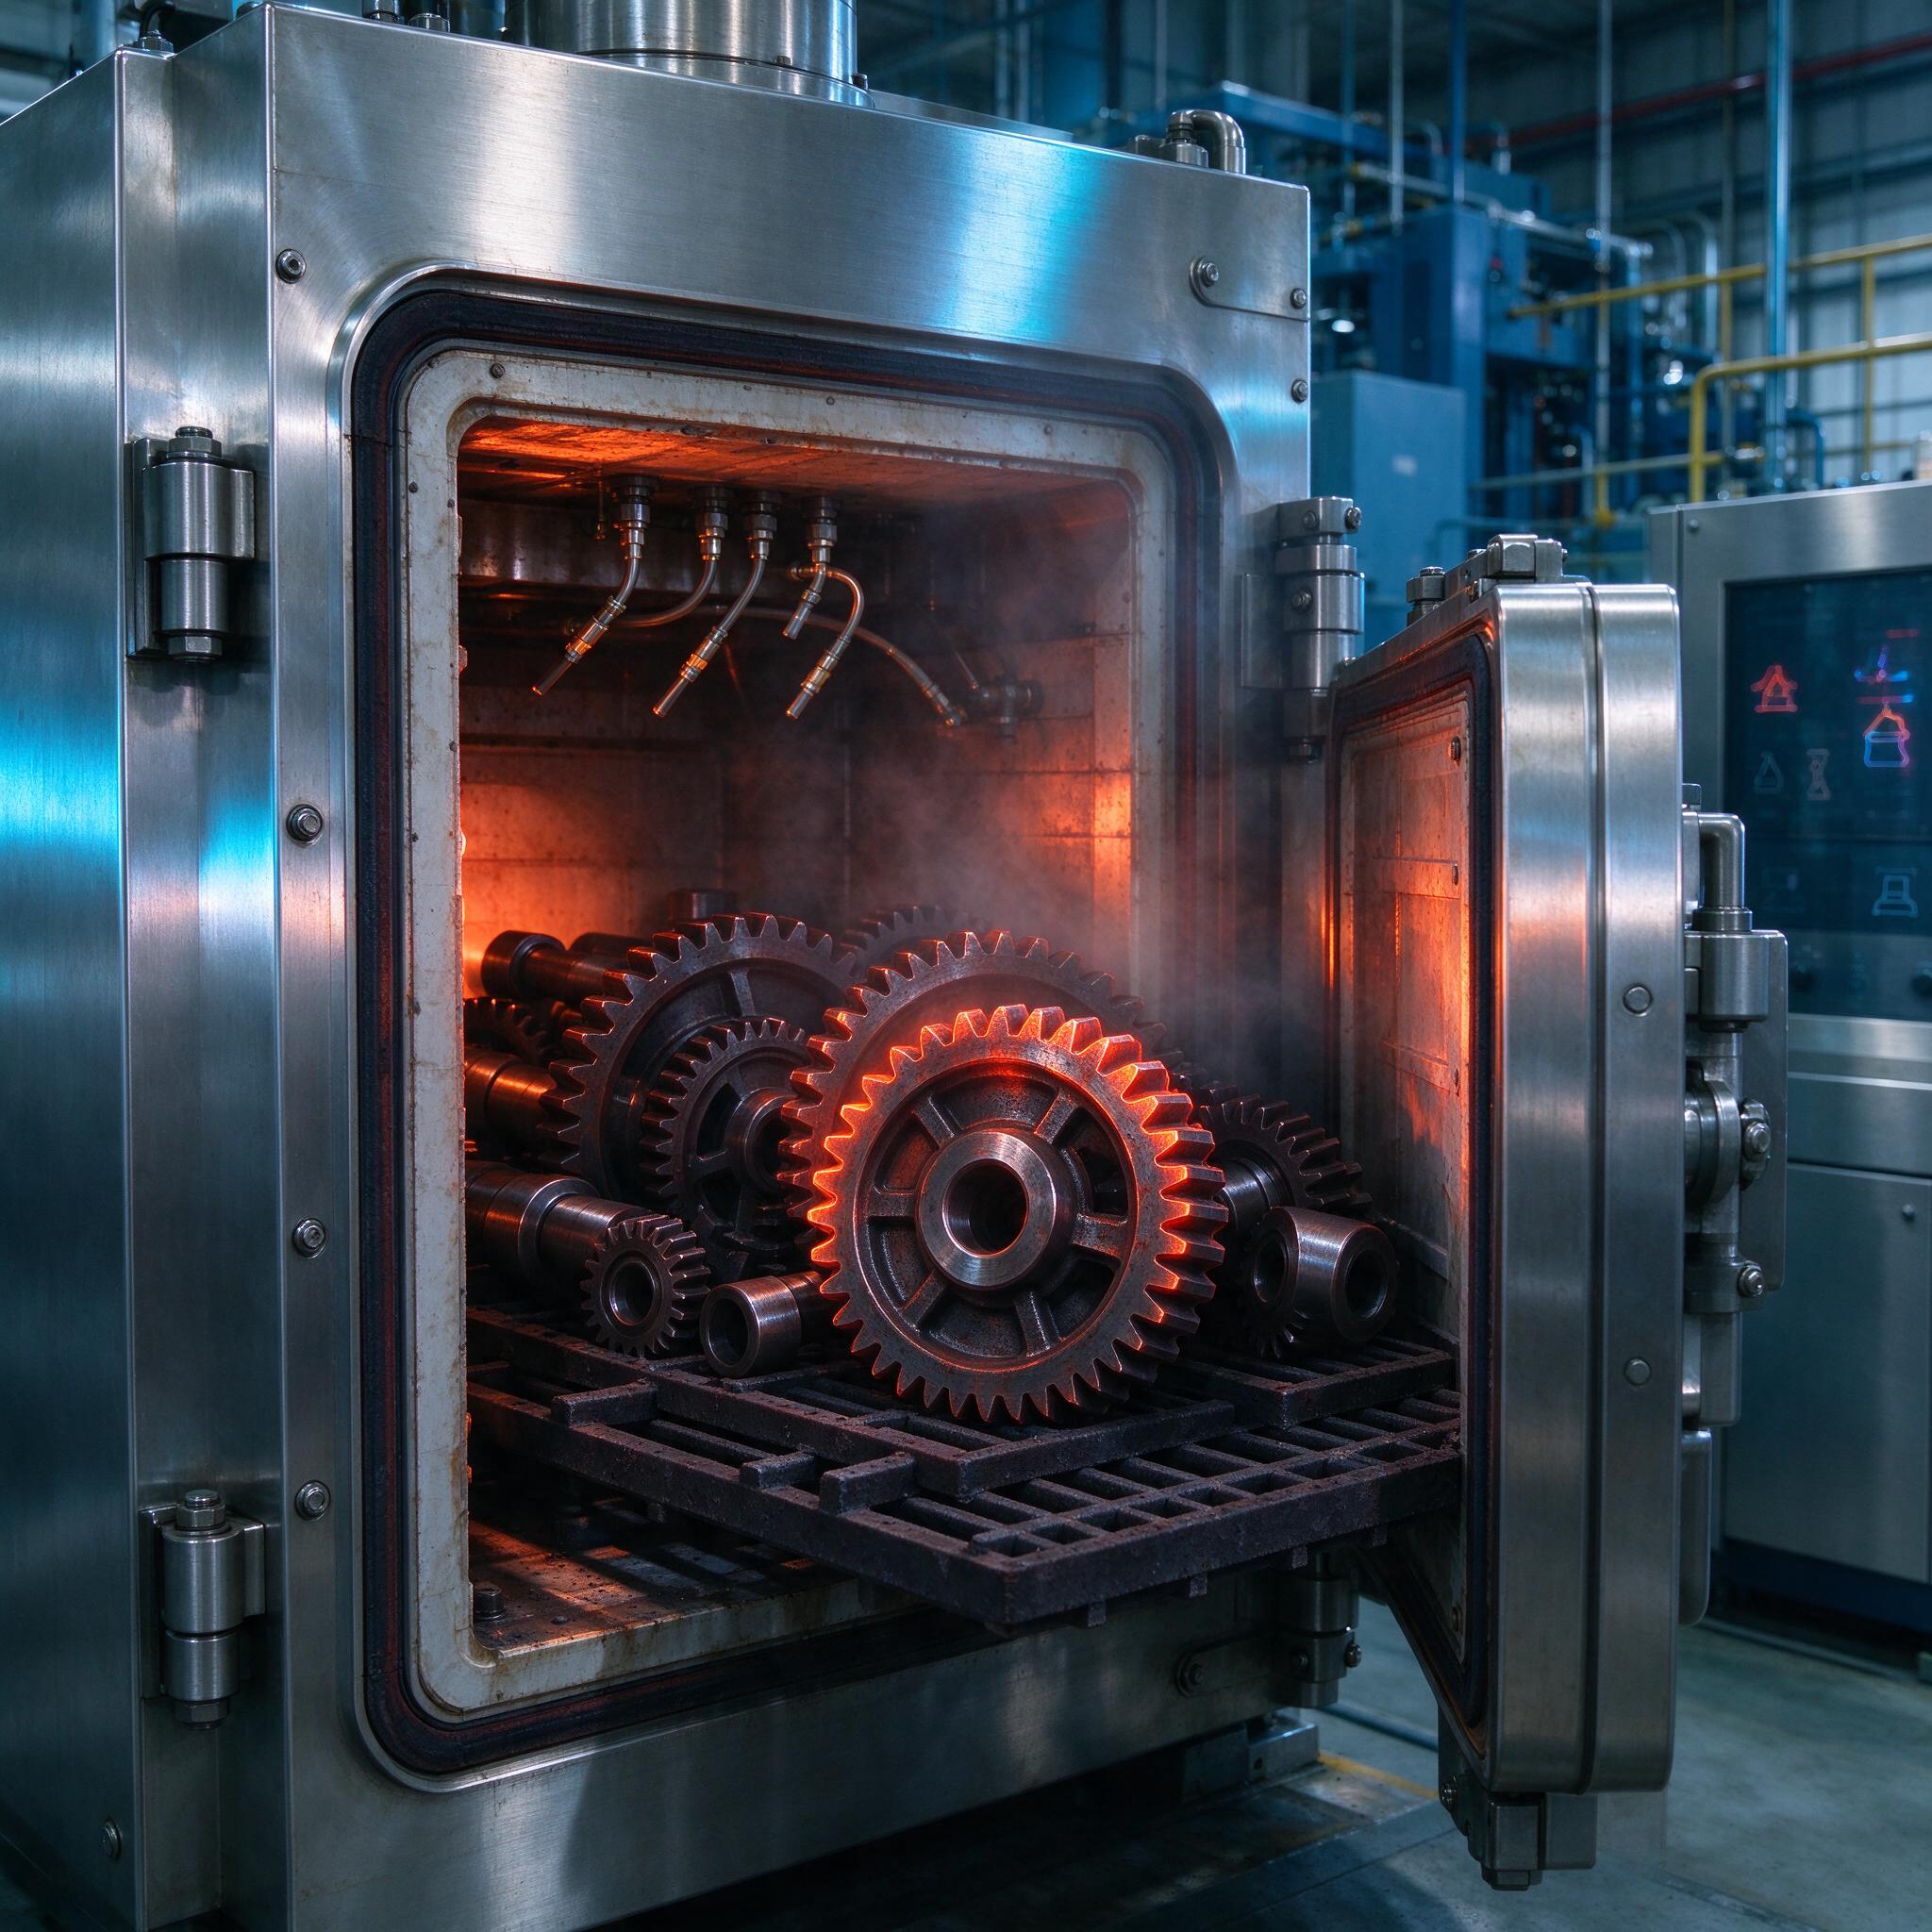
С чего всё началось: шестерни, которые не держали цементацию
Стоим как-то у вакуумной печи, дверь открыта, на подовой решётке лежат шестерни — пара из них ещё светится оранжевым сквозь закалочный тамбур, внутри видны форсунки подачи ацетилена. Красиво. Но красиво там не главное. Главное — что эти шестерни мы раньше гоняли на классической цементации в шахтной печи с эндогазом, и цикл на слой 0,8 мм занимал под 11 часов. Теперь тот же слой — 6,5 часов. Сокращение на 40% — это не маркетинг, это наша сменная ведомость.
Проблема, которая болит у большинства: цементация в контейнерах с карбюризатором или в камерных печах с атмосферой — это предсказуемая куча проблем. Загазованность цеха, нагар на деталях, разброс по глубине слоя в садке до 0,15 мм, потом шлифовка «в плюс», переделы, претензии от сборки. Низкое давление в вакуумной печи убирает половину этого списка. Давайте разберём, как это работает и где грабли.
Физика процесса: почему вакуумная цементация быстрее
Классическая газовая цементация — это перенос углерода через пограничный слой газа, и лимитирующее звено — как раз диффузия в атмосфере. При давлении 1–20 мбар и подаче ацетилена (C₂H₂) или пропана углерод выделяется прямо на поверхности металла, каверн и пор в слое нет, и коэффициент массопереноса скачет в разы. Активация углерода идёт по всей поверхности, включая глухие отверстия и шлицы — то, что в эндогазе всегда было проблемным местом.
Типовой режим на наших печах IPT (секционные камерные, с газовым закалочным модулем):
- нагрев до 930–980 °C в вакууме, выравнивание 15–20 минут;
- цементация: импульсная подача C₂H₂ при 3–10 мбар, углеродный потенциал на поверхности держим 1,0–1,2% C;
- диффузионная выдержка — тот же диапазон температур, подача газа перекрыта, потенциал падает до 0,8% C;
- закалка: газовый модуль, азот под 10 бар, скорость охлаждения в сердцевине детали — не хуже масла.
Углеродный потенциал при низком давлении — понятие расчётное, мы его не «нюхаем» щупом, а задаём программой: длительность импульса насыщения против длительности диффузии. Соотношение примерно 1:1,2 для начала, дальше правим по слепышам. Глубина слоя 0,3 мм — цикл около 2 часов, 1,2 мм — порядка 9–10 часов с учётом диффузии. Для сравнения: в ящичной печи на 1,2 мм закладывайте смело 16–18.
Отдельный бонус — температура. В вакуумнике спокойно работаем на 980 °C, некоторые держат и 1020 °C на пассивируемых сталях, потому что нет нагрева в контактных печах, нет обезуглероживания, и зерно держим штатными добавками. На 18ХГТ и 25ХГМ это даёт ещё 15–20% к скорости диффузии.
Азотирование низким давлением: где оно реально нужно
Азотирование в вакуумных печах — это, по сути, ионно-плазменное насыщение или газовое азотирование при пониженном давлении с импульсной подачей NH₃. Ставим 520–560 °C, давление 2–5 мбар. Что получаем:
- отсутствие «хрупкой» нитридной сетки на кромке — regulates нет, потому что ионная бомбардировка распыляет избыток;
- локальное азотирование с маскировкой — медные экраны и пасты закрывают посадочные шейки, и не надо потом травить весь узел;
- деформация минимальная: штоки, втулки, пресс-формы после шлифования идут в печь и выходят с Ra 0,32 без последующей доводки.
По опыту, мастера часто путают глубину азотированного слоя и глубину зоны химического анализа. На 38ХН3МФА при 540 °C и 24 часах общая глубина — 0,4–0,5 мм, а эффективная (по твердости HV0,5 ≥ 550) — 0,25–0,3. Заказчик в ТУ пишет одно, ОТК меряет другое. Проговаривайте это на этапе договора, иначе будете спорить на приёмке.
Сравнение сталей: что под какой процесс класть
| Марка | Процесс | Слой, мм | Твёрдость поверхности | Примечание |
|---|---|---|---|---|
| 18ХГТ | Цементация, 930 °C | 0,6–1,2 | 58–62 HRC | Дёшево, но склонна к внутренней окисляемости в газе |
| 25ХГМ | Цементация, 950 °C | 0,8–1,2 | 59–63 HRC | Наш выбор для шестерен КПП |
| 20Х3МВФ | Цементация, 980 °C | 1,0–1,5 | 60–64 HRC | Тяжелонагруженные валы |
| 38ХН3МФА | Азотирование, 540 °C | 0,3–0,5 | 550–700 HV | Штоки, минимальная деформация |
| 4Х5МФС (H11 аналог) | Азотирование, 530 °C | 0,15–0,3 | 900–1100 HV | Пресс-формы, РИТ |
Ключевой момент: вакуумная цементация полностью снимает проблему внутреннего окисления. В эндогазе под слоем всегда сидит серая окисленная зона 10–20 мкм с оксидами хрома и марганца — на изгибной усталости зуба это сказывается напрямую. В вакууме после цементации деталь выходит светлая, металлографический срез чистый.
Типичные ошибки: случай, который стоил нам партии
Однажды на участке мы поймали брак партией в 400 втулок из 20Х13. Слой по слепышам выходил, твёрдость — на грани нижнего предела. Вскрытие показало: рабочие загрузили в садку детали после мойки в СОЖ и не прогнали через отжиг — остатки эмульсии при нагреве в вакууме разложились, углерод частично связался, а главное — на поверхности остались пятна, через которые ацетилен не работал равномерно. Часть втулок имела слой 0,25 вместо 0,4. Передел всей партии, две недели простоя. С тех пор у нас жёсткое правило: любая деталь перед вакуумной цементацией — обезжиривание, сушка, визуальный контроль. Одна капля СОЖ на поверхности — и вы ловите мягкое пятно, которое потом ищете магнитопорошковым методом.
Ещё два грабля, на которые наступают все:
- Слишком агрессивная подача ацетилена. Длинный импульс при высоком давлении — и на зубьях сажа, а на глубине каверны от сажевых пробок в глухих отверстиях. Держите импульс коротким: 3–5 минут насыщения, потом диффузия.
- Игнор неравномерности садки. Детали, лежащие в глубине корзины, получают слой на 0,1 мм меньше периферийных. Раскладка с зазорами и тестовые слепышки в трёх зонах садки — обязательны.
Как выбирать печь или подрядчика: чек-лист
- Закалочный газовый модуль с давлением от 6 до 10 бар — на масле вакуумная цементация теряет половину смысла (окалина, промывка, деформация).
- Наличие системы импульсной подачи C₂H₂ и C₃H₈ с раздельными расходомерами и продувкой форсунок — иначе через полгода гребёнки забьются нагаром.
- Программирование кривой углеродного потенциала по точкам (сегменты насыщение/диффузия) с возможностью корректировки «на ходу».
- У подрядчика спрашивайте протоколы по слепышам на трёх глубинах садки, а не одну красивую цифру.
- Сервис и запчасти: прокладки дверей, термопары типа C, вакуумные насосы — всё это расходники, и когда их нет на складе, простоя не избежать.
Частые вопросы
Можно ли совместить вакуумную цементацию и азотирование в одном цикле?
Нет, это не сработает как «одна печь — один цикл», потому что температурные режимы различаются на 400 °C, и после цементации при 950 °C азотирование потребует отдельного охлаждения и повторного нагрева с выдержкой в разы дольше. Ставьте отдельную печь, либо работайте по карбонитрированию на компромиссных температурах, если конструкция позволяет.
Насколько реальна экономия 40% по циклу?
На слоях 0,6–1,0 мм — да, реальные цифры. На слоях до 0,3 мм выигрыш меньше, порядка 20–25%, потому что доля вспомогательных операций (нагрев, выравнивание) остаётся постоянной. Кто обещает 40% на любом слое — либо врёт, либо считает вместе с последующей промывкой и травлением старого процесса.
Нужна ли всё-таки шлифовка после вакуумной цементации?
По геометрии — нет, деформация минимальна и шестерни часто идут прямо в сборку. Но под посадочные размеры и калибры — да, снимаем 0,05–0,1 мм. Шлифовать цементированный слой глубже 0,15 мм — значит срезать рабочий слой, следите за картой шлифовок.
Вместо вывода
Вакуумная цементация и азотирование низким давлением — это не модная игрушка, а рабочий инструмент: стабильный углеродный потенциал, предсказуемая глубина слоя 0,3–1,2 мм, чистая поверхность и цикл короче на треть–сорок процентов. Цена входа высокая, но она окупается не только скоростью, а отсутствием переделов, которые на классике съедают куда больше, чем кажется в смете. У кого печь стоит — тот уже не возвращается к эндогазу. Проверено на нашей смене.