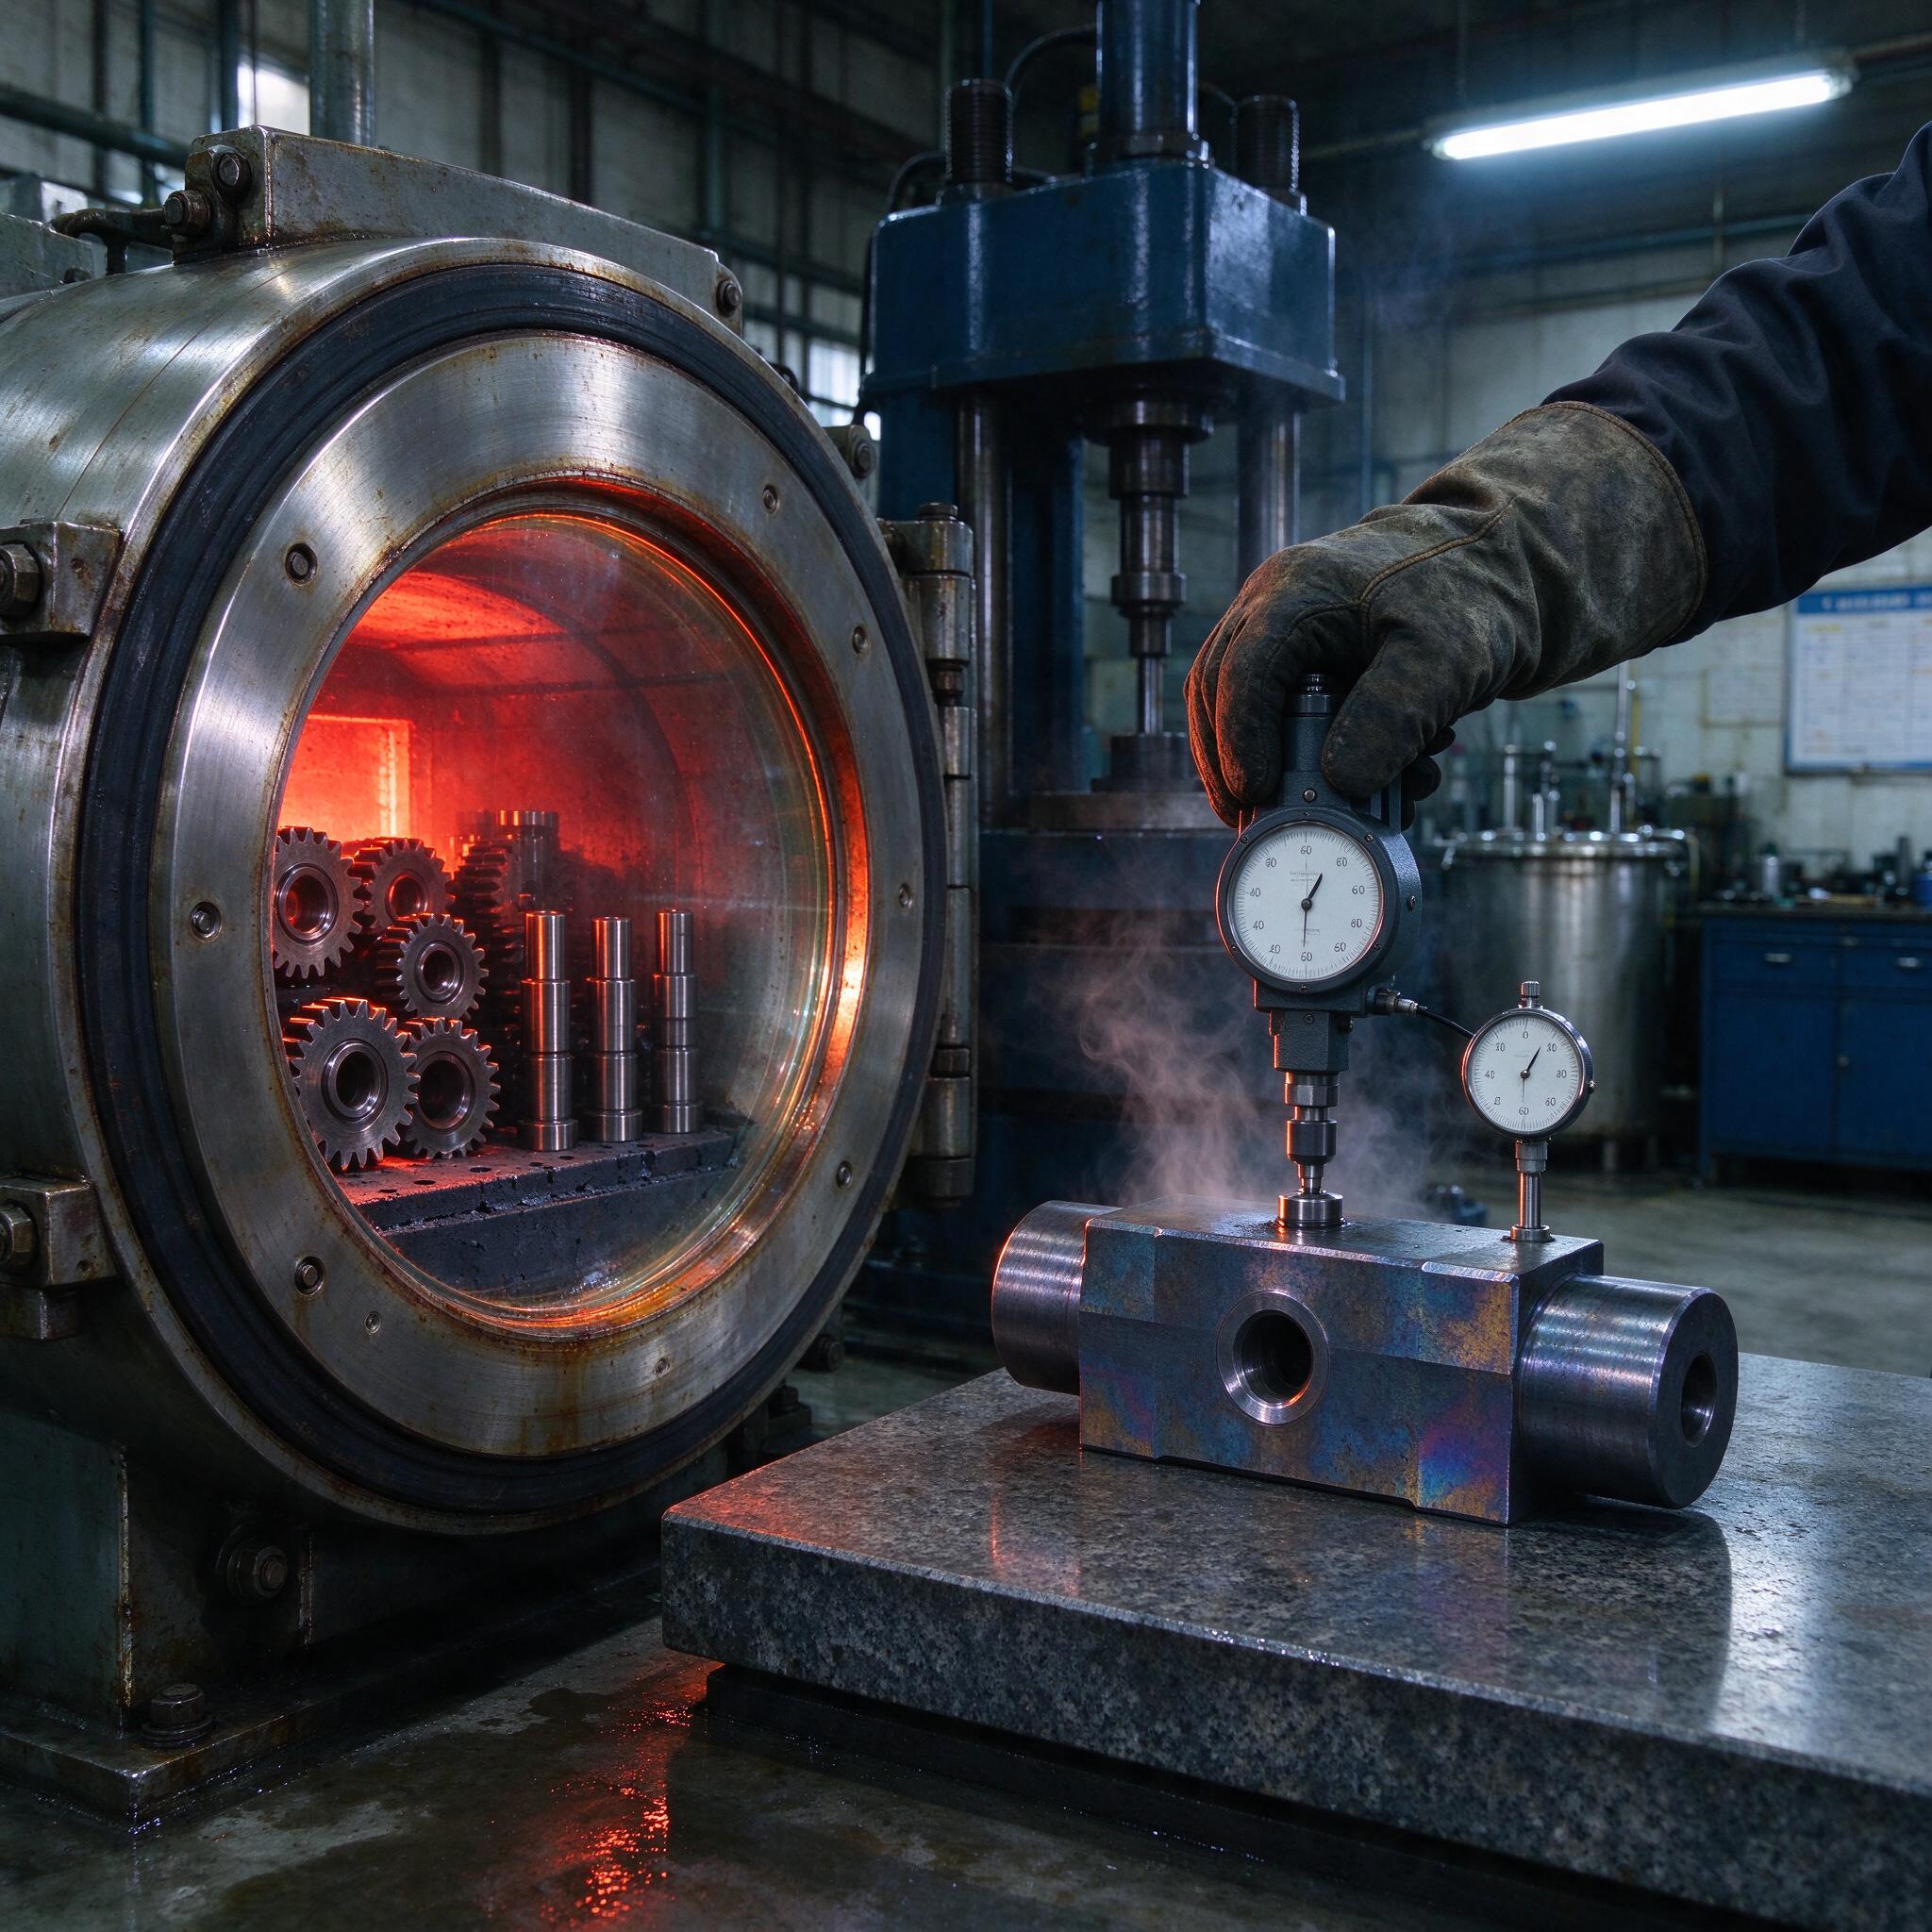
На фото — классическая картина нашего термического участка: вакуумная печь с садкой шестерен и втулок, рядом гидравлический пресс для правки, и в перчатке мастер меряет твердость детали на гранитной плите — от детали еще идет пар. Ровно так выглядит день, когда партия после механообработки ушла на закалку, и все скрестим пальцы, чтобы коробление не сожрало допуск. Разберем, чем вакуумная закалка отличается от закалки на воздухе (и в масле), где какие марки и твердости 45–60 HRC реально achievable, и главное — что делать с деформацией и правкой.
Почему вообще болит тема деформации
Деталь уходит на термообработку с размерами «в поле», а возвращается винтом. Классика: вал-шестерня из 40ХН2МА длиной 600 мм после закалки на воздухе вытянуло на 0,35 мм и повело на конус. Заказчик хочет 52–56 HRC и биение не более 0,05 мм. И вот тут начинается разговор, кто виноват — механики или термисты. По опыту, виноваты обычно оба: у термистов — неправильный режим нагрева и охлаждения, у механиков — остаточные напряжения после черновой обработки, которые никто не снял.
Главное правило, которое мы вбиваем всем молодым технологам: термообработка не исправляет механику, она ее проявляет. Если после черновой точения вы сняли припуск за один проход на глубину 5 мм без промежуточного отжига или отпуска — не удивляйтесь, что после закалки деталь «вывернет». Неравномерное распределение внутренних напряжений + резкий перепад температуры = каверна на карте допусков.
Закалка на воздухе vs вакуумная закалка: таблица для быстрого выбора
Сразу оговоримся: «закалка на воздухе» в обиходе — это и нормализация, и закалка спокойных сталей с охлаждением на спокойном воздухе (типа 40Х13, 9ХС частично, быстрорезы после нагрева в соляных ваннах). Вакуумная закалка — это нагрев в вакуумной камере и охлаждение газом под давлением (азот, гелий), обычно через газовый поток 6–10 бар.
| Параметр | Закалка на воздухе (тихо/на спокойном) | Вакуумная закалка (газовое охлаждение N₂/He) |
|---|---|---|
| Типичные марки | 40Х13, 95Х18, ХВГ, Р6М5, 30ХГСА | ХВГ, 40Х13, 4Х5МФС (H13), ДИ-типовые штамповые, 9ХС, Р6М5 |
| Твердость на выходе | 45–58 HRC (зависит от марки и прокаливаемости) | 48–64 HRC (стабильнее по садке) |
| Обезуглероживание / окалина | Есть, особенно на воздухе — слой 0,1–0,4 мм | Практически нет, поверхность чистая, часто можно не шлифовать |
| Деформация | Выше: неравномерное охлаждение по сечению | Ниже в 1,5–3 раза: плавное, равномерное газовое охлаждение |
| Детали со сложным рельефом, тонкостенные | Риск «парусит» и трещин | Оптимально, если прокаливаемость позволяет |
| Стоимость за кг | Ниже | Выше в 2–4 раза, но часто окупается отсутствием шлифовки |
Обратите внимание: вакуумная закалка — это не всегда «больше твердость». Это всегда меньше деформация и чистая поверхность. А твердость зависит от марки и режима, а не от типа печи. Если заказчик приносит 40Х и просит «сделайте 58 HRC вакуумом» — не получится, прокаливаемость не та. Максимум 50–52 HRC по объему, и то на сечении до 30 мм. Нужно 58–60 — это 9ХС, ХВГ, У10А (с ограничением по сечению), или легированные штамповые 4Х5МФС, 5ХНМ.
Режимы: что мы реально ставим на печи
Цифры, с которых можно начинать (точные режимы — только по сертификату на плавку и после пробной садки):
- 40Х, 40ХН, 40ХН2МА — нагрев 840–860 °C, масло или газ 10 бар (если вакуумник позволяет). Твердость 45–52 HRC после низкого отпуска 180–200 °C.
- 9ХС, ХВГ — 840–860 °C (9ХС), 800–830 °C (ХВГ), отпуск 180–200 °C → 58–62 HRC. ХВГ любит изотермическую выдержку, меньше трещин.
- 4Х5МФС (аналог H13) — 1000–1030 °C, газ 6–10 бар, двухкратный отпуск 560–580 °C → 48–52 HRC. Штампы живуть дольше именно на вакуумной закалке — нет обезуглероживания рабочего слоя.
- 40Х13, 95Х18 — 1000–1050 °C и 980–1030 °C соответственно, отпуск 200 °C → 50–55 HRC. Идеально в вакууме: на воздухе мгновенно ловишь окалину и теряешь коррозионку.
- У8, У10 — 780–810 °C, вода/масло (в вакуумнике редко, тонкое сечение — газ потянет). Выше 62 HRC, но трещины на раз-два.
Важный момент по садке в вакуумнике: не укладывайте детали вплотную. Мы однажды положили втулки из 40Х13 «стенкой», вплотную друг к другу, — та часть, что была внутри пакета, охладилась медленнее и отдала 46 HRC вместо 52. Пересорт, переделка, срыв срока. Теперь только решетчатая укладка, зазор не меньше диаметра детали, для тонких — на поддонах-кассетах.
Деформация: откуда берется и как с ней бороться до печи
Деформация после закалки — это сумма трех факторов:
- Термические напряжения — неравный нагрев/охлаждение поверхности и сердцевины. Чем резче охлаждение (вода!), тем сильнее коробит.
- Структурные напряжения — превращение аустенита в мартенсит с увеличением объема. Симметричная деталь «толстеет» равномерно, несимметричная — ведет винтом.
- Остаточные напряжения после механообработки — то, что механики «зашивают» в деталь до термообработки.
Что делаем, чтобы не воевать с термистами:
- Черновую обработку — с припуском 1,5–2,5 мм на сторону под закалку, потом отпуск для снятия напряжений (550–650 °C, зависит от марки), потом чистовая.
- Симметричные припуски: не оставляйте с одной стороны 0,3 мм, а с другой 2 мм — деталь поведет в сторону тонкой стенки.
- Разгрузочные пазы и технологические отверстия в тонких сечениях — часто спасает от поводки тонкостенных втулок.
- Для длинных валов — правка в отпущенном состоянии перед чистовкой.
Правка после закалки: пресс, отпустите перед правкой!
Вот тут, наверное, самое горячее. Правка закаленной детали «в сыром» мартенсите — это лотерея: поймаете микротрещину, которая вылезет в эксплуатации. Наше железное правило: сначала отпуск (180–200 °C минимум, лучше 250–300 °C для правки), потом правка на прессе, потом контрольный отпуск на 20–30 °C ниже. На фото как раз гидравлический пресс рядом с печью — он стоит именно там, чтобы править между отпусками, пока деталь теплая.
По опыту, мастера часто путают последовательность: гнут холодную деталь после полного отпуска, а потом удивляются, почему «стрелу» выбило обратно через неделю. Правка холодной закаленной детали дает остаточные сжимающие напряжения, которые после шлифовки частично высвобождаются — деталь снова «винтом». Правка в теплом состоянии (150–250 °C) пластичнее и стабильнее.
Порядок работ, который у нас отработан:
- Закалка (вакуум или масло/воздух по марке).
- Промывка, контроль твердости выборочно.
- Первый отпуск (180–250 °C).
- Правка на прессе в нагретом состоянии — стрелу выбираем на 0,02–0,03 мм «в перелет», потому что после следующего отпуска часть стрелы вернется.
- Контрольный отпуск на 20–30 °C ниже первого.
- Контроль биения и твердости.
Для точных деталей (валы с допуском радиального биения до 0,01 мм) правка прессом не всегда проходит — тогда только холодная правка с последующим низкотемпературным отпуском 160 °C 4–6 часов, или переход на марку с меньшей деформацией (ХВГ вместо У10А — разница в поводке огромная, ХВГ придумали именно как «малодеформирующуюся»).
Типичные ошибки — реальный случай
Однажды на участке мы поймали брак из-за... экономии на отпуске. Партия втулок из 9ХС под подшипниковые узлы, закалка в вакууме — все отлично, 60 HRC, поверхность зеркальная. Термист решил «сэкономить цикл» и дал один отпуск при 160 °C вместо двух при 200. Через три дня, уже у заказчика, при запрессовке подшипника две втулки треснули — продольная трещина, классический «отпускной» отказ. Остаточный аустенит и напряжения не ушли. Итог: замена партии, разбор, и теперь у нас письменное правило — 9ХС и ХВГ только двухкратный отпуск, и протокол отпуска подшивается к сертификату.
Вторая беда, о которой редко пишут: «подпуск под шлифовку» жрет твердость. Заказчик просит 58–62 HRC, а механики закладывают припуск под шлифовку 0,4 мм на сторону. После шлифовки с охлаждением СОЖ «в лоб» поверхностный слой перегревается и отпускается — локальная твердость падает до 52–54 HRC. Формально деталь годная по чертежу, фактически — подшипник на этом месте схрумкает за месяц. Шлифуйте с обильной СОЖ, малыми съёмами (0,01–0,02 мм за проход), и не берите с поверхности больше 0,1–0,15 мм после закалки.
Как выбрать подрядчика на термообработку: чек-лист
- Есть ли протоколы на каждую садку — температура, время, давление газа, кривая охлаждения. Если дают только бумажку «закалено, отпущено» — мимо.
- Какая печь: вакуумная (IPSEN, SECO/WARWICK, НВ-типа), камерная с атмосферой, соляная. Для чистовой детали под минимальную шлифовку — только вакуум.
- Контроль твердости: по сертификату на образцах-свидетелях из той же плавки, а не «на глазок» по видику на детали.
- Кому поверяют твердомеры и когда: раз в год — норма, если «а он никогда не врал» — красный флаг.
- Готовность делать пробную партию 3–5 шт. перед основной садкой. Серьезный термист сам это предложит, особенно на новых марках.
FAQ
Можно ли получить 60 HRC на стали 40Х вакуумной закалкой?
Нет, это не сработает, потому что прокаливаемость 40Х не позволяет получить мартенсит такой твердости ни в какой печи. Максимум 50–52 HRC на малых сечениях. Для 58–60 HRC берите 9ХС, ХВГ, У10А или штамповые 4Х5МФС — и только тогда тип печи имеет значение для поверхности и деформации.
Обязательно ли править деталь после закалки, если биение в допуске?
Если биение в допуске сразу после закалки и после отпуска не вылезло за поле — не трогайте. Каждая правка — это дополнительные напряжения. Но замеряйте дважды: после отпуска и после 24 часов вылежки, деталь «дозревает» и может подтянуть стрелу на 0,01–0,02 мм.
Правда, что вакуумная закалка полностью убирает деформацию?
Нет. Она уменьшает термическую составляющую в 1,5–3 раза за счет мягкого газового охлаждения, но структурную (мартенситное превращение) не отменяет никто. Плюс если в деталь зашиты напряжения от грубой механообработки — вакуум их честно проявит. Вакуум — это инструмент, а не волшебная палочка.
Итог простой: вакуумная закалка — это про чистую поверхность и предсказуемую деформацию, закалка на воздухе — про экономику на неответственных деталях. Правка — только после отпуска, твердость — по марке, а не по желанию заказчика. И всегда — образцы-свидетели в садке. Остальное — приложение к опыту и дисциплине.