Партия «поплыла» после закалки: с чего всё началось
История, с которой хочется начать, банальна до боли. Привозят нам плиты и профили из В95, заказчик требует 500 МПа на разрыв, а после термообработки пробы показывают 445. Куда делось? Ничего не «делось» — просто где-то в цепочке «нагрев → выдержка → закалка → старение» кто-то схалтурил. Алюминиевые сплавы не прощают небрежности, в отличие от конструкционки, где плюс-минус 20 градусов по печи никто и не заметит. Тут же каждый градус на закалке и каждая минута паузы перед водой — это реальные мегапаскали на разрывной машине. Разберём, как мы работаем с АМг6 и В95, где грабли лежат и как их обойти.
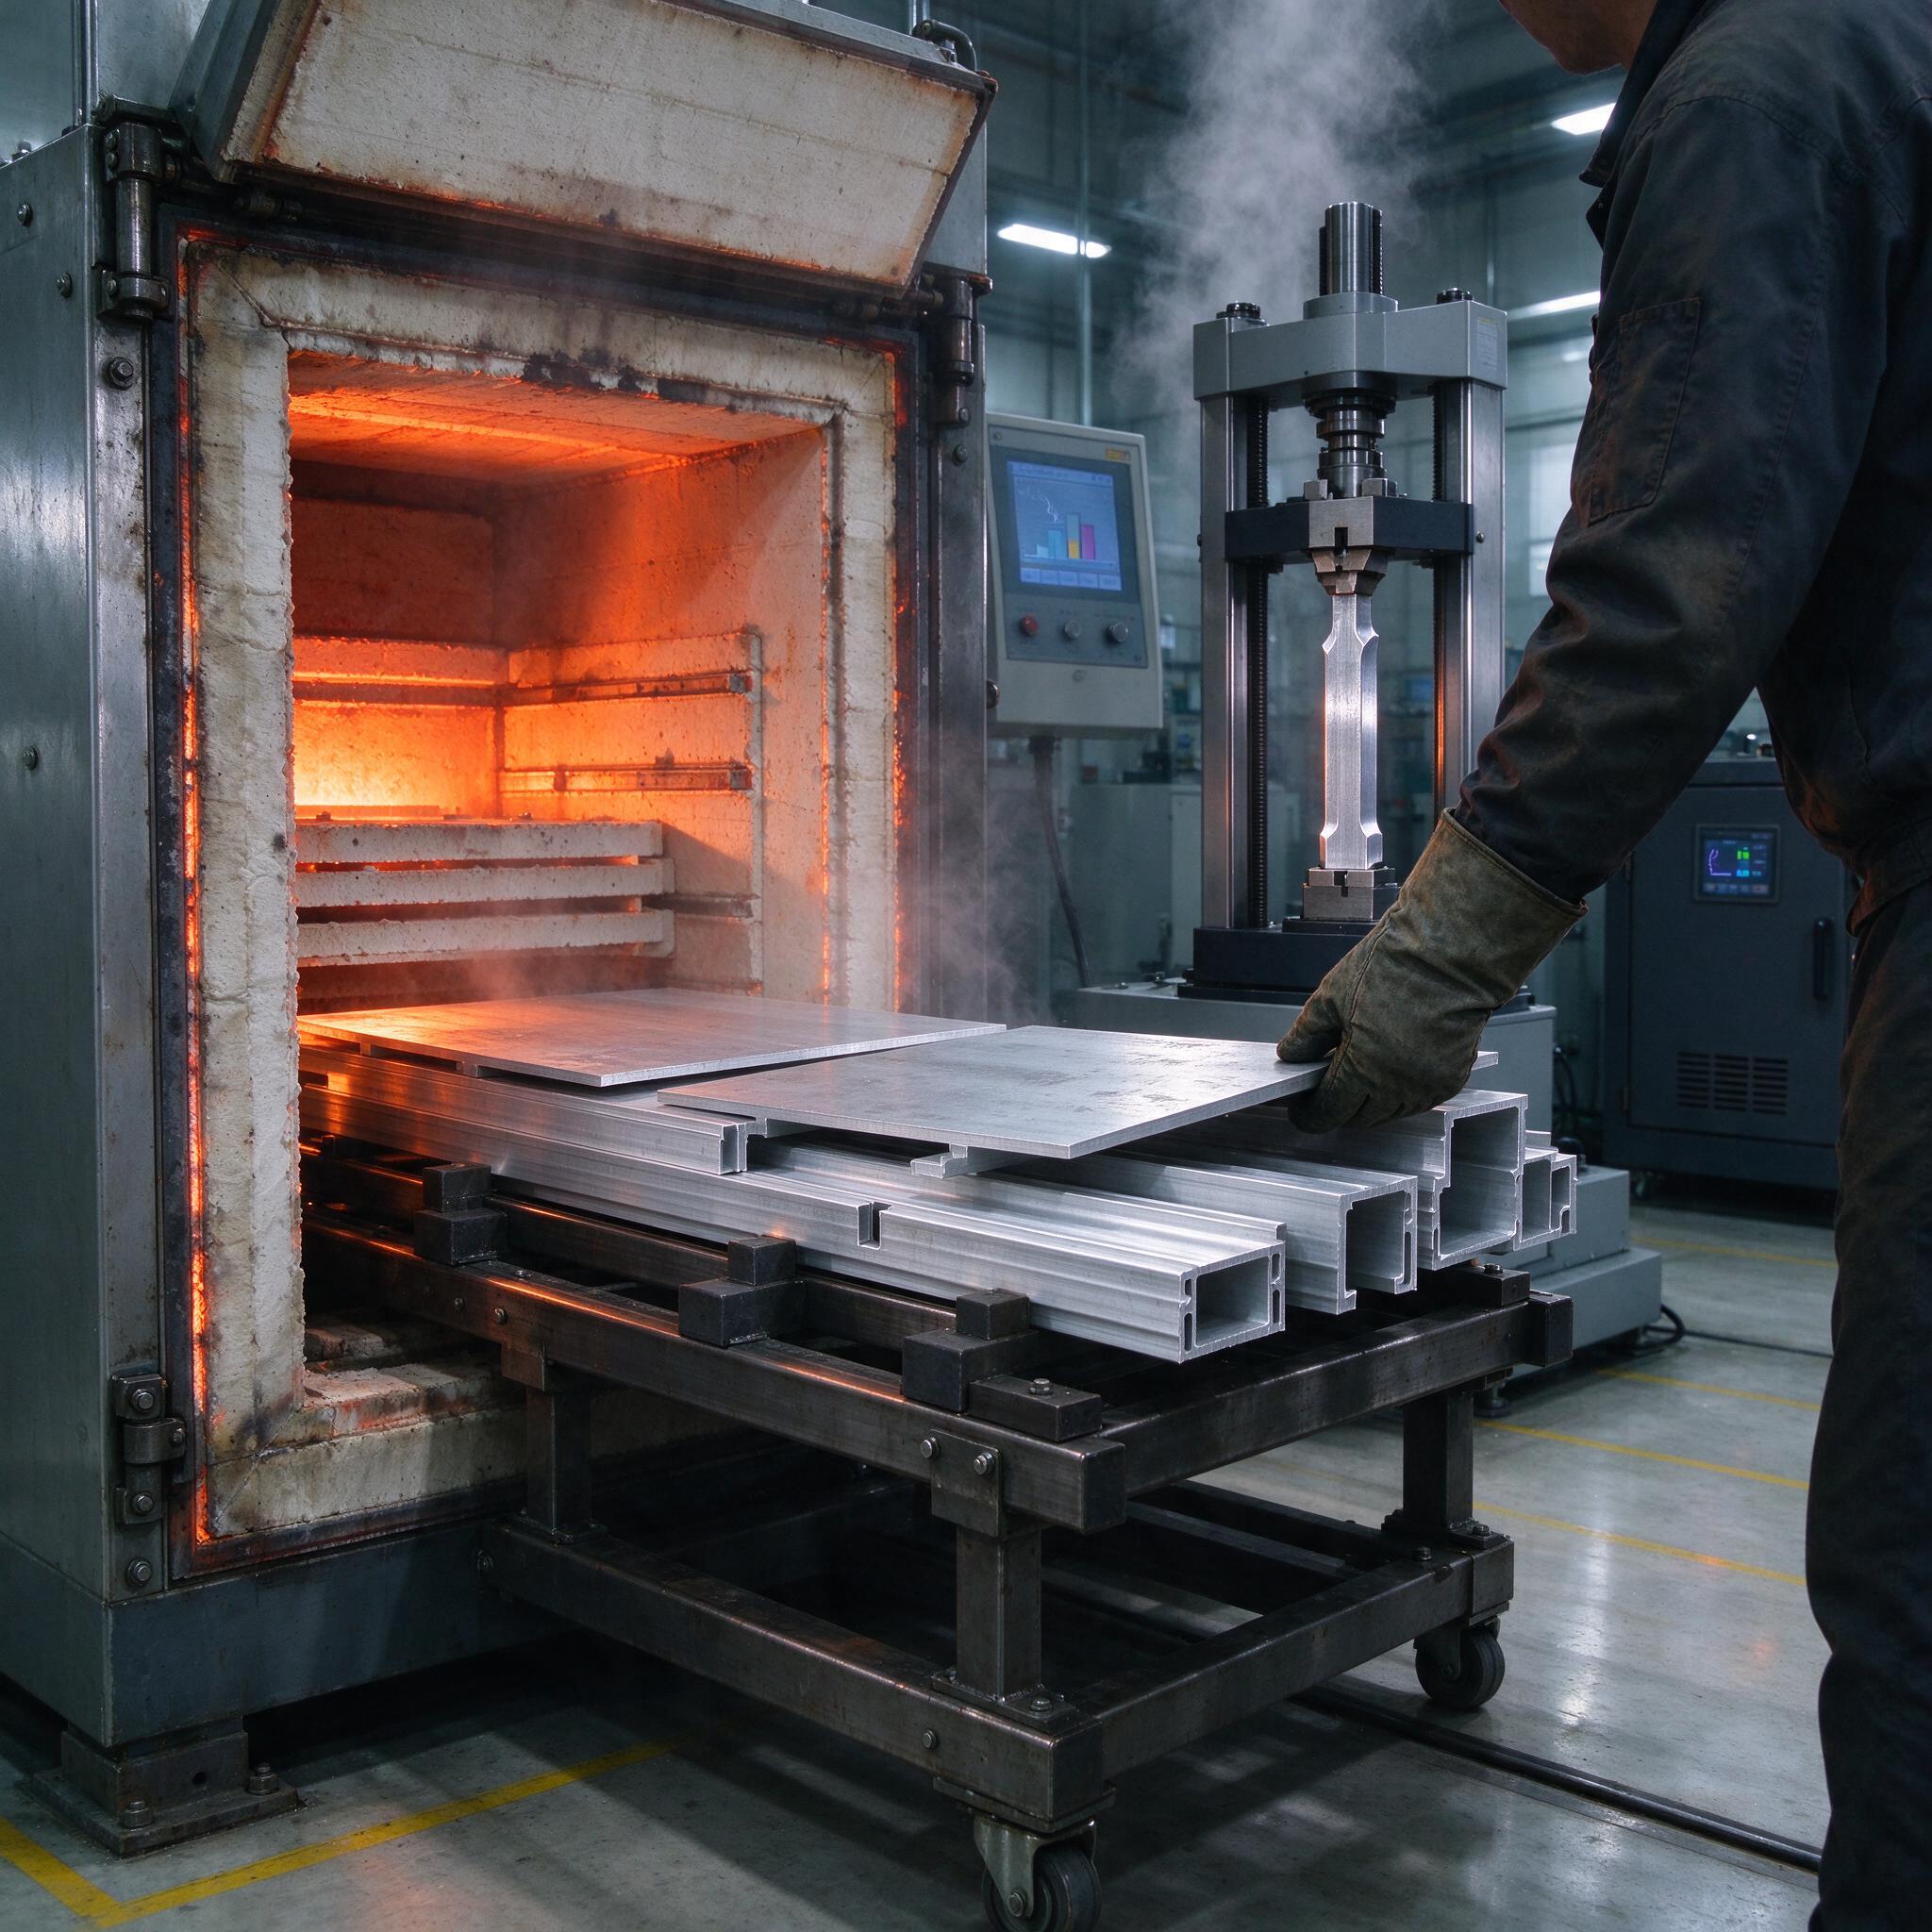
Кстати, про фото, которое иллюстрирует статью: типичная картина нашего термического участка. Камерная электропечь с распахнутой дверцей, изнутри светится футеровка, на загрузочной тележке — плиты и пустотелые прессованные профили, термист в крагах выкладывает садку. Пар над садкой — это ещё горячий металл после выгрузки. Рядом стоит разрывная испытательная машина с образцом типа «лопатка» в захватах и пульт с графиком на экране. Собственно, весь технологический цикл в одном кадре: печь и контроль прочности.
АМг6 и В95 — две большие разницы, не путайте
По опыту, мастера часто воспринимают «алюминий» как нечто однородное. А это два принципиально разных зверя. АМг6 — термически неупрочняемый сплав системы Al-Mg (магния до 6,8%), его прочность формируется при литье, прокатке и прессовании, а закалка со старением ему ничего, кроме разочарования, не даст. У АМг6 мы работаем только с отжигом: 310–335 °C, выдержка, охлаждение на спокойном воздухе. Задача — снять наклеп и вернуть пластичность перед гибкой или штамповкой. Попытка «закалить» АМг6 — классический признак того, что человек черпал знания из интернета.
В95 — совсем другое дело. Это высокопрочный сплав системы Al-Zn-Mg-Cu, термически упрочняемый, и вся его магия — в правильном цикле Т1 (закалка + искусственное старение). Вот здесь и лежат те самые режимы, что вынесены в заголовок.
| Параметр | АМг6 | В95 |
|---|---|---|
| Система | Al-Mg | Al-Zn-Mg-Cu |
| Упрочнение термообработкой | Нет, только отжиг | Закалка 465–475 °C + старение |
| Типовой режим | Отжиг 310–335 °C | Закалка 470 °C, вода; старение 120 °C / 24 ч (Т1) или 120+160 °C (Т2) |
| Прочность σв | 320–380 МПа (холоднокатаный) | 490–550 МПа после Т1 |
| Свариваемость | Отличная | Плохая, трещины при сварке |
| Коррозионная стойкость | Высокая | Склонность к расслаивающей коррозии, нужна защита |
Обратите внимание: у АМг6 коррозионная стойкость выше, чем у большинства «дуралюминов», и варится он без танцев с бубном. Поэтому для емкостей, топливных баков и судовых конструкций берем АМг6, а для силовых узлов — кронштейнов, лонжеронов, узлов шасси — только В95 в состоянии Т1.
Закалка В95: где лежат главные грабли
Режим выглядит просто: нагрев до 465–475 °C (на практике чаще пишут 470), выдержка из расчёта толщины сечения — обычно 40–70 минут для плит до 50 мм, потом резкий перенос в воду 20–40 °C. Но дьявол в мелочах.
Во-первых, температурный коридор узкий. Ниже 460 — неполное растворение интерметаллидов, старение потом «не вытянет» прочность. Выше 480–490 — начинаем поджигать металл: оплавление граней, пережог, и деталь можно смело в лом. У печей старого парка разброс по рабочей зоне легко доходит до 15–20 градусов, поэтому мы раз в год делаем наладку с выверкой по 9 точкам и держим сертификат аттестации под рукой.
Во-вторых — скорость переноса. После извлечения из печи садка должна оказаться в воде за 15–20 секунд, максимум 30. Медленный перенос — это выпадение фаз по границам зерен ещё до закалки, и никакое старение это уже не отменит. Однажды на участке мы поймали брак из-за того, что новый термист вытаскивал садку краном, а кран ждали четыре минуты. Пробы дали 460 МПа вместо 520. Всю партию — на повторную закалку, а это лишний цикл, коробление и нервный заказчик.
В-третьих — коробление. Тонкие плиты и профили после водяной закалки ведёт так, что потом фрезеровать приходится с двух сторон, снимая по 1,5–2 мм припуска. Для длинномеров переходили на горячую воду 60–80 °C и правку в закалённом состоянии в пределах первых двух часов, пока металл «мягкий» от естественного старения, которое только начинается.
Искусственное старение: 120 или 190 — выбор не бесплатный
Старение — это управляемое выделение упрочняющих фаз из пересыщенного твердого раствора. Для В95 классика — Т1: 120 °C, 24 часа. Даем максимальную прочность, 500–540 МПа на разрыв, но остаточные напряжения высокие и коррозионная стойкость под вопросом. Для деталей, работающих в агрессивной среде или подверженных циклическим нагрузкам, применяем двухступенчатое старение: 120 °C / 3 ч + 160–170 °C / 3–6 ч (режим Т2, «перекрестное»). Прочность падает на 3–5%, зато стойкость к расслаивающей коррозии и сопротивление усталости растут заметно — а для авиационных и транспортных узлов это важнее последних мегапаскалей.
Верхняя граница диапазона — 190 °C — для В95 почти не используется, это зона скорее для других сплавов (АК6, АК8, Д16 в режимах Т6/Т8). Перестарить В95 при 190 — получить перестаренный металл с грубыми выделениями фаз по границам зерен и прочностью на уровне отожженного состояния. Перегрев старения — ошибка необратимая, в отличие от недогрева, который лечится повторным циклом.
- Закалка: 465–475 °C, вода 20–40 °C, перенос не более 20 секунд.
- Старение Т1: 120 °C, 24 часа, охлаждение на воздухе.
- Старение Т2 (двухступенчатое): 120 °C / 3 ч + 160 °C / 3–6 ч.
- Контроль: разрывные пробы по ГОСТ 1497, твердомер по Бринеллю как экспресс-метод.
И еще момент, о котором забывают: между закалкой и старением у В95 есть так называемое инкубационное окно — первые 2–4 часа при комнатной температуре металл ещё пластичен, и в это время надо успеть сделать правку и механическую доводку. Пропустили окно — дальше править можно только повторной закалкой, а это лишний цикл нагрева до 470 градусов и снова коробление.
Контроль прочности: 400–500 МПа и что с этим делать
После старения режем образцы из попутных свидетелей садки (обязательно закладываем в каждую садку технологические пробы — без них партия не принимается ОТК) и тянем на разрывной машине. Норма для В95 Т1 — σв не менее 490–500 МПа, σ0,2 — от 440 МПа, относительное удлинение 6–8% в зависимости от полуфабриката. АМг6 после отжига дает 300–330 МПа при удлинении 15–20%, и это его норма, требовать от него полтысячи — незнание материала.
Если разрывная проба ниже нормы — смотрим историю садки: журнал печи, время переноса, температуру воды. По опыту, 80% недотяжек — это либо заниженная температура закалки, либо затянутый перенос. Оставшиеся 20% — просроченное старение (печь остыла ночью из-за скачка питания) или брак по химсоставу, который редко, но бывает у «сэкономивших» на входном контроле.
Как выбрать подрядчика на термообработку алюминия: чек-лист
- Аттестованные печи с выверкой по 9 точкам и действующим графиком поверки термопар. Просите показать документы, а не слушать рассказы.
- Журнал каждой садки: температура по зонам, время выдержки, время переноса, температура закалочной среды. Нет журнала — нет партии.
- Лаборатория механических испытаний на площадке или договор с аккредитованной лабораторией. Свидетелей садки режут и тянут при вас, а не «по памяти».
- Понимание разницы между марками: если подрядчик предлагает «закалить АМг6 для прочности» — разворачивайтесь и уходите.
- Возможность правки и рихтовки после закалки, желательно до 4 часов с момента извлечения из воды.
Можно ли закалять АМг6, чтобы поднять прочность до 500 МПа?
Нет, не сработает. АМг6 — термически неупрочняемый сплав, магний в нём не образует упрочняющих фаз при старении, сколько ни грей. Максимум, что вы получите от нагрева выше 470 °C, — рост зерна, коробление и снижение пластичности. Прочность свыше 500 МПа у алюминия — это В95, АК8 или импортные аналоги 7075.
Что делать, если пропустили окно между закалкой и старением?
Если прошло меньше 4–6 часов и металл ещё не «схватился» естественным старением — просто запускайте искусственное старение по графику, потери минимальны. Если прошли сутки и деталь уже напряглась — только повторный полный цикл: отжиг, закалка, правка в свежезакалённом состоянии, старение. Дешевле было не пропустить.
Почему после закалки в холодной воде плиты «повело», хотя режим был верный?
Потому что режим был верный, а вот технология охлаждения — нет. Резкий перепад с 470 °C в воду 20 °C даёт неравномерную усадку по сечению, и тонкие сечения уводит винтом. Для плит и профилей тоньше 30 мм берите воду 60–80 °C или правку сразу в окне пластичности. А лучше — закладывайте припуск на фрезеровку заранее, если закалка неизбежно в холодной воде по требованию заказчика.
Вместо заключения
Термообработка алюминия — это не магия и не «нагрел-вынул-охладил». Это дисциплина: выверенные печи, секундомер на переносе, свидетели в каждой садке и честная разрывная машина рядом. В95 отрабатывает 500 МПа только тем, кто относится к каждому градусу как к деньгам. АМг6 не просит многого — просто не пытайтесь его закалять. Остальное — техника, журнал и голова на плечах.