Откуда берётся «улитка» вместо кольца
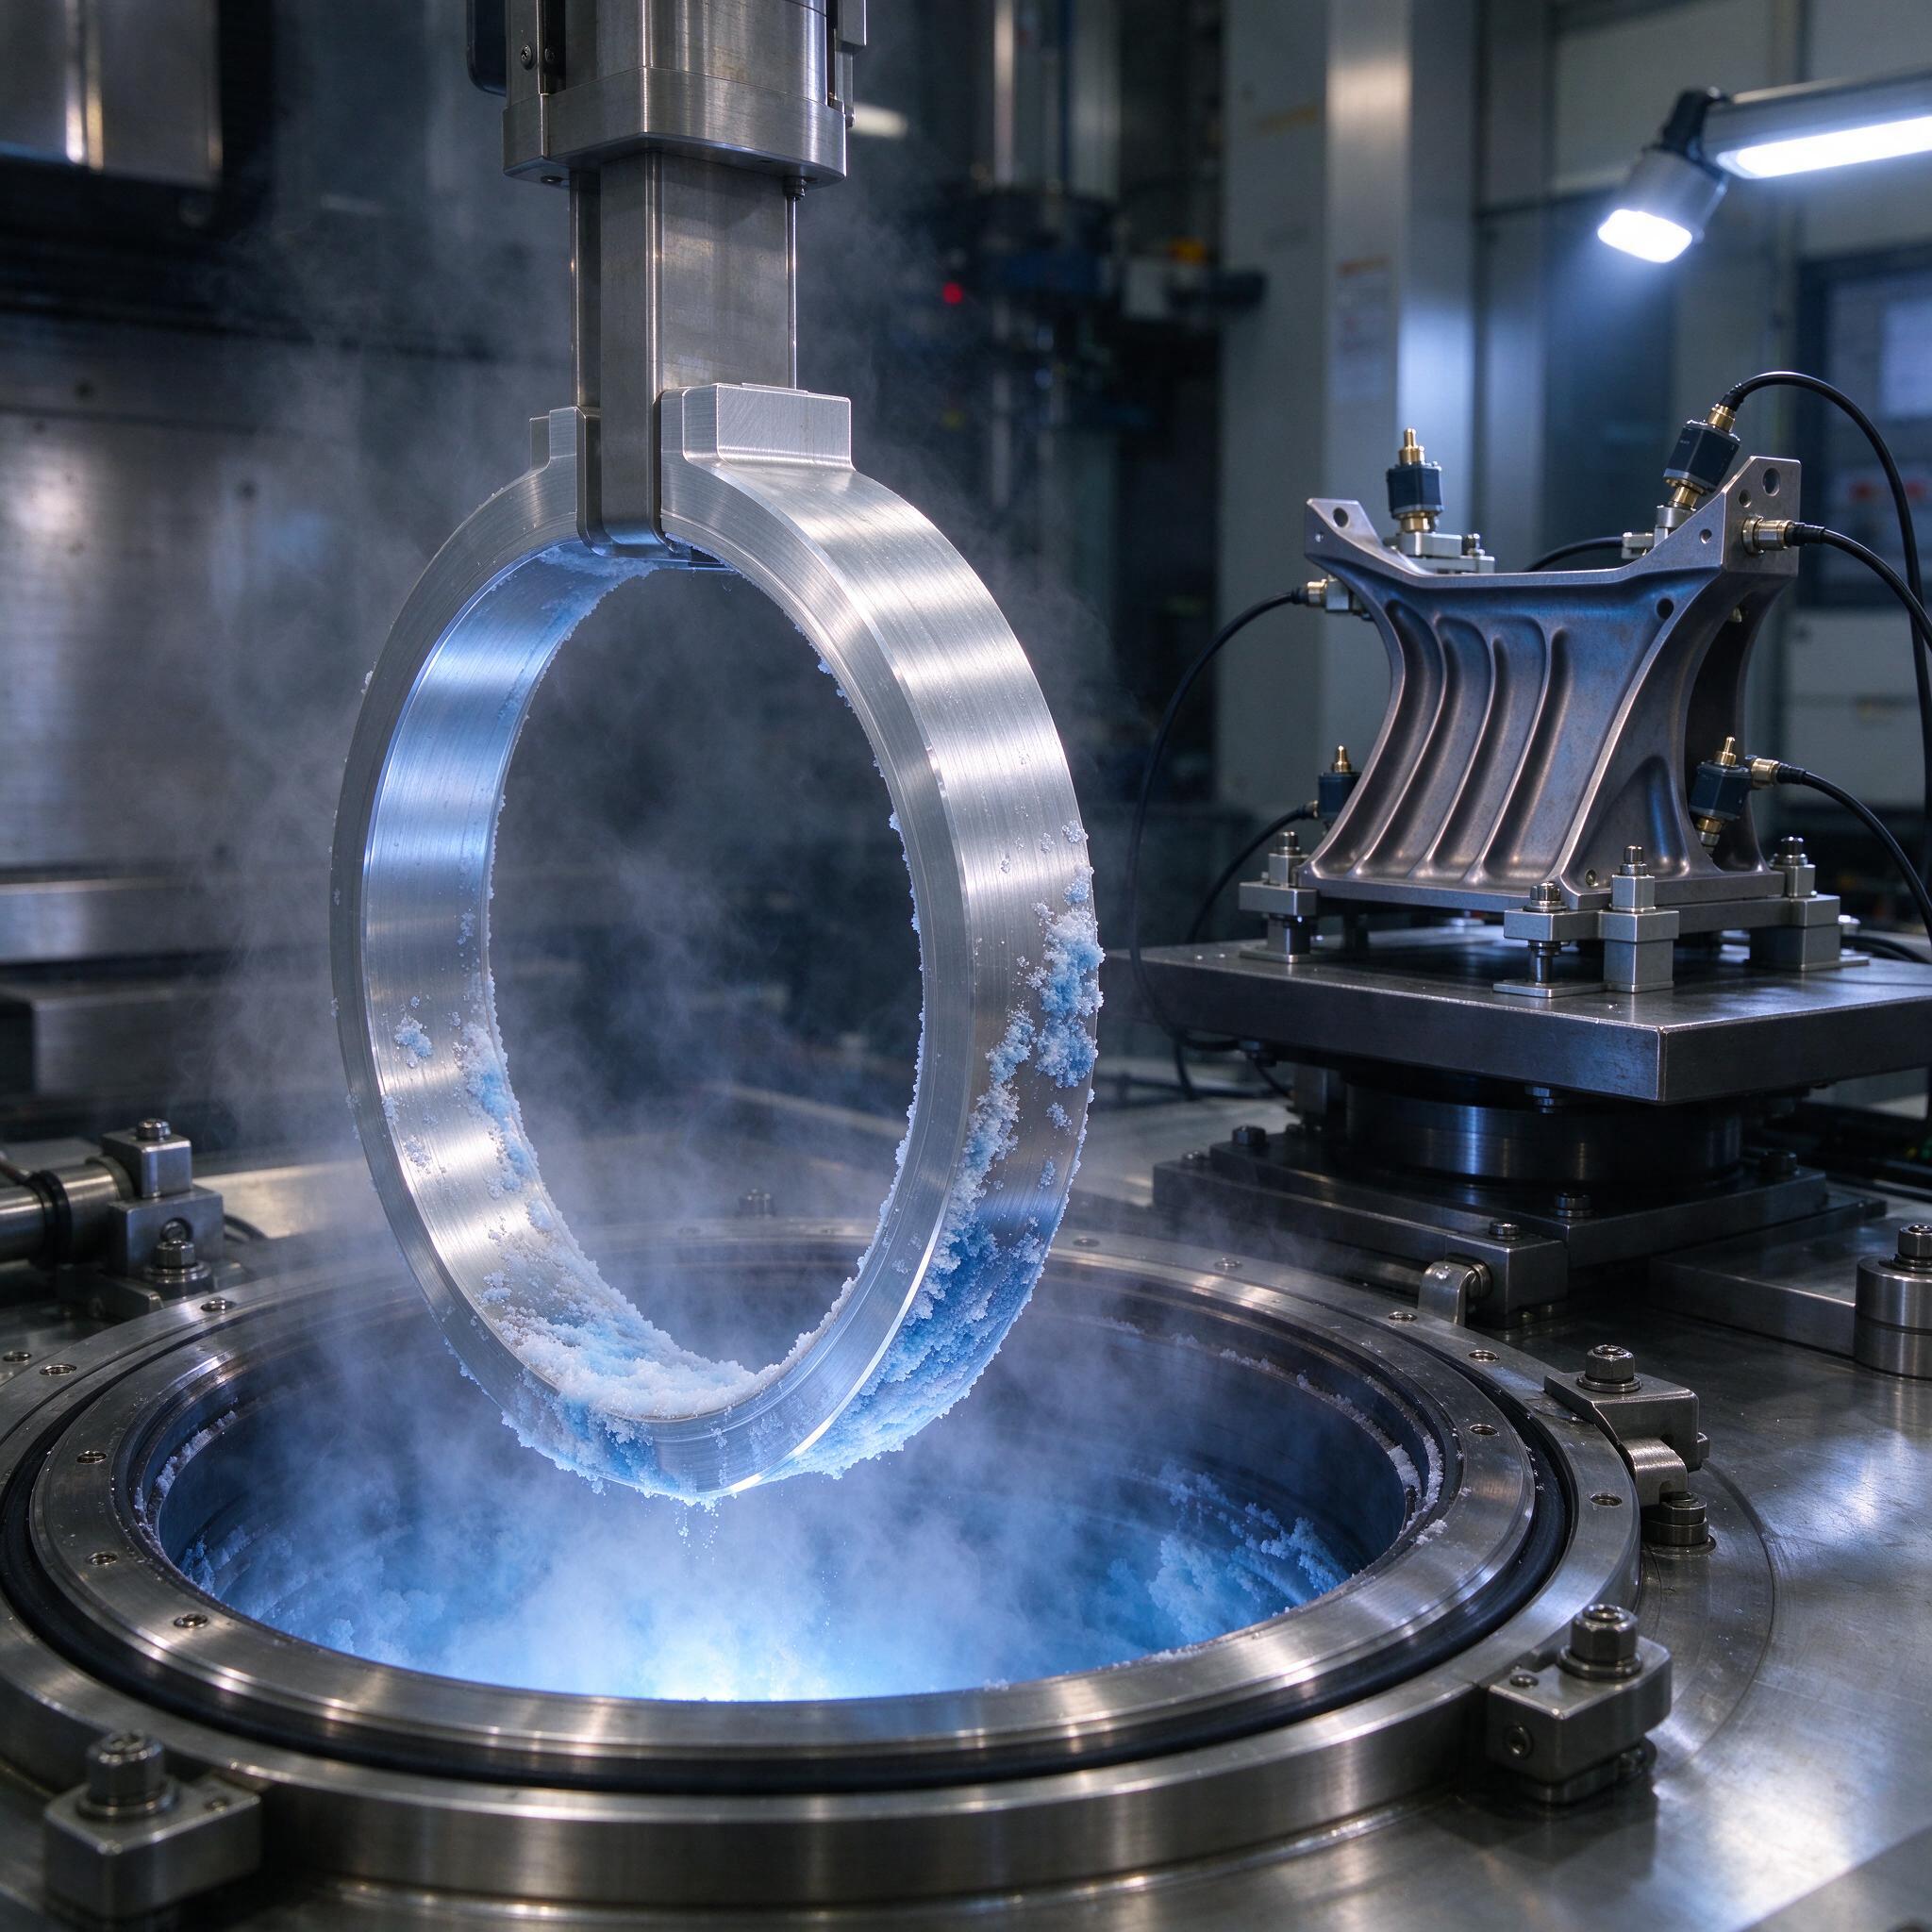
На фото — наш криогенный модуль в работе: манипулятор держит тонкостенное кольцо из АМг6 после чистового точения, на кромках — иней от жидкого азота, а сверху висит конденсационный туман. Слева на столе видна ещё одна оснастка на вибростоле с датчиками. Знакомая картина для всех, кто делает тонкостенные детали: деталь идеальная в патроне, а через час после снятия — «улитка». Радиальное биение ушло с 0,02 до 0,35 мм, и всё, операция развёртки загублена. Разберём, как мы боремся с остаточными напряжениями и снижаем коробление на 60–80%, не переписывая весь маршрут.
Суть проблемы проста, но не все её осознают вовремя. При фрезеровании и точении в поверхностном слое копятся остаточные напряжения — растягивающие после фрезы со смазанной кромкой, сжимающие после тяжелого чернового прохода с большими подачами. Пока деталь закреплена и холодная, она держит форму. Как только вы её сняли, да ещё и нагрели на солнце в таре у окна — напряжения перераспределяются, и тонкая стенка 1,5–2 мм «красиво» выгибает. Хорошая новость: этим можно управлять.
Откуда берутся остаточные напряжения и как их «сбить»
Мы идём по трём фронтам одновременно — иначе чуда не будет:
- Механообработка. Черновая и чистовая разделяются обязательно. После чернового съёма 70–80% припуска даём деталь «отдохнуть» или сразу снимаем напряжённый слой чистовым проходом малой глубиной (t = 0,1–0,2 мм, Vc до 300–500 м/мин на алюминии, подача F 0,05–0,1 мм/зуб). Симметричный съём — работаем с обеих сторон, не «гоняя» деталь в одном направлении.
- Термоциклирование и криогенная обработка. Погружение в жидкий азот (–196 °C) с последующим медленным прогревом выравнивает напряжения за счёт микропластических деформаций. На фото как раз момент подъёма кольца из ванны — обратите внимание на иней по нижней кромке, деталь как раз «отпускается». Циклы: 2–4 захода в азот с выдержкой 10–20 минут и промежуточным нагревом до +80…+120 °C.
- Вибростабилизация. Деталь закрепляется на резонансном столе (у нас — системы типа Axiome / VSR-модули на 30–60 Гц) и обрабатывается низкочастотной вибрацией 15–30 минут. Подбираем частоту по максимуму амплитуды на резонансе, снимаем «заряженную» пружину.
Криогенка даёт более глубокую стабилизацию, вибростабилизация — быстрее и дешевле, а их связка даёт суммарный эффект выше, чем каждый метод по отдельности. Мы не случайно крутим оба процесса на одном участке — часть деталей идёт только через вибростол, ответственные — через азот, самые капризные — через обе операции.
Сравнение методов: что выбрать под свою задачу
| Критерий | Вибростабилизация | Криогенная обработка |
|---|---|---|
| Время цикла | 20–40 мин | 3–8 часов с прогревами |
| Снижение коробления | 40–60% | 60–80% |
| Влияние на твёрдость | Нет | Возможно (+1–2 HRC на сталях) |
| Стоимость обработки детали | Низкая | Средняя (расход азота, оснастка) |
| Риски | Нужен резонансный режим, иначе эффекта ноль | Тепловой удар для хрупких сплавов, конденсат — сушка обязательна |
Дюраль Д16 и АМг6 — лучшие друзья вибростола. Титаны ВТ20 и нержавейка 12Х18Н10Т после тяжёлого точения лучше «успокаиваются» в азоте. По нашему опыту, вибростабилизация на алюминиевых корпусах даёт стабильно 50% снижения коробления, а связка с криогенкой — до 75–80%.
Практика: кольцо диаметром 420 мм, стенка 2 мм
Классический случай. Кольцо из АМг6, допуск радиального биения 0,05 мм, заказчик — авиационный. Первая партия «поплыла» на 0,3 мм после фрезеровки пазов. Мы ввели черновое/чистовое разделение, между ними — 20 минут на вибростоле, финал — криогенный цикл 3 захода по 15 минут в азоте. Итог: коробление упало с 0,3 до 0,06 мм. Плюс подняли стойкость инструмента, потому что чистовой проход снял наклёпанный слой. Расход СОЖ при черновой — стандартный 6–8% эмульсия (у нас Blaser), чистовую гоним с обдувом, чтобы не «топить» тонкую стенку гидроударом.
Однажды на участке мы поймали брак именно из-за нарушения этой последовательности: партия прошла вибростабилизацию, но фрезеровщик решил «добить» чистовой паз после неё — и получил внутренние напряжения уже в новой геометрии. Всё насмарку. Запомните: стабилизация — строго перед финальной операцией, и после неё никакой съём металла, кроме доводки, не допускается.
Типичные ошибки, которые мы видели своими глазами
- Стабилизация после финиша. Хотите испортить готовую деталь — опустите её в азот после последнего прохода. Мы так «поймали зарез» на партии в 40 корпусов: иней растаял, а вместе с ним и допуск 0,03 мм на посадочное место.
- Неправильное закрепление на вибростоле. Мастера часто путают жёсткую заделку с опорой. Деталь должна лежать на опорах свободно, иначе вибрация гасится в болтах, а не в металле. Проверяйте датчиком, что резонанс «звенит» по детали, а не по столу.
- Одна частота для всех деталей. Настройка резонанса под каждую номенклатуру — обязательна. У кольца и корпуса одна геометрия на бумаге, а резонируют на разных частотах, иногда разброс 15–20 Гц.
- Работа без датчиков. Ставить деталь на вибростол «на глаз» — выброшенные деньги. Акселерометр нужен, иначе не увидите резонанс.
Чек-лист: как выбрать подрядчика или оборудование
- Попросите протоколы замеров. Нормальный подрядчик показывает до/после — индикатором, КИМ или на координатнике, с реальными цифрами, а не «у нас всё отлично».
- Уточните, есть ли настройка резонанса под деталь. Если стол гоняет одну частоту «для всех» — уходите.
- Криогенная камера должна иметь управляемый нагрев. Медленный возврат к плюсной температуре — половина успеха, резкий нагрев убивает эффект.
- Спросите про опыт с вашим материалом. Титан, алюминий, нержавейка — разные подходы, и подрядчик должен это знать, а не учиться на ваших заготовках.
- Пилотная партия. 3–5 деталей, замеры до и после. Не соглашайтесь на «сразу всю партию».
FAQ
Можно ли обойтись только вибростабилизацией без криогенки?
Для алюминия и неответственных деталей — да, в большинстве случаев достаточно. Но если стенка тоньше 2 мм, материал титан/нержавейка, а допуск жёстче 0,05 мм — одного вибростола не хватит, напряжения уйдут не полностью.
Правда ли, что криогенная обработка «омолаживает» металл?
Нет, это маркетинг. Криогенка не улучшает механику металла в тонкостенных деталях чудесным образом — она только перераспределяет остаточные напряжения. Твёрдость и износостойкость меняются незначительно, и то не на всех марках.
Что делать, если коробление вылезло уже на готовой детали?
Если деталь дорогая — рихтовка с последующей повторной стабилизацией и доводкой. Если партия массовая — ищите причину в маршруте: скорее всего, чистовой съём шёл несимметрично, либо стабилизацию поставили не в то место техпроцесса. Переделка готовой детали почти всегда дороже, чем переработка маршрута.
Вместо заключения
Коробление тонкостенных деталей — не приговор и не «загадочный металл». Это управляемый параметр. Разделите черновую и чистовую, поставьте вибростабилизацию перед финальной операцией, а на ответственных деталях добавьте криогенный цикл — и вы перестанете трястись над каждой партией. Проверено на нашем участке, и не один раз.