Почему шестерни из 25ХГМ «ведёт» и что с этим делать
Ситуация, знакомая почти каждому, кто работает с зубчатыми колесами: партия шестерен после нитроцементации и закалки лежит на столе ОТК, а биение по делительной окружности вылезло за допуск. Шестерню прессовать нельзя, шлифовать по профилю — дорого и долго. Переделка, утилизация, объяснительные. Между тем коробление зубьев после ХТО — это не «судьба», а управляемый параметр, если понимать, что происходит в металле и в печи. Расскажу, как мы это разруливаем на своем участке, на примере стали 25ХГМ и шахтных печей типа СШЦ, где ведем нитроцементацию на глубину 0,4–0,8 мм.
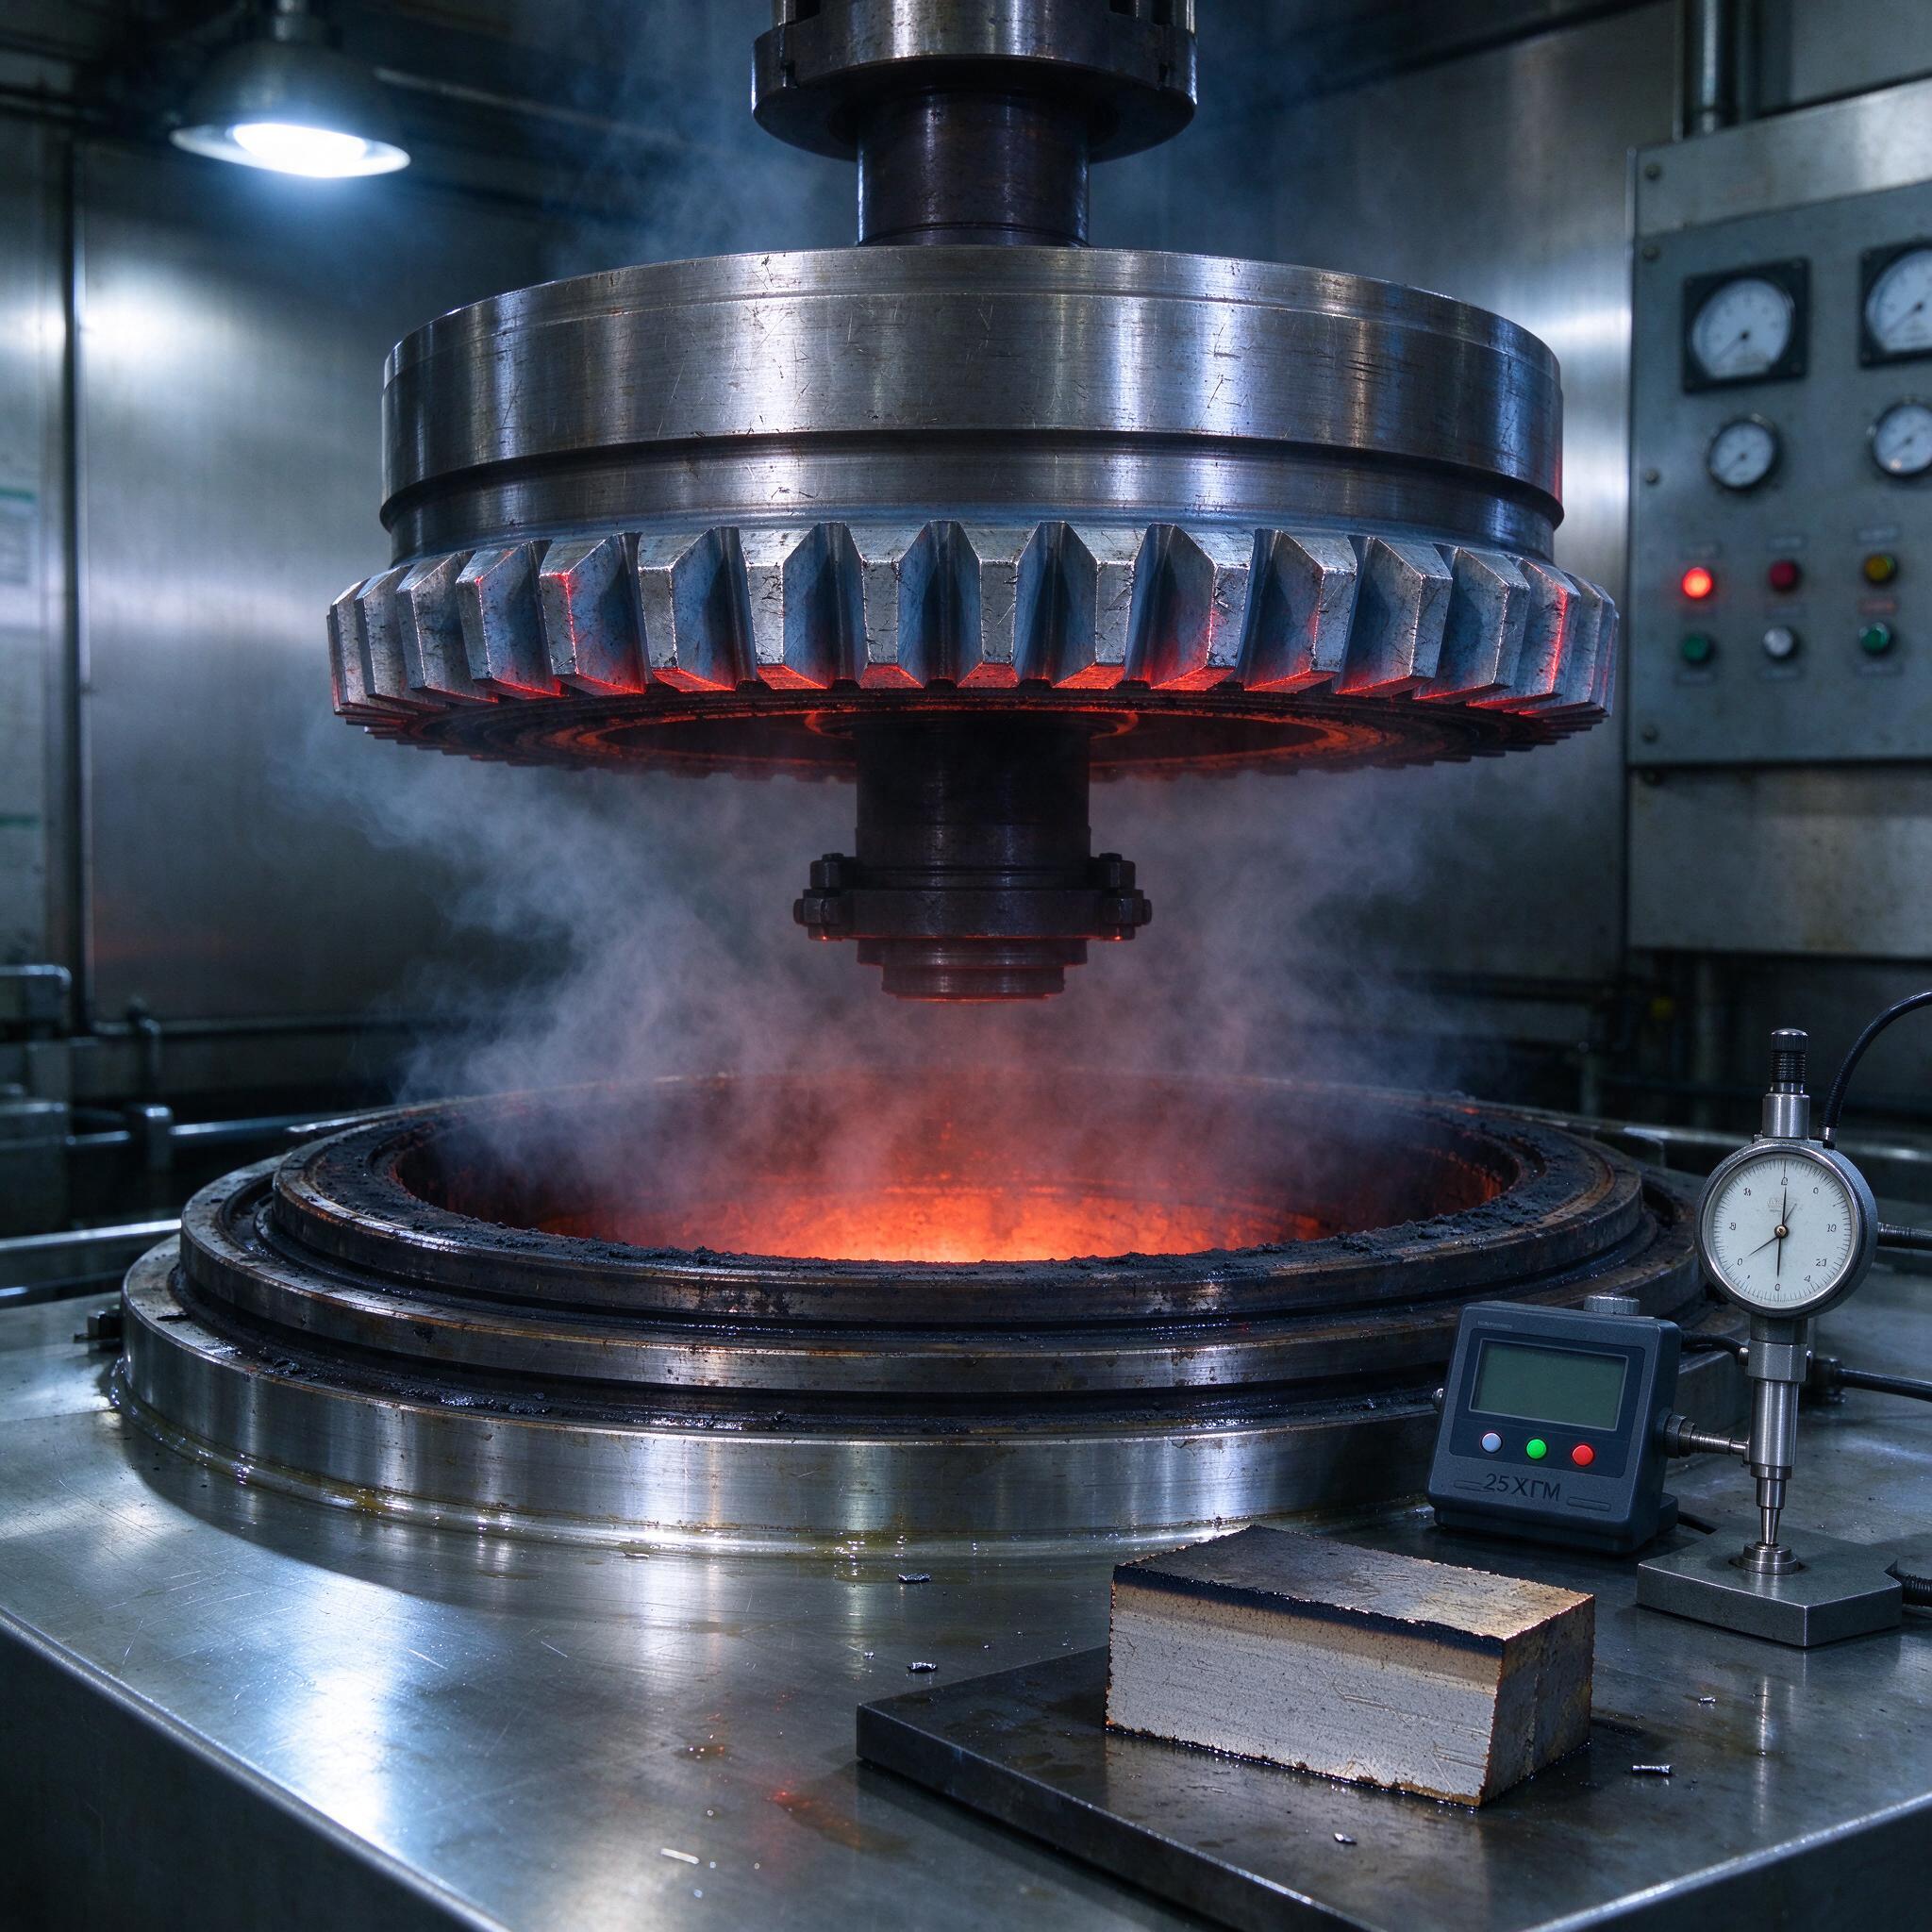
Кстати, на фото — типичная картинка с нашего производства: шестерня на оправке после садки, свечение зубьев говорит о том, что деталь только из зоны нагрева, внизу открытый муфель шахтной печи, рядом щуп твердомера и свидетельный образец для замера слоя. Свидетели — отдельная песня, о них ниже.
Нитроцементация против цементации: почему для 25ХГМ это осознанный выбор
25ХГМ — хромомарганцовистая сталь с молибденом, и она отлично принимает азот при низких температурах. Мы держим процесс при 850–880 °C, что на 60–90 градусов ниже классической цементации при 930–950 °C. Что это дает на практике:
- Меньше рост зерна аустенита — мелкозернистый мартенсит после закалки, а значит выше усталостная прочность зуба по впадине.
- Меньше коробление. Изделие при 860 °C «плывет» заметно слабее, чем при 930 °C. Для тонкослойной обработки 0,4–0,8 мм это критично.
- Азот в твердом растворе повышает прокаливаемость диффузионного слоя, и мы спокойно обходимся маслом вместо того, чтобы гонять детали в воду и ловить трещины.
Карбонитрилизация (это второе название процесса, если кто-то из заказчиков ищет именно так) идет в атмосфере эндогаза с добавками метана и аммиака. Типичные расходы на печах СШЦ: эндогаз 6–10 м³/ч, метан 0,3–0,6 м³/ч, аммиак 0,4–0,8 м³/ч в зависимости от загрузки и требуемого CN-потенциала. Углеродный потенциал держим в районе 0,9–1,1%, NH₃ в атмосфере — 3–6%. Выше — получите каверны и хрупкую нитридную сетку по границе зерен, ниже — слой «тощий», твердость не наберете.
Режимы процесса: что мы реально крутим на панели
Для глубины слоя 0,6–0,7 мм при 860 °C общая выдержка — примерно 4,5–5,5 часа, из них насыщение около 3,5–4 часов, остальное — диффузионная ступень без подачи NH₃ и со сниженным углеродным потенциалом до 0,85%. Диффузионка обязательна, иначе по границе зерен вылезет цементитная сетка, и зуб треснет под нагрузкой. Твердость поверхности после закалки и отпуска при 180–200 °C — 58–62 HRC, сердцевина — 30–40 HRC, что для шестерен средней нагруженности самое то.
По глубине слоя есть нюанс, о котором новички часто забывают: эффективная глубина (по твердости 550 HV1) и общая глубина до сердцевины — разные вещи, разница может доходить до 0,2 мм. Заказчик в чертеже видит «h 0,6±0,1», а мерить надо именно эффективную. Мы в карте технологического процесса прописываем это явно, чтобы не было разночтений с ОТК.
| Параметр | Насыщение | Диффузия |
|---|---|---|
| Температура, °C | 850–870 | 860–880 |
| Углеродный потенциал, % | 1,0–1,1 | 0,8–0,9 |
| NH₃ в атмосфере, % | 4–6 | 0 |
| Выдержка (для h 0,6–0,7 мм) | 3,5–4 ч | 1–1,5 ч |
Закалку ведем из печи прямо в масло МЗМ-16 или И-20, температура масла 40–60 °C, интенсивная циркуляция. Ступенчатая закалка через подогрев масла до 120–140 °C — вариант для капризных шестерен с тонким зубом, но она дороже и требует отдельного оборудования. После закалки — отпуск в течение 2 часов при 180 °C, без него твердость 60+ HRC держится на грани хрупкого разрушения.
Коробление зубьев: откуда оно берется и как с ним бороться
Коробление — это комбинация трех факторов: термические напряжения при нагреве и охлаждении, структурные напряжения при превращении аустенита в мартенсит, и начальное состояние детали до ХТО. По нашему опыту, треть проблемы закладывается еще на этапе зубофрезерования и зубодолбления: остаточные напряжения после чернового нарезания зубьев никуда не денутся, они проявятся при нагреве. Поэтому мы всегда требуем, чтобы перед нитроцементацией шестерни прошли промежуточный отпуск, особенно после зубодолбления, где снимаются большие припуски и инструмент «гонит» волну по венцу.
Второй момент — способ укладки на поддон. Шестерни нельзя класть плоско в несколько ярусов «столбиком», нижние под весом верхних получают опоясывающий прогиб. Мы ставим детали на ребро в кондукторы-кассеты, каждая шестерня — в своем гнезде, свободное пространство минимально. Да, это удорожает оснастку. Но цена одной переделанной партии перекрывает эти затраты с лихвой.
Третий фактор — скорость охлаждения и равномерность закалки. Если масло в ванне застаивается, деталь остывает неравномерно, и венец «винтит». Мы регулярно проверяем работу мешалок и чистоту масла: нагар и сажа в масле — прямой путь к пятнам закалки и неравномерной твердости.
Типичные ошибки: случай, который стоил нам недели
Однажды на участке мы поймали брак из-за, казалось бы, мелочи: свидетельный образец положили на дно садки, а шестерни загрузили сверху в три яруса. Слой на свидетеле вышел 0,7 мм — идеальный, все подписали. А в реальности детали верхнего яруса получили 0,5, нижнего — 0,8, потому что атмосфера в шахтной печи распределяется по высоте неравномерно, и нижние ярусы «пересижвают» при более агрессивной среде у муфеля. Пятьсот шестерен в мусор, точнее в металлолом, а неделю предприятие простаивало и срывало поставку. С тех пор железное правило: свидетели — на каждом ярусе, минимум три штуки на садку, и замер слоя по каждому.
Еще одна распространенная ошибка у мастеров — путать карбонитрилизацию с цианированием и вести процесс при завышенном расходе аммиака «для надежности». Результат — нитридная сетка по границе зерен, хрупкий слой, выкрашивание зубьев под нагрузкой. Аммиак — не «больше значит лучше», его доля жестко регламентирована по CN-потенциалу, который контролируется кислородным датчиком (зондом) и проверяется фольгой раз в смену.
Контроль качества: что и как меряем
Комплекс контроля на выходе стандартный, но без него никак:
- Слой на свидетелях — металлография на микроскопе, замер эффективной и общей глубины, микротвердость по сечению на твердомере с нагрузкой 1 кгс.
- Твердость поверхности — по Роквеллу, не менее трех замеров на деталь, разброс не более 2 единиц.
- Коробление — биение венца на контрольной оправке в центрах, допуск по чертежу, обычно 0,05–0,08 мм для шестерен диаметром до 200 мм.
- Структура слоя — мартенсит + карбонитриды, без сетки по границе зерен, балл не выше 3 по контрольной шкале.
Кстати, зонд кислородный — не панацея, он врет при забитой сажей трубке или прогаре. Раз в неделю — обязательная проверка по фольге (метод тонкой фольги 0,05–0,1 мм: выдержали в печи 20 минут, взвесили, посчитали содержание углерода). Простая процедура, а уверенности дает больше, чем самые современные датчики.
Как выбрать оборудование и подрядчика: короткий чек-лист
Если вы выбираете шахтную печь для нитроцементации или отдаете шестерни на сторону, вот что реально важно:
- Равномерность температуры по объему муфеля не хуже ±5 °C, подтвержденная аттестацией по объему, а не только по показаниям одной термопары.
- Автоматический контроль CN-потенциала с зондом и возможностью записи параметров, а не «мастер крутит ручки по опыту».
- Наличие ступени диффузии в программе управления — если подрядчик не понимает, зачем она, бегите от него.
- Закалочная ванна с терморегулированием и мешалкой, готовность предоставить протоколы контроля масла.
- Металлографическая лаборатория на площадке с возможностью замера микротвердости и выдачей протоколов на каждый свидетель.
FAQ: три вопроса, которые задают постоянно
Можно ли нитроцементацию на 0,7 мм сделать за один час, ускорив процесс подачей метана?
Нет, не сработает. Диффузия углерода и азота в аустените при 860 °C идет с определенной скоростью, и физика не ускоряется подачей лишнего метана — вы просто пересьтите поверхность углеродом, получите карбидную сетку и хрупкий слой при недонасыщенной глубине. Слой растет как корень из времени, хотите вдвое глубже — время в четыре раза больше.
Может ли качественная нитроцементация убрать коробление, если деталь была кривая до обработки?
Нет. ХТО не «выпрямляет» деталь, а наоборот — снимает внутренние напряжения, и та геометрия, которая была скрыта, вылезает наружу. Лечится это только предварительной термообработкой (нормализацией или улучшением) и правильной механической обработкой до цементации, а не надеждой на печь.
Стоит ли переходить с шахтных печей на вакуумные комплексы с HPQ-закалкой?
Стоит, если у вас серийное производство и цена детали позволяет. Вакуумная цементация низкого давления даст минимальное коробление и чистую поверхность, но инвестиции от 80–120 млн рублей за комплекс и расходники дороже. Для партий от 500 штук в месяц шахтные печи с правильной технологией дают вполне сравнимое качество при кратно меньших вложениях.
Вместо вывода
Нитроцементация шестерен из 25ХГМ в шахтных печах — отработанная, надежная технология, где 80% успеха — это дисциплина: контроль атмосферы, правильная укладка, свидетели на каждом ярусе, промежуточные отпуска. Коробление зубьев — не приговор, а следствие того, что где-то в цепочке схалтурили. У нас на участке после внедрения всех описанных мер брак по короблению упал с 7% до долей процента. Не потому что купили новое оборудование. Потому что начали делать одно и то же, но правильно и каждый раз одинаково.