Печь ещё дышит жаром, а передел уже оплачен
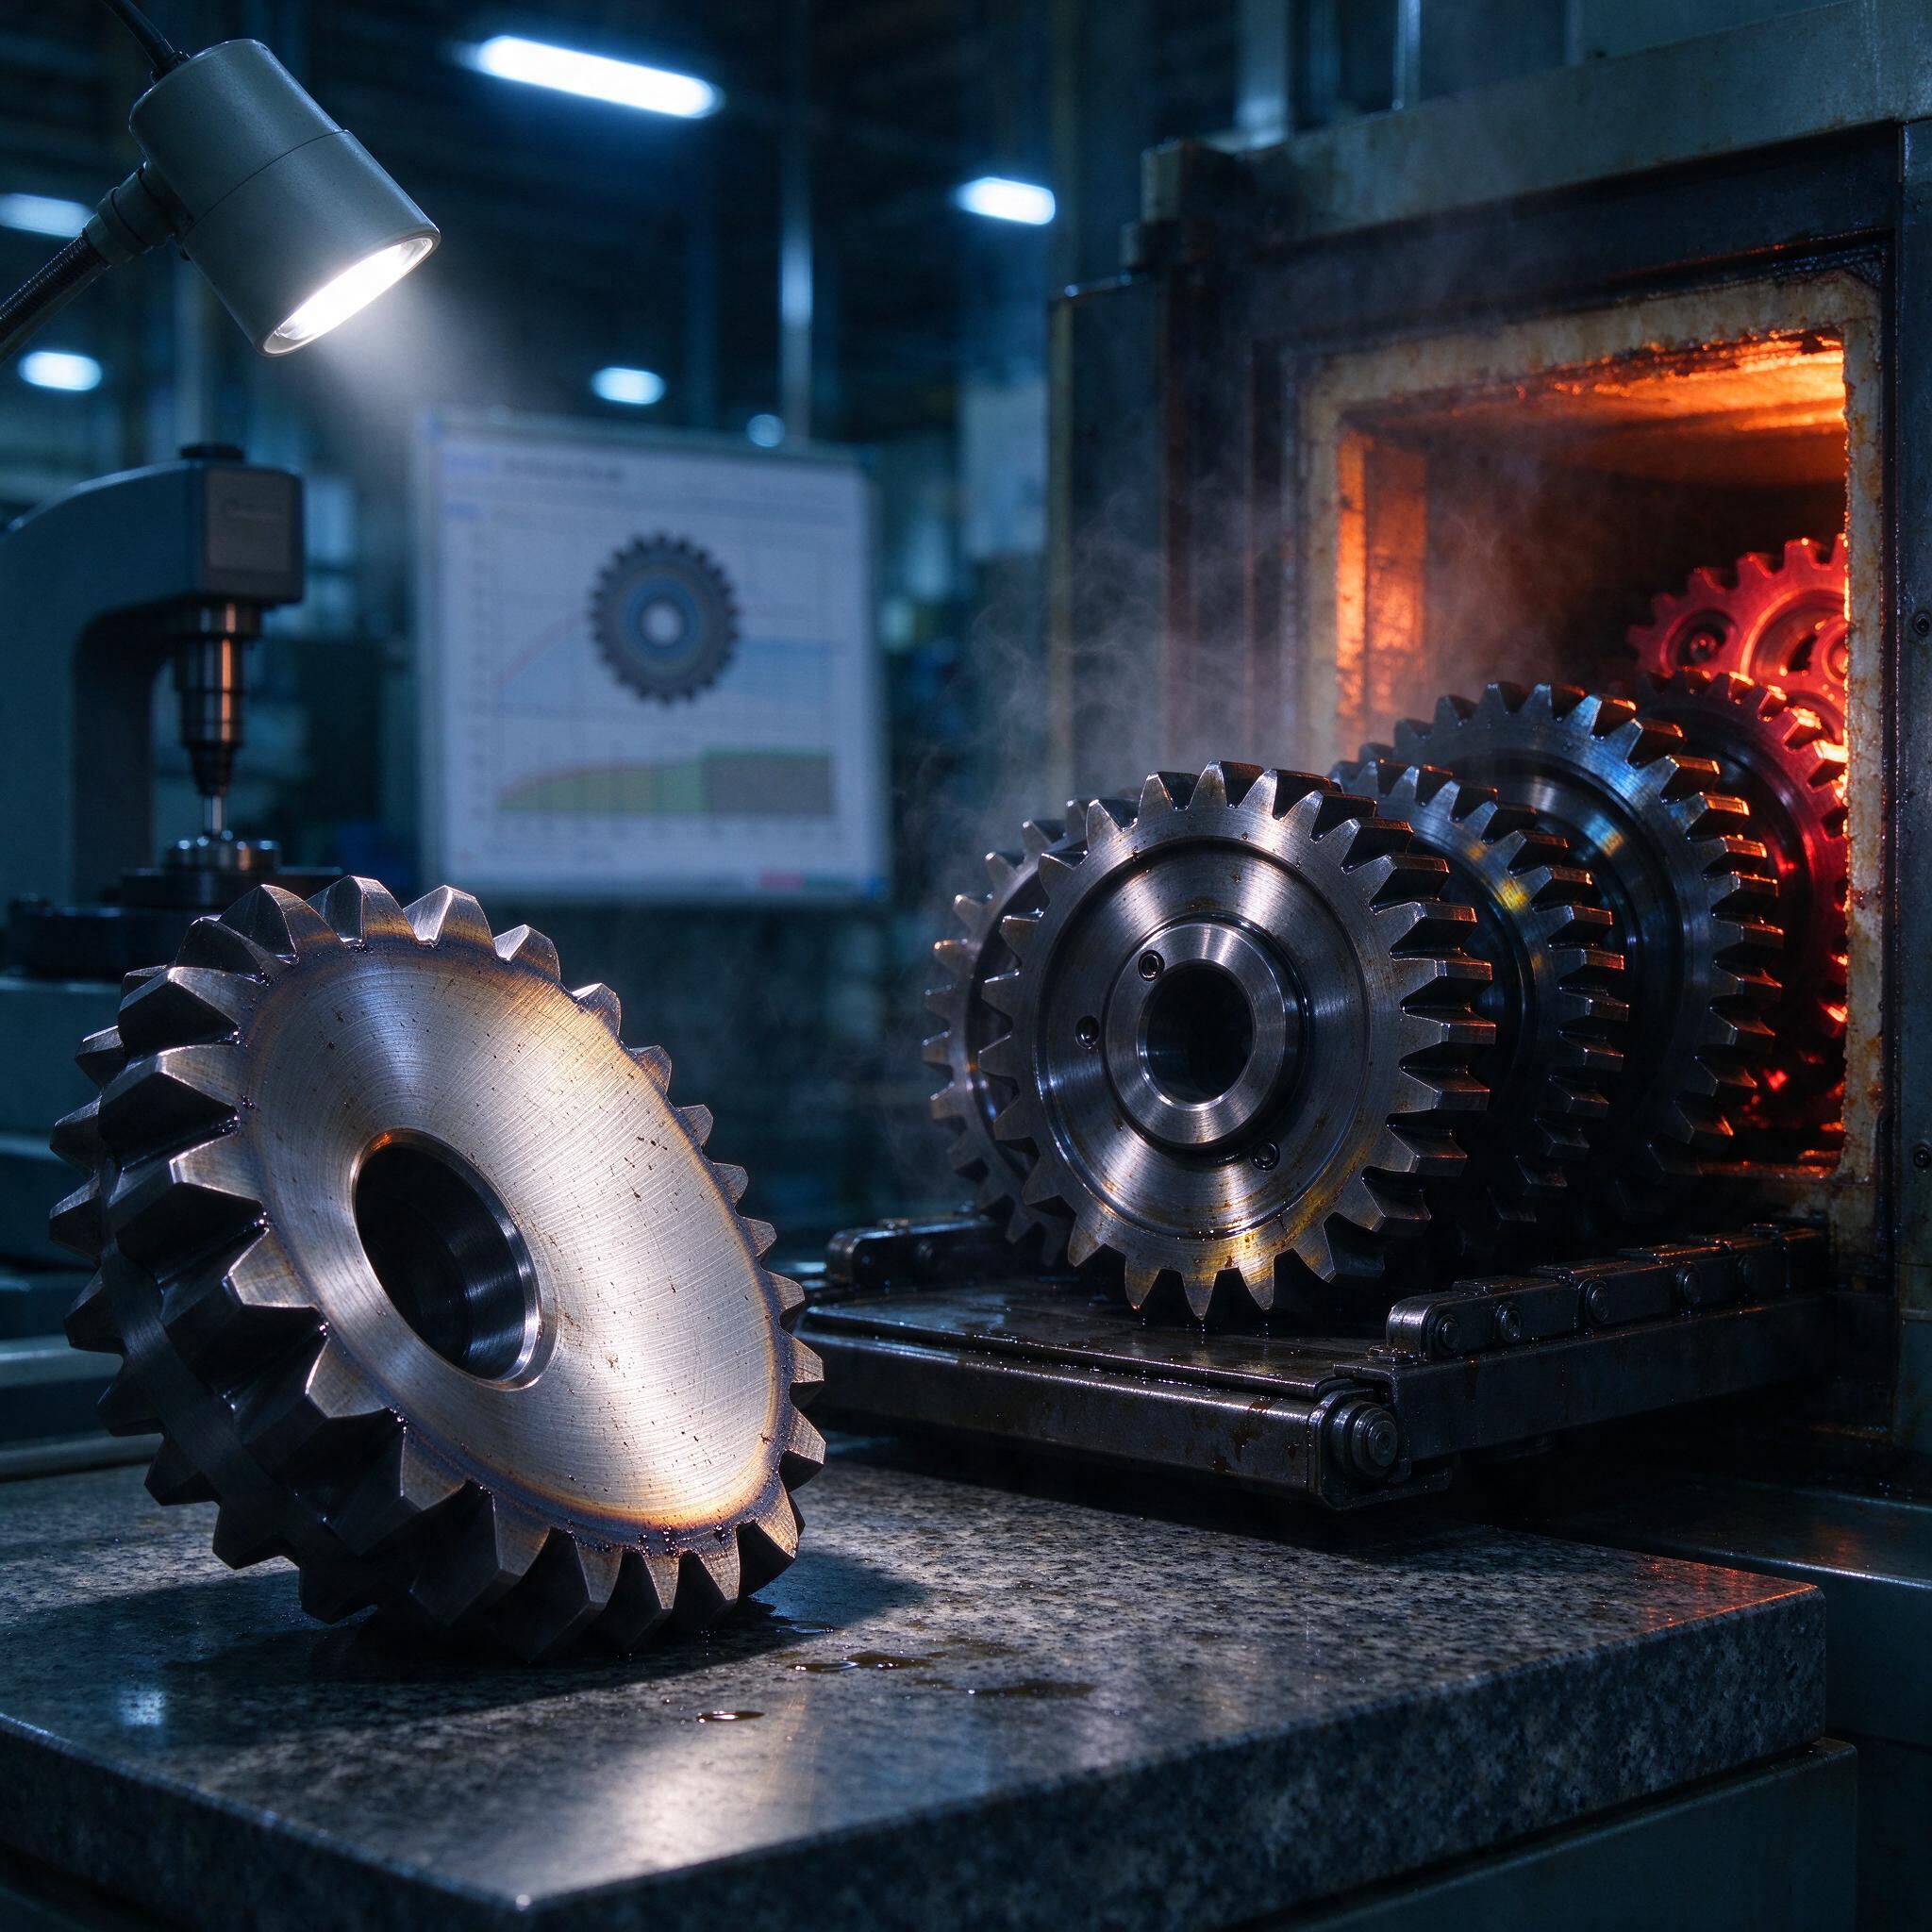
На фото — типичная картина с нашего участка: на плите лежит свежефрезерованное зубчатое колесо, следом партия уходит в камерную печь, из зева которой валит жар, а шестерня на переднем плане ещё блестит маслом после шлифовки. Только вот блестит она не всегда — стоит перержать садку или промахнуться с углеродным потенциалом, и вместо 58-62 HRC получаем сетку карбидов по вершинам зуба. Заказчик такое возвращает молниеносно. Поэтому поговорим про цементацию и нитроцементацию зубчатых колес: про глубину слоя 0,8-1,5 мм, твердость 58-62 HRC и контроль сетки карбидов, про который почему-то пишут в каждом ГОСТе, а реально контролируют единицы.
Цементация или нитроцементация: что выбираем и почему
Цементация — насыщение поверхности углеродом при 930-950°C. Нитроцементация — углерод плюс азот, температура ниже, 840-870°C, в атмосферу добавляют аммиак, обычно 2-5% от объема. Разница на выходе принципиальная. Азот сдвигает температуру Ас3 вниз, значит, при закалке меньше деформация шестерни, а зуб после нитроцементации держит геометрию заметно лучше. Для колеса с модулем 3-4 и толщиной зуба по делительной окружности 5-6 мм это решает судьбу партии.
Мы на серийных колесах для редукторов давно ушли на нитроцементацию. Углеродный потенциал держим 0,9-1,1% C, азот 0,15-0,3% в слое, глубина 1,0-1,2 мм. Если нужен слой 0,8 мм и меньше — только нитроцементация, потому что при цементации на 930°C время выдержки такое, что зерно растет не по-детски, и твердость на поверхности потом не держится.
Глубина слоя, если строго: это расстояние от поверхности до зоны, где твердость падает до 50 HRC (по ГОСТ Р ИСО 2639). Эффективная глубина CHD, а не «на глазок по излому», как любят делать в некоторых цехах. Излом — для экспресс-контроля, свидетели-пластины — каждый сад, а документируем — только микротвердостью по поперечному шлифу.
Марки сталей: что реально работает
По опыту, мастера часто путают ХВГ и классические цементуемые марки — и зря, потому что ХВГ вообще не цементуемая сталь, она подербенивается под закалку с глубокой прокаливаемостью, и пытаться цементировать колесо из ХВГ — это путь к растрескиванию. Вот честная таблица того, с чем мы работаем:
| Марка | Назначение | Глубина слоя, мм | Твердость после закалки, HRC | Особенности |
|---|---|---|---|---|
| Сталь 20 | Малонагруженные колеса, m до 2 | 0,8-1,0 | 58-62 (пов.) | Дешево, но коробится |
| 20Х | Колесо редукторов общего назначения | 0,9-1,3 | 58-62 | Рабочая лошадка |
| 18ХГТ | Зубчатые колеса КПП, средние нагрузки | 1,0-1,3 | 58-62 | Титан сдерживает зерно |
| 25ХГМ | Тяжелые режимы, шестерни заднего моста | 1,1-1,5 | 58-63 | Молибден против отпускной хрупкости |
| 12ХН3А | Ответственные шестерни, больших сечений | 1,2-1,5 | 59-63 | Никель, дорого, но сердцевина 30-40 HRC |
| ХВГ | НЕ цементуется! Закалка с объемом, инструмент, валки | — | 61-65 (объем) | Частая ошибка при выборе |
Сердцевину держим в пределах 30-42 HRC. Ниже — зуб сминается под нагрузкой, выше — при закалке ловим трещину по впадине. Ищем золотую середину, и она у каждой марки своя.
Режимы, которые мы держим на практике
Конкретика, без общей фразеологии. Камерная или проходная печь с углеродным потенциалом (у нас СГВ-типа и现代化的 установка с датчиком кислорода — зонд Еконидержит потенциал в автоматике):
- Нитроцементация: 860°C, углеродный потенциал 1,0%, аммиак 3-4%, время — под слой 1,2 мм примерно 9-11 часов.
- Цементация: 930°C, потенциал 1,1-1,2% на насыщении, снижение до 0,85-0,9% на диффузионной выдержке 2-3 часа.
- Закалка — прямая из печи, масло МЗМ-16 или И-20А, температура масла 60-80°C, интенсивное перемешивание.
- Обработка холодом при -60...-70°C для 12ХН3А, чтобы поймать остаточный аустенит (его может быть до 15-20%, и твердость проседает).
- Отпуск 160-180°C, 2-3 часа, сразу после закалки — не оставляем на ночь, это чревато трещинами.
По вершинам зуба и впадинам: твердость мерим на рабочем профиле в двух-трех точках, на впадине твердость должна быть не ниже 55 HRC — если впадина «не тянет», значит, слой там тоньше расчетного, надо смотреть газодинамику печи и навеску садки. Колеса не наваливаем кучей, раскладка на поддоне — с зазором не менее половины модуля.
Контроль сетки карбидов: где все спотыкаются
Карбидная сетка — это когда углеродный потенциал задрали выше 1,2% и на границе зерен по краю зуба выпадает цементит в виде непрерывной сетки. Она работает как трещина: под изгибной нагрузкой зуб ломается по этой сетке ровно, будто его резали. Однажды на участке мы поймали брак из-за этого: партия из 120 колес 18ХГТ ушла заказчику, через месяц — рекламация, излом по впадине, на шлифе — сплошная карбидная сетка глубиной 0,05 мм. Разобрались: зондирующий датчик «врал» на 0,15% C, автоматика держала потенциал по неисправной градуировке. С тех пор у нас свидетель-образец из той же марки в каждом саде, и металлографический контроль по краю зуба на первом и последнем поддоне — обязательно, по ГОСТ 8233 (шкалы 1-4, сетка не допускается выше балла 3).
Что смотрим под микроскопом на поперечном шлифе зуба:
- Наличие и балл карбидной сетки по поверхности (допускаем до 2 балла по 5-балльной шкале, выше — брак или передел через отпуск + повторная закалка, что дорого и криво).
- Наличие карбидов в вершине зуба — если есть изолированные карбиды, это допустимо, если сетка — нет.
- Аустенитное зерно по методу Окуня или по ГОСТ 5639 — не крупнее балла 6.
- Мартенсит — игла не более 12 мкм, иначе перегрев был.
Дефекты мы не «лечим» — мы их предупреждаем: чистая поверхность перед садкой (обезжиривание, никаких СОЖ на хлорированной основе — они дают нагар в печи), правильная навеска, исправный зонд с ежемесячной поверкой по фольге.
Деформация и последующая обработка
После нитроцементации и закалки колесо «ведет» — это физика, никуда не деть. Диаметр по вершинам гуляет на 0,05-0,12 мм, торцевое биение — до 0,08 мм на колесе диаметром 100 мм. Поэтому оставляем припуск под шлифование: 0,12-0,18 мм на сторону по зубу. Шлифуем зубошлифовальными станками типа Hoefler или местными 5851, подjem чистовой, Ra не грубее 0,63 мкм на рабочем профиле. Больше припуска — снимем закаленный слой и упадем по твердости, меньше — не выведем биение. И обязательно контролируем, чтобы шлифование не «подожгло» поверхность: прижог ловим травлением, он проявляется как темная сетка и работает хуже, чем карбидная.
Чек-лист: как выбрать термиста и печь под зубчатые колеса
- Спросите, как контролируют углеродный потенциал: есть ли кислородный зонд с автоповеркой по газу-свидетелю или только «по eyeball» с расходомерами — второе для 58-62 HRC не годится.
- Обязательно: металлография на карбидную сетку в каждом саде или хотя бы в каждом третьем, с протоколом. «Мы всегда так делаем, было нормально» — не ответ.
- Контроль CHD по ИСО 2639, а не по излому. Излом — приятный бонус, документируем шлиф.
- Печь с равномерностью температуры не хуже ±8°C по рабочему объему, с протоколом аттестации не старше года.
- Отдел закалки — с регулируемым перемешиванием масла и термопарой в ванне. Без этого коробление лотерея.
Можно ли цементировать ХВГ и получить 58-62 HRC с вязкой сердцевиной?
Нет, это не сработает, потому что ХВГ — заэвтектоидная по природе сталь с высокой прокаливаемостью; она при цементации получит избыточные карбиды и хрусткую сердцевину 55+ HRC, закаленная насквозь. Для 58-62 HRC с вязкой сердцевиной берите 18ХГТ или 12ХН3А, а ХВГ — это инструмент, валки, калибры, объемная закалка.
Почему после нитроцементации впадина зуба мягче, чем вершина?
Потому что газодинамика: в впадине атмосфера обновляется хуже, поток газа туда не так интенсивно забрасывает углерод и азот. Лечится раскладкой садки (не навалом, с зазорами), снижением единичной загрузки и временем выдержки с запасом 15-20% на «труднодоступные» зоны. Резко поднимать потенциал не надо — по вершинам тогда поймаете карбидную сетку.
Нужна ли обработка холодом, если твердость уже 60 HRC?
Зависит от марки. Для 18ХГТ и 25ХГМ — как правило нет, остаточного аустенита мало. Для 12ХН3А и 20ХН2М при слое больше 1,2 мм — да, потому что после закалки в структуре может лежать 15-25% аустенита, который под нагрузкой превращается с риском изменения геометрии колеса в эксплуатации. Твердость при этом меряется нормально, а вот размер поплывет. Смотрите на долю аустенита металлографией, а не только на HRC.
Напоследок
Цементация и нитроцементация зубчатых колес — не магия, а арифметика: правильная марка, честный контроль потенциала, свидетели в каждом саде, металлография на сетку карбидов и холодная голова при раскладке садки. Держите слой 0,8-1,5 мм по ИСО 2639, твердость 58-62 HRC по профилю, а не «где-то на колесе», и рекламаций не будет. Экономия на зонде и свидетеле всегда обходится дороже партии брака — проверено на своей шкуре.