Шпиндель звенит, фреза «села» — знакомо? Тогда читайте
Ситуация, которую у нас на участке видели все: смена началась нормально, а через сорок минут фреза D12 с четырьмя зубьями по нержавейке уже «сгорела» — задняя поверхность выкрашена, каверны на кромке, деталь идёт с заусенцем, шероховатость уехала из Ra 1,6 в Ra 3,2. Оператор винит СОЖ, нормировщик винит режимы, я иду в кладовую за новой фрезой и думаю про бюджет на инструмент, который в этом квартале опять улетел. Именно после такого квартала мы и начали копать тему криогенной обработки режущего инструмента жидким азотом. Не маркетинговую сказку из буклетов, а реальную технологию: погружение в ванну при −196 °C, выдержка, управляемый отогрев — и стойкость твердосплавных фрез, по нашим замерам, растёт от 30% до все сотни процентов в зависимости от марки сплава и обрабатываемого материала. Разберём, как это работает, какие режимы выдерживать, где нас потом самих учили life, и как не отдать деньги за «криогенку» в исполнении гаража.
Что физически происходит с твердым сплавом при −196 °C
Короткий ликбез без занудства. Твердый сплав — это карбиды вольфрама в кобальтовой связке. При закалке и даже при обычном отпуске в структуре остаётся до 10–15% остаточного аустенита — нестабильной фазы, которая превращается в мартенсит уже в процессе работы, при нагреве кромки до 400–600 °C. Это превращение идёт с изменением объёма — вот вам микротрещины, вот выкрашивание, вот «пойманный зарез» на последнем проходе. Глубокий холод дожимает остаточный аустенит: при меденном (в смысле — медленном!) охлаждении до −196 °C он превращается в мартенсит ещё в мастерской, а последующий отжиг при 200–300 °C снимает напряжения и заставляет мелкие карбиды равномерно распределиться по структуре. Плюс на границе «карбид — кобальтовая связка» проходят процессы, которые повышают микротвёрдость поверхности. На наших образцах после обработки микротвёрдость HV по кромке росла на 100–150 единиц. Не магия. Металлофизика.
Отдельный плюс — криогенная обработка выравнивает структуру по всей толщине, а не только в приповерхностном слое, как покрытия PVD. Фрезу можно перетачивать — эффект в основе сохраняется. Это принципиальный момент для тех, кто затягивает фрезы по пять раз.
Как выглядит процесс на практике
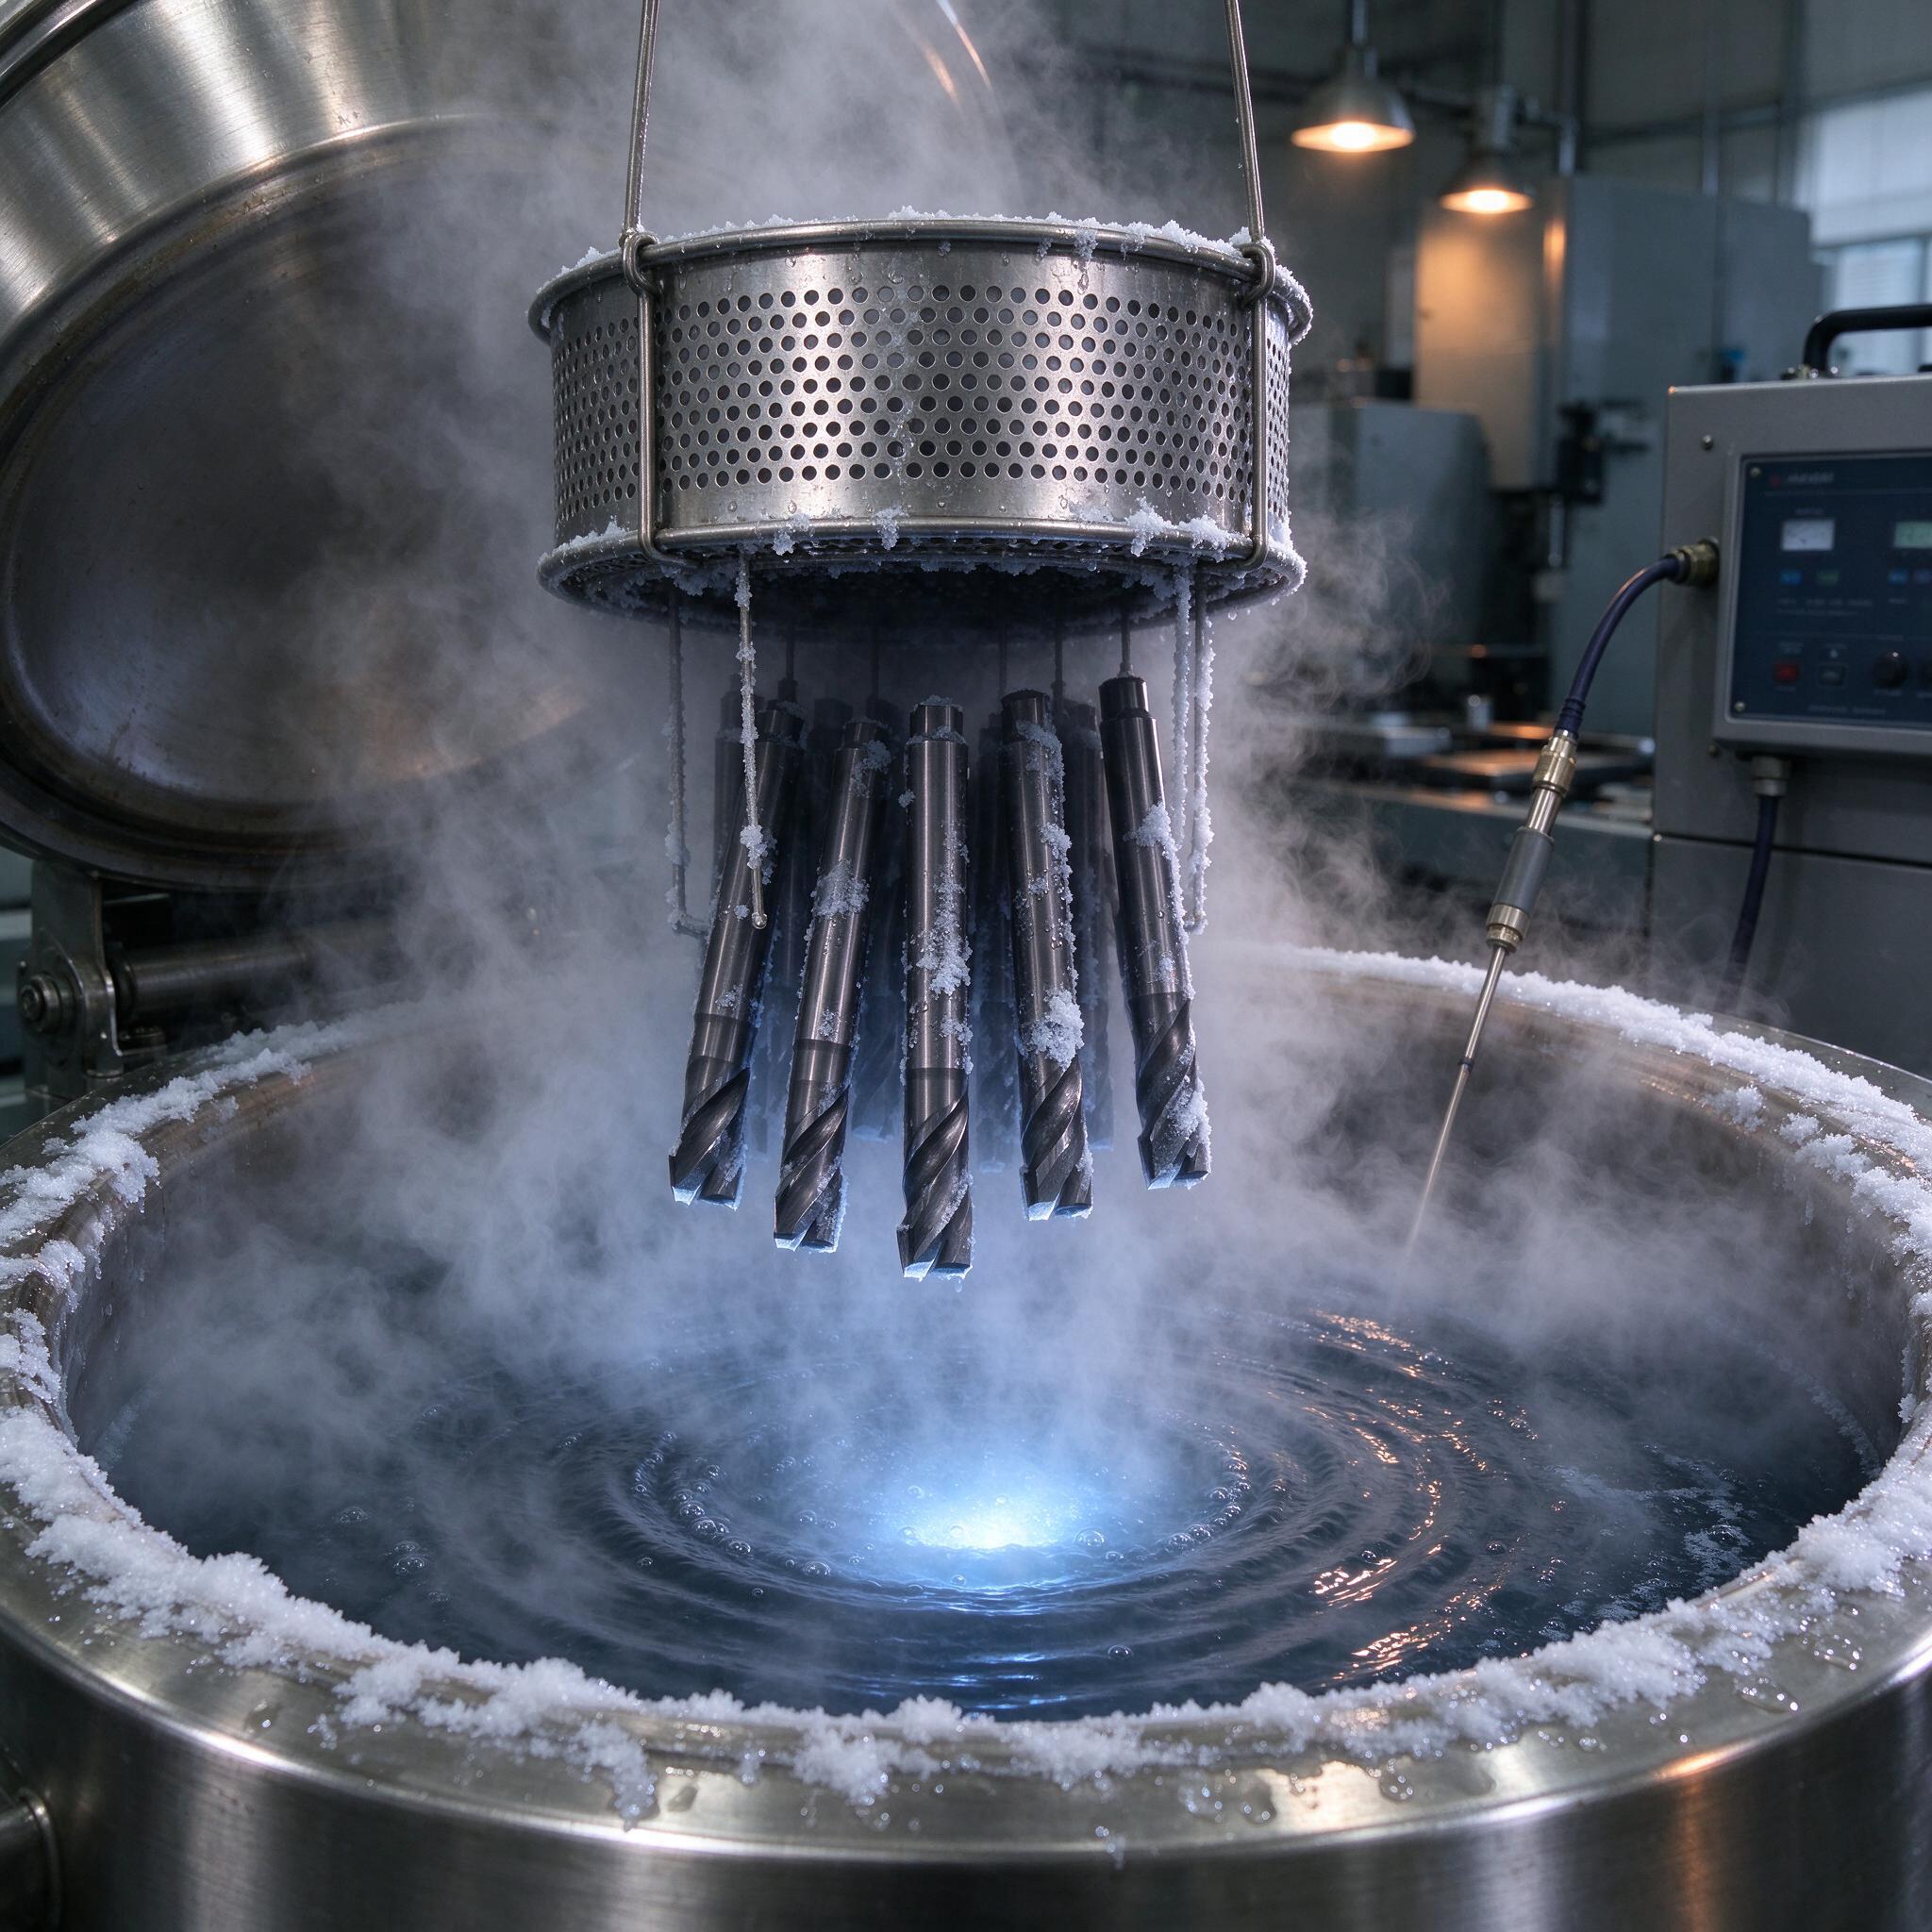
Кто не видел — покажу словами, потому что картинка честная. Представьте дюар с открытой ванной: круглый резервуар из нержавейки, внутри бурлит жидкий азот, вокруг борта — иней толщиной в палец. Инструмент не кидают навалом, а подвешивают в перфорированной корзине из нержавейки на тросах, фрезы хвостовиками вверх, кромки в паро-азотной зоне над зеркалом. Из металла сыплется снежная крошка, всё в инее, как из морозилки. Рядом — блок контроля с панелью и щупом-датчиком температуры, который опущен прямо в ванну: скорость охлаждения оператор держит по прибору, а не «на глаз». Это, кстати, ключевой признак нормального подрядчика — если вам говорят «просто окунаем и всё», разворачивайтесь.
Типовой режим, который мы отработали на твердосплавных концевых фрезах с покрытием TiAlN:
- Медленное охлаждение: со скорости не более 1–3 °C/мин опускаемся от комнатной температуры до −196 °C. Резкий окун — привет термошок и микротрещины на кромке. Это правило номер один.
- Выдержка при −196 °C — 12–24 часа. Меньше 6 часов — эффект почти нулевой, проверено.
- Отогрев до комнатной температуры со скоростью 1–2 °C/мин, естественно, без выемки «на воздух» из дюара в цех с минус пять.
- Дополнительный отпуск 200–220 °C, 2–3 часа, обычной печью. Многие этот шаг пропускают и удивляются хрупкости.
Важно: если инструмент с покрытием — уточняйте у производителя покрытия температурный интервал. Некоторые многослойные PVD-стеки после криогена и отпуска ведут себя хуже. Мы такие случаи видели, но не буду называть марки покрытий — пусть это останется на совести производителей, а вы просто делайте тестовые партии.
Цифры с нашего участка, а не из рекламного буклета
Тестировали на двух материалах: сталь 40Х (HRC 32–35) и нержавейка 12Х18Н10Т. Режимы фрезерования держали одинаковые до и после обработки, СОЖ — эмульсия 8%, подача СОЖ — через сопло, не МQL. Считали по метражу до критического износа по задней поверхности (VB = 0,2 мм — дальше под замену, без жалости).
| Инструмент | Материал, режимы | Стойкость до | Стойкость после криогена | Прирост |
|---|---|---|---|---|
| Фреза D12 4Z, сплав ВК8, TiAlN | 40Х, Vc 180 м/мин, Fz 0,08 | 38 м резания | 52 м | +37% |
| Фреза D10 3Z, ВК10-ОМ | 12Х18Н10Т, Vc 110 м/мин, Fz 0,05 | 19 м | 41 м | +115% |
| Сверло D8, ВК8 | 40Х, Vc 70 м/мин, F 0,15 мм/об | 9,5 м отверстий | 13 м | +37% |
| Фреза D6 4Z мелкозубая, ВК6-М | 40Х, паз 6 мм, Vc 140 | 22 м | 24 м | +9% |
Как видите, разброс честный — от «вау» до «возни много, эффект сомнительный». Мелкозубые фрезы D6 дали копейки: тонкая кромка, там износ в основном абразивный, аустенит ни при чём. А вот на вязкой нержавейке эффект самый жирный — потому что главный убийца там именно фазовые превращения и налипание. На этом и строите экономику: криогенить всё подряд — деньги на ветер, криогенить то, что режет вязку и титан — почти халявный прирост ресурса инструмента.
Где нас самих учили life: типичные ошибки
Однажды на участке мы поймали брак партией в 60 фрез. Молодой технолог решил ускорить цикл: вместо 12 часов выдержки дал 4, а отогрев пустил на воздухе, вынув корзину прямо из дюара в цех, где было +18. Формально «криогенная обработка жидким азотом выполнена». По факту — половина фрез после первой же минуты в резании выкрошилась по кромке: термошок при отогреве даёт точно такие же микротрещины, от которых мы пытаемся избавиться. Партию списали, урок усвоили. С тех пор у нас табличка на дюаре: «Скорость охлаждения и отогрева — по прибору, не по глазам».
Ещё две классические грабли. Первая: мастера часто путают криогенную обработку с «промораживанием» в морозильной камере до −80 °C на сменных пластинах. Нет, это не одно и то же, и эффект несопоставим — при −80 остаточный аустенит превращается процентов на 30, а нужен полный цикл. Вторая: обработка инструмента с микротрещинами, полученными при переточке на заточном станке без СОЖ. Криоген не лечит механику — трещина была, трещина осталась, просто теперь вы платите за это дважды.
Своё оборудование или подрядчик: чек-лист
Криогенная установка для мелкого цеха — вещь недешёвая, считайте от пары миллионов рублей за камеру с программным управлением, плюс расход азота. Мы начинали с подряда, и вот чек-лист, по которому сами выбирали исполнителя:
- Программируемый цикл. Должны дать распечатку кривой охлаждение-выдержка-отогрев именно вашей партии, а не «стандартный режим».
- Контроль скорости. Не выше 3 °C/мин на охлаждении — если исполнитель говорит «окунаем сразу», это не криогенная обработка, а лотерея.
- Термообработка после отогрева. Отпуск 200–220 °C в списке услуг есть? Если нет — просите обоснование, почему его не делают.
- Протокол на партию. Температурный лог, время выдержки, номер партии инструмента. Без бумаги потом не докажете ничего ни поставщику фрез, ни себе.
- Пилотная партия. Нормальный подрядчик сам предложит прогнать 10–20 штук и сравнить стойкость до/после на вашем материале. Отказ — красный флаг.
Экономика: когда это вообще имеет смысл
Считаем грубо. Стоимость криогенной обработки одной концевой фрезы у подрядчика — в районе 300–700 рублей за штуку при партии (плюс логистика). Если фреза стоит 3–4 тысячи и её ресурс растёт с 40 до 60 метров, вы в плюсе уже со второй детали. На инструменте за 15 тысяч (для твердосплава с геометрией под титан это нормальная цена) обработка окупается почти мгновенно. А вот на дешёвых фрезах по 800 рублей с ресурсом «полтора паза» — нет, логистика съест всё. Ещё один аргумент: обработанные фрезы стабильнее. Разброс стойкости внутри партии у нас ужался с ±30% до ±12%. Для тех, кто считает норму времени по стойкости инструмента и не любит останавливать станок посреди программы, это значит не меньше, чем сам прирост ресурса.
И про станок отдельно: повышение стойкости позволяет иногда поднять режимы. Мы на 40Х после криогена подняли Vc со 180 до 200 м/мин на том же приросте износа — станок не тянет выше только из-за ограничений по мощности шпинделя, 12 кВт на D12 уже впритык. То есть криоген работает ещё и как способ выжать из парка дополнительную производительность без капитальных вложений.
FAQ — отвечаем, как отрезаем
Можно ли криогенить быстрорез (Р6М5, Р18), или это только для твердого сплава?
Можно, и для быстрореза эффект порой даже ярче — там остаточного аустенита после закалки больше. Прирост стойкости метчиков и развёрток из Р6М5 у нас доходил до 60%. Но режимы другие: обязательный отпуск после криогена, иначе хрупкость. Для твердосплавных фрез технология своя, для быстрореза — своя, не путайте в одной партии.
Убивает ли криогенная обработка покрытие TiAlN или алмазное?
Однозначного «убивает» нет, но рисковать не советую. Стандартные моно- и двухслойные PVD-покрытия у нас цикл переживали нормально, а вот с экзотикой бывали сюрпризы — отслоение по кромке. Правило простое: сначала партия из 10 штук с покрытием и 10 без, замер стойкости, потом решение по всему парку. Никогда не криогеньте весь закупленный инструмент разом.
Почему нельзя просто окунуть фрезу в жидкий азот на пару минут, если всё равно −196 °C?
Нет, так не сработает, и вот почему: скорость охлаждения важнее глубины. При резком окуне внешние слои сжимаются мгновенно, внутренние ещё горячие — возникают термические напряжения и микротрещины, которые при −196 °C вы не увидите, а при резании фреза лопнет по кромке за первую минуту. Плюс две минуты не дают остаточному аустениту полностью превратиться — превращение диффузионно-временнóе, нужны часы. Скорость не более 3 °C/мин и выдержка 12+ часов — это не перестраховка, это суть технологии.
Вместо вывода
Криогенная обработка режущего инструмента — не волшебная таблетка и не панацея от кривых режимов и убитой СОЖ. Но на вязких материалах, на дорогом твердом сплаве и на инструменте, который вы затягиваете по пять раз, — это самый дешёвый способ поднять ресурс инструмента на треть и стабилизировать партии. Мы свой дюар не вернули, и не пожалели.