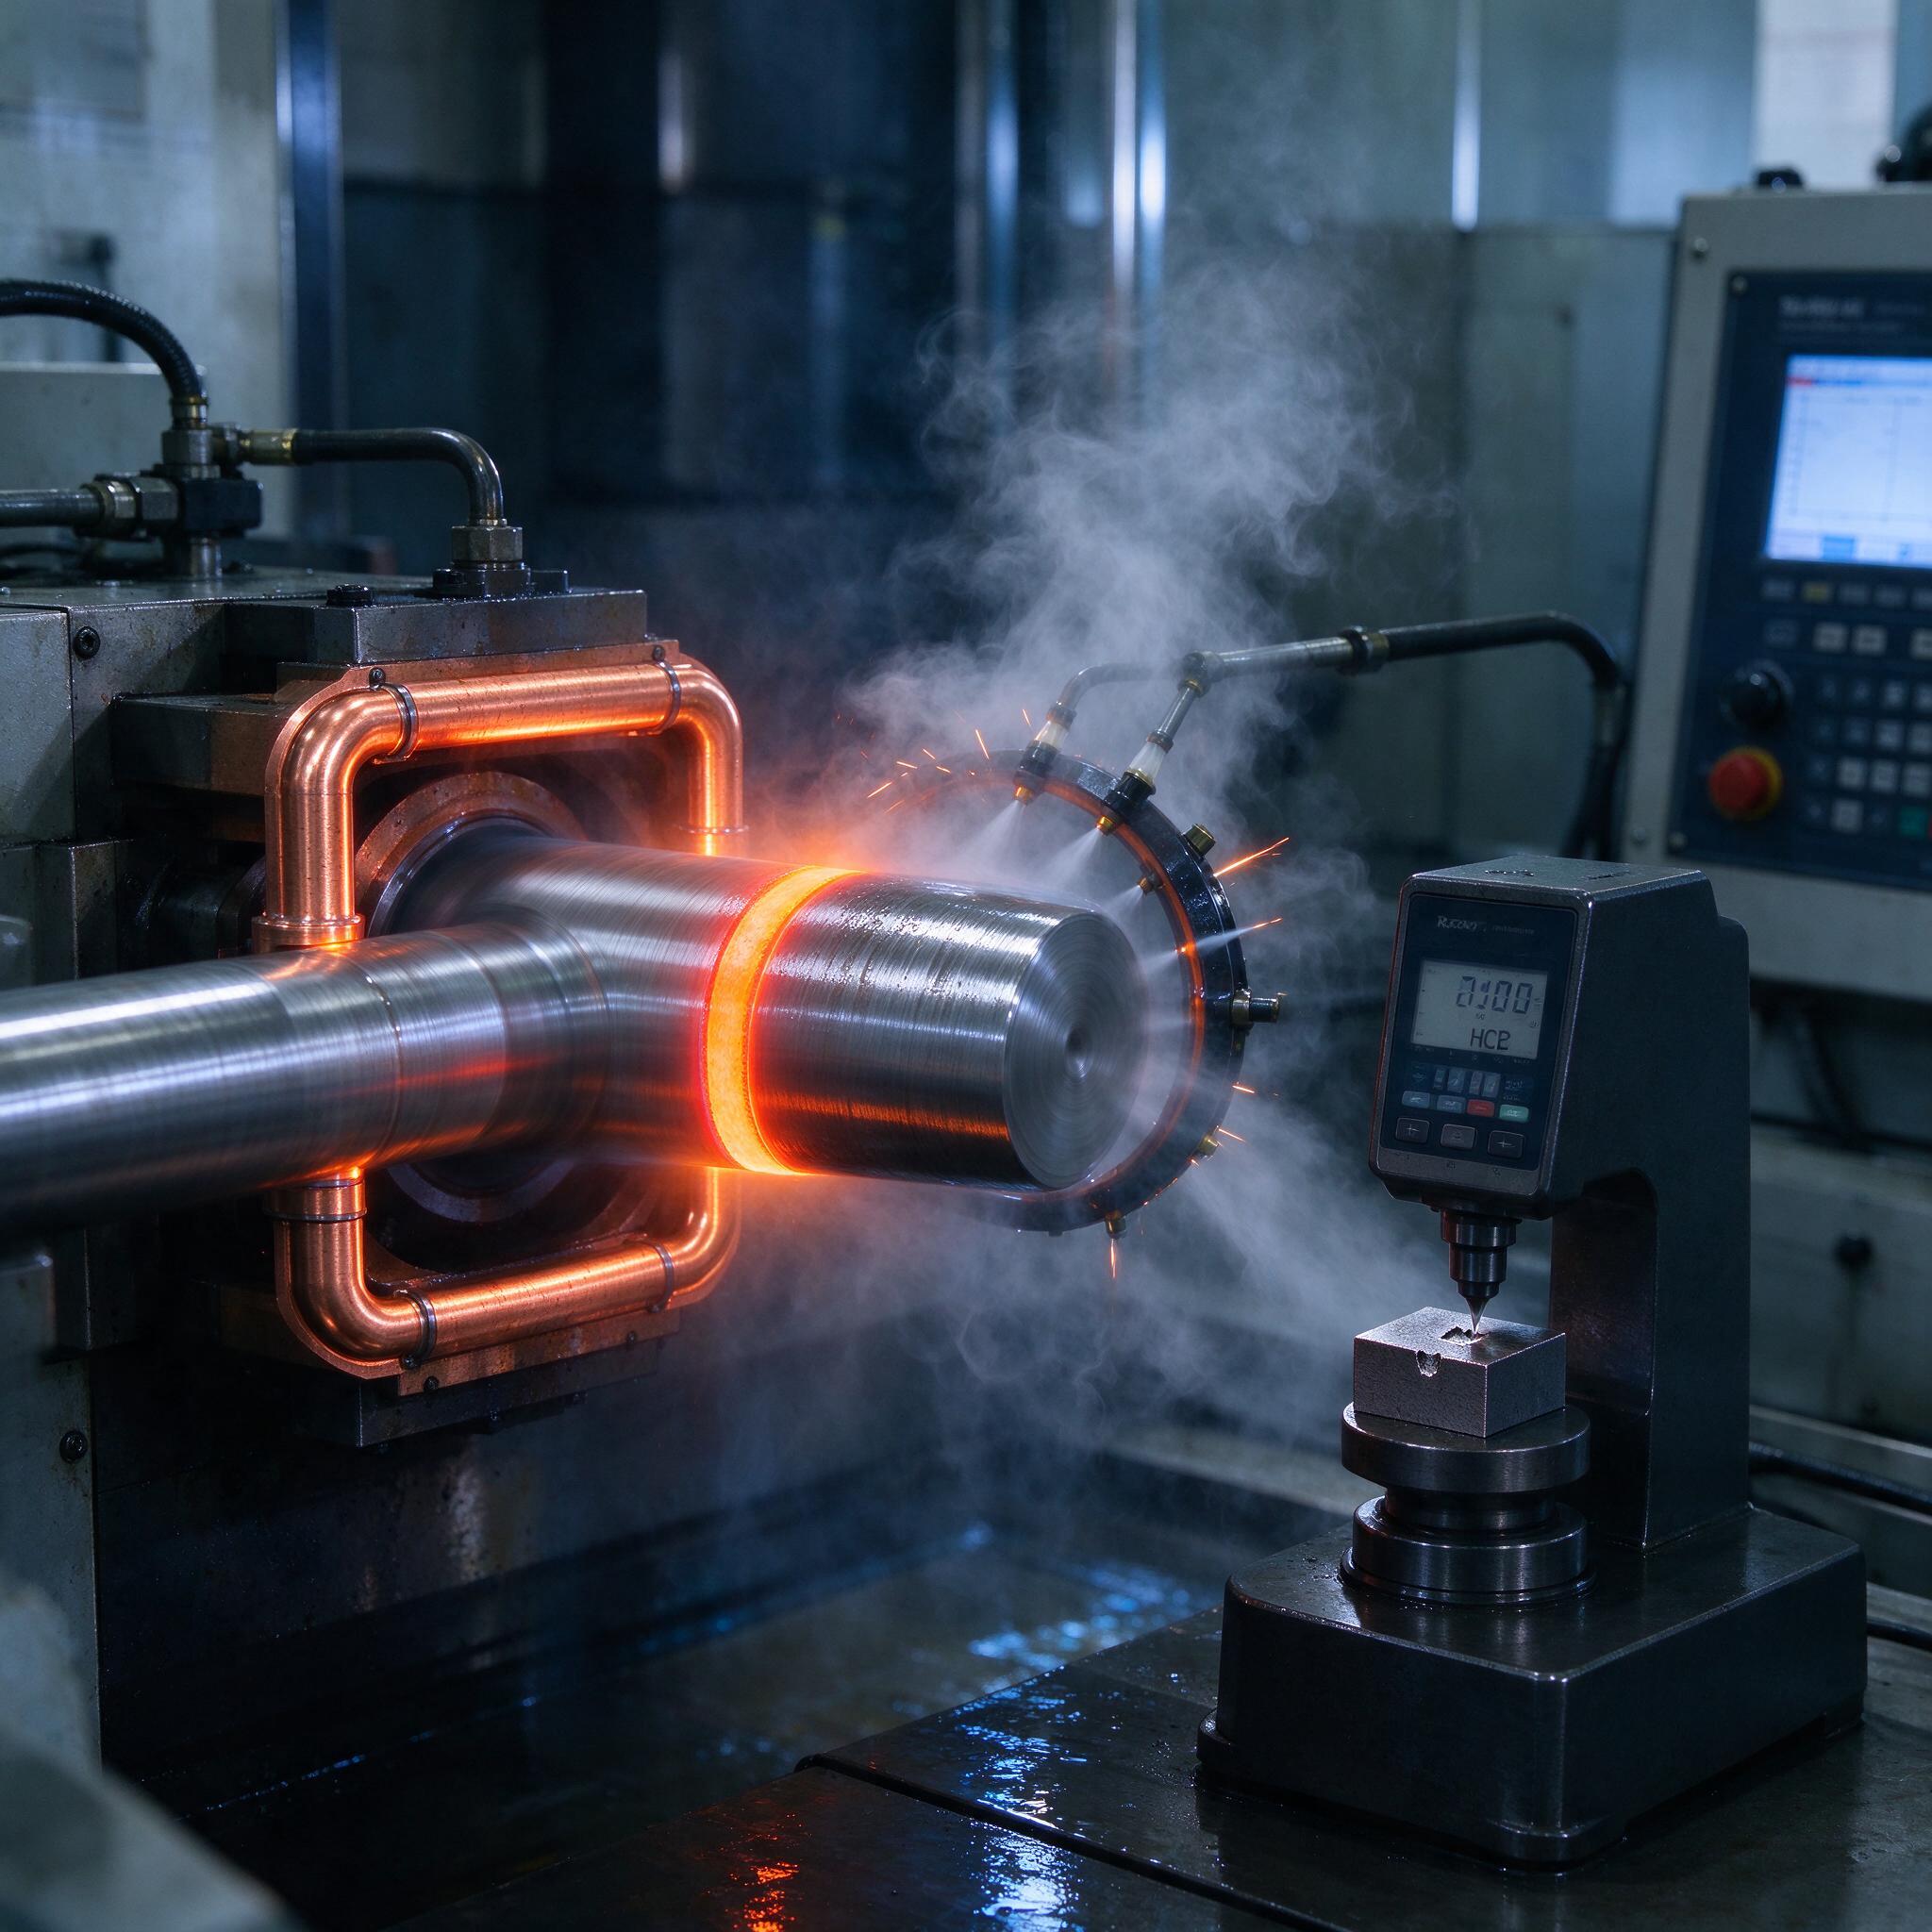
Почему шейка вала «плывёт», а закалка не держит
На нашем участке был показательный случай. Партия валов из стали 40Х после индукционной закалки прошла твёрдость — на поверхности 52 HRC, всё по чертежу. А через две недели валы вернулись с редукторного производства: шейки «наелись», биение, клин. Вскрыли шлифом — закалённый слой вместо положенных трёх миллиметров оказался около восьми десятых. Формально твёрдость есть, фактически слой не работает. С тех пор я говорю всем молодым технологам: индукционная закалка — это не «нагреть и окунуть», это управление частотой, мощностью и временем с точностью до долей секунды. Разберём, как мы это делаем и где чаще всего ошибаются.
Суть процесса: что реально происходит под индуктором
Индукционная закалка — это поверхностная закалка с индукционным нагревом токами высокой частоты. Деталь вращается, вокруг неё стоит медный индуктор (на фото — классический витой медный трубчатый контур с водяным охлаждением), через него гонят переменный ток, и в поверхности детали наводятся вихревые токи. Работает скин-эффект: ток течёт не по всему сечению, а только в тонком приповерхностном слое. Глубина этого слоя зависит от частоты тока — чем выше частота, тем тоньше нагреваемая зона. Нагрели слой до 880–920 °C за секунды, следом за индуктором идёт спрейер с закалочной жидкостью — на фото как раз видно кольцевой душирующий узел, из сопел которого бьют струи, и пар стоит столбом. Всё. Нагрев и охлаждение — один цикл, секунды, без печей и перетаскивания детали клещами.
Что это даёт на практике:
- сердцевина остаётся вязкой, деталь не трескается и не коробится, как при сквозной закалке;
- закалённый слой получается с остаточными сжимающими напряжениями — усталостная прочность растёт на 30–50%, что критично для валов, осей, шестерён;
- процесс встраивается в поток: валы идут с токарного станка прямо на закалочную позицию.
Глубина слоя 1–5 мм: как связаны частота и результат
Главное правило, которое должно сидеть в голове: глубина закалённого слоя примерно равна глубине проникновения тока при температуре потери магнитных свойств (точка Кюри, для стали это порядка 768 °C). Выше Кюри сталь перестаёт быть ферромагнетиком, глубина прогрева ограничивается естественно. Отсюда и выбор генератора.
| Частота тока | Глубина слоя | Что закаляем | Оборудование |
|---|---|---|---|
| 8–30 кГц (среднечастотные) | 2,5–5 мм | Валы ШХ15/40Х под подшипники, оси, крупные шестерни | Машинные генераторы типа ИВЧ, ТПЧ |
| 30–100 кГц | 1,5–2,5 мм | Шейки валов, втулки, звёздочки | Транзисторные ИВЧ-установки |
| 100–500 кГц | 0,8–1,5 мм | Тонкий слой, гильзы, пилы, мелкие детали | Ламповые и MOSFET-генераторы |
Для стали 40Х под слой 2–3 мм мы обычно встаём на 8–10 кГц и не прогадаем. Хотите тоньше — идёте вверх по частоте. Ещё два режима, которые крутят одновременно: удельная мощность на поверхности (обычно 0,5–2 кВт/см²) и скорость перемещения детали или индуктора. Подача 5–10 мм/с при непрерывно-последовательной закалке даёт ровный слой без «гребёнки».
Важно понимать: частота — только половина дела. Сталь 40Х с закалкой с 850 °C в масло даёт 45–50 HRC по всему объёму, а индукцией на той же детали поверхностно получаем 55–58 HRC. Почему? При скоростном нагреве зерно аустенита не успевает вырасти, и после закалки структура тонкодисперсный мартенсит — он твёрже и «работает» лучше. Но за это платим узким технологическим окном: недогреешь на 20–30 градусов — на поверхности останется феррит, твёрдость просядет; перегреешь — крупное зерно и трещины, особенно на углах и галтелях.
Контроль твёрдости HRC: не верьте одной цифре на приборе
Твёрдость по Роквеллу меряем по ГОСТ 9013, для закалённых слоёв — шкала C. Нормальный диапазон для 40Х после индукционной закалки и низкого отпуска (180–200 °C) — 52–58 HRC. Для ШХ15 доходит до 60–62.
И вот здесь начинается самое интересное. На фото справа виден твердомер на станине, на дисплее — показание, и любой мастер знает: цифра на экране ещё ничего не значит, если ты не понимаешь, где ты давишь. У закалённого слоя есть переходная зона — плавный спад твёрдости от 55 HRC на поверхности к твёрдости сердцевины (~20–24 HRC у 40Х). Эта зона занимает 30–50% толщины слоя, и если индентор встанет у её края, прибор честно покажет заниженную цифру, хотя слой в норме.
- Поверхностный контроль — твердомер Роквелла, три-пять точек на деталь, отступ от кромок и от границы слоя не меньше 2–3 мм.
- Глубину слоя контролируем разрезом: делаем поперечный шлиф, травим, меряем до зоны с твёрдостью 0,9 от требуемой — это метод по ГОСТ 24786. Раз в смену или при настройке нового режима.
- Быстрый «полевой» контроль — контрольная деталь-свидетель из той же марки и плавки, идёт через закалку вместе с партией.
По опыту, мастера часто путают понятия «твёрдость» и «глубина слоя». Твердомер покажет тебе поверхность, но не скажет, что под ней. Раз в полгода мы обязательно режем пару деталей из середины партии — иначе рано или поздно ловим брак, как в истории с валами, с которой начал.
Типичные ошибки: кейс с трещинами на торцах
Расскажу реальный случай. Закаляли крестовины карданного вала из стали 40Х, шипы 28 мм, слой нужен был 2 мм. Всё шло хорошо, пока не сменили партию стали — и посыпались трещины на торцах шипов, тонкие, острые, под лупой. Причина нашлась не сразу: новая плавка оказалась на верхней границе по углероду (0,45% вместо 0,42) плюс при перенастройке индуктора увеличили зазор и, чтобы «добрать нагрев», подняли мощность. Температура на торце шипа улетела за 950 °C, а торец — это концентратор, двусторонний съём тепла. Трещины мгновенные. Лечили комбинацией: снизили мощность на 15%, перенесли фокус нагрева с торца на середину шипа, и — главное — ввели в цикл самоотпуск: спрейер отключали на 2 секунды раньше, чтобы тепло сердцевины прогрело слой до 180–200 °C. Трещины ушли, твёрдость встала в 54–56 HRC стабильно. Мораль: индукционная закалка не прощает «на глазок», каждый миллиметр зазора и каждая секунда задержки — это часть рецепта.
Как выбрать установку или подрядчика: чек-лист
- Частотный диапазон под вашу глубину. Если исполнитель клянётся сделать слой 4 мм на установке 100 кГц — это шарлатанство, физика не позволит.
- Наличие контроля слоя, а не только твёрдости. Спросите, чем меряют глубину: если только ультразвуковым толщиномером «по мартенситу» — насторожитесь, без металлографии в спорных случаях делать нечего.
- Регулировка мощности и времени цикла с дискретностью. Аналоговые «крутилки» из прошлого века — источник разброса от детали к детали. Норма — программа режимов, протокол на каждую партию.
- Браковочные признаки в договоре/спецификации. Пропишите: марка, твёрдость HRC с допуском, глубина слоя с допуском, отсутствие трещин (контроль капиллярный или магнитопорошковый).
- Опыт с вашей маркой стали. Для 40Х, 40ХН, ШХ15 и легированных с молибденом режимы отличаются заметно — пусть покажут отработанные карты.
FAQ: отвечаем прямо
Можно ли заменить индукционную закалку объёмной, закалив деталь в печи?
Для длинных валов — нет, не стоит. Коробление после объёмной закалки 40Х в масло уходит в десятки сотых миллиметра, правка съест этот выигрыш, а сердцевина станет хрупкой. Плюс вы теряете сжимающие напряжения в поверхности, которые и держат усталость. Объёмная закалка оправдана, когда нужен слой глубже 5–6 мм и деталь короткая и жёсткая.
Что делать, если после закалки «звенит» и деталь повело?
Первым делом смотреть на режим охлаждения, а не на нагрев. Слишком интенсивный спрей — и вы получаете перепад температур, коробление и «зарез» по тонким сечениям. Уменьшайте напор, переходите на прерывистое охлаждение с самоотпуском. И проверьте базирование: если деталь зажата не по центрам, а «в патрон на глаз», биение после закалки гарантировано.
Обязательно ли шлифовать после индукционной закалки?
Да, если к детали есть требование по посадке. Слой после закалки коробится на 5–15 мкм, плюс возможен окалинообразование при перегреве. Припуск под шлиф закладываем 0,3–0,5 мм на диаметр, и вот тут тонкий момент: не задерите припуск, иначе сошлифуете рабочий слой — старая история, когда под подшипник вместо 2 мм слоя остаётся 1,2 мм. Шлифуйте алмазным кругом с СОЖ, без «сухого» прижима — иначе прижог на поверхности станет очагом выкрашивания.
Вместо заключения
Индукционная закалка — технология с обратной связью: пока вы режете контрольные образцы и меряете слой металлографией, она работает на вас. Как только поверили одной цифре на дисплее твердомера и перестали следить за частотой и мощностью — она начнёт работать против вас. Слой 1–5 мм, частота под задачу, честный контроль HRC и глубины, самоотпуск вместо gamble с трещинами. Всё остальное — детали, но именно из деталей и складывается партия без рекламаций.