Ситуация, знакомая, наверное, каждому, кто тянет проволоку из высокоуглеродки: партия катанки 80-й стали прошла патентирование по всем канонам, на разрывной — разброс. В одном мотке σв = 1180 МПа, в соседнем — 1260. Заказчик крутит пальцем у виска, а мы сидим и гадаем: где потеряли управление? Практически всегда ответ кроется не в химии плавки, а в реальной скорости охлаждения в перитектическом интервале — тех самых 300–500 °C/ч, которые в ГОСТ 17305 фигурируют аккуратной строчкой, а на участке превращаются в войну с термопарами, крышками соляных ванн и сквозняками в цехе. Разберём, как патентирование проволоки из стали 80 превратить из полуискусства в управляемый процесс, и почему изотермический распад аустенита — наш главный союзник в стабильности партии.
Что вообще происходит с проволокой в расплаве
Сталь 80 — это 0,77–0,85 % углерода, почти эвтектоид. Никаких ферритных прожилок, никакого запаса на ошибку: весь аустенит обязан распасться в одну стадию, и от того, как он распадётся, зависит всё — и структура сорбита, и способность проволоки дальше тянуться на суммарное обжатие 75–85 %. Классическая схема патентирования, отработанная ещё с середины прошлого века: аустенитизация при 880–920 °C, выдержка на полное растворение карбидов, затем рывок в расплав при 480–540 °C и изотермическая выдержка. Именно в расплаве и живёт изотермический распад аустенита — перлит формируется при постоянной температуре, в узком температурном интервале, и даёт ту самую тонкопластинчатую сорбитоподобную структуру, на которой патентированная проволока и «едет» через волоки.
Ключевой момент, который часто недооценивают: скорость охлаждения от аустенитизации до температуры изотермы должна быть высокой, чтобы миновать зону образования грубого перлита, но регулируемой в дальнейшем. Вот тут и появляются цифры 300–500 °C/ч — это скорость controlled-охлаждения при выходе из изотермической выдержки и при переходных режимах, когда проволока из расплава идёт на приёмное устройство. Промахнулся вниз — поймал трооститные участки и хрупкость на перегибе. Промахнулся вверх — недораспавшийся аустенит, потом промежуточное превращение, и на травлении структура «пёстрая», как сорокалетний ковёр.
Почему именно 300–500 °C/ч и что это даёт партии
Диаграмма изотермического распада для стали 80 жестокая: С-образная кривая с носиком около 550 °C, минимальная устойчивость аустенита — секунды. Через носик надо пролететь за считанные минуты, а вот в области 500–600 °C сидеть спокойно, пока весь аустенит не превратится. Дальше, после окончания превращения, проволока охлаждается до комнатной — и вот здесь скорость принципиальна. При 300–500 °C/ч остаточные напряжения распределяются равномерно по сечению, карбидная сетка не успевает коагулировать, и главное — моток не получает термических «ножниц» между поверхностью и сердцевиной.
По нашему опыту, когда держим охлаждение в этом окне, разброс временного сопротивления внутри партии не выходит за ±30 МПа. Как только промахиваемся и охлаждение улетает за 700 °C/ч (сквозняк, моток лёг слишком плотно, вентилятор рядом включили) — разброс уползает до 80–100 МПа, а относительное удлинение гуляет на полпроцента. Для заказчика, который дальше волочит на канатную проволоку, это катастрофа: обрывы на промежуточных волоках, перекаты, брак по свивке.
| Параметр | Классическое патентирование (расплав Pb или соли) | Дефектный режим (скорость не удержана) |
|---|---|---|
| Аустенитизация | 880–920 °C, 15–25 мин | та же, но с подгаром поверхности |
| Температура изотермы | 480–540 °C | 430–450 °C (промах вниз) |
| Охлаждение после изотермы | 300–500 °C/ч | >700 °C/ч или <150 °C/ч |
| Структура | тонкий сорбит, 1–3 балл по пластинчатости | пёстрая: сорбит + троостит + участки грубого перлита |
| σв внутри партии | разброс ≤ ±30 МПа | разброс 80–100 МПа |
| Стойкость в волоке | нормальная, обрывы редкие | обрывы, задиры, «ёршик» на жиле |
Наш участок: как это выглядит вживую
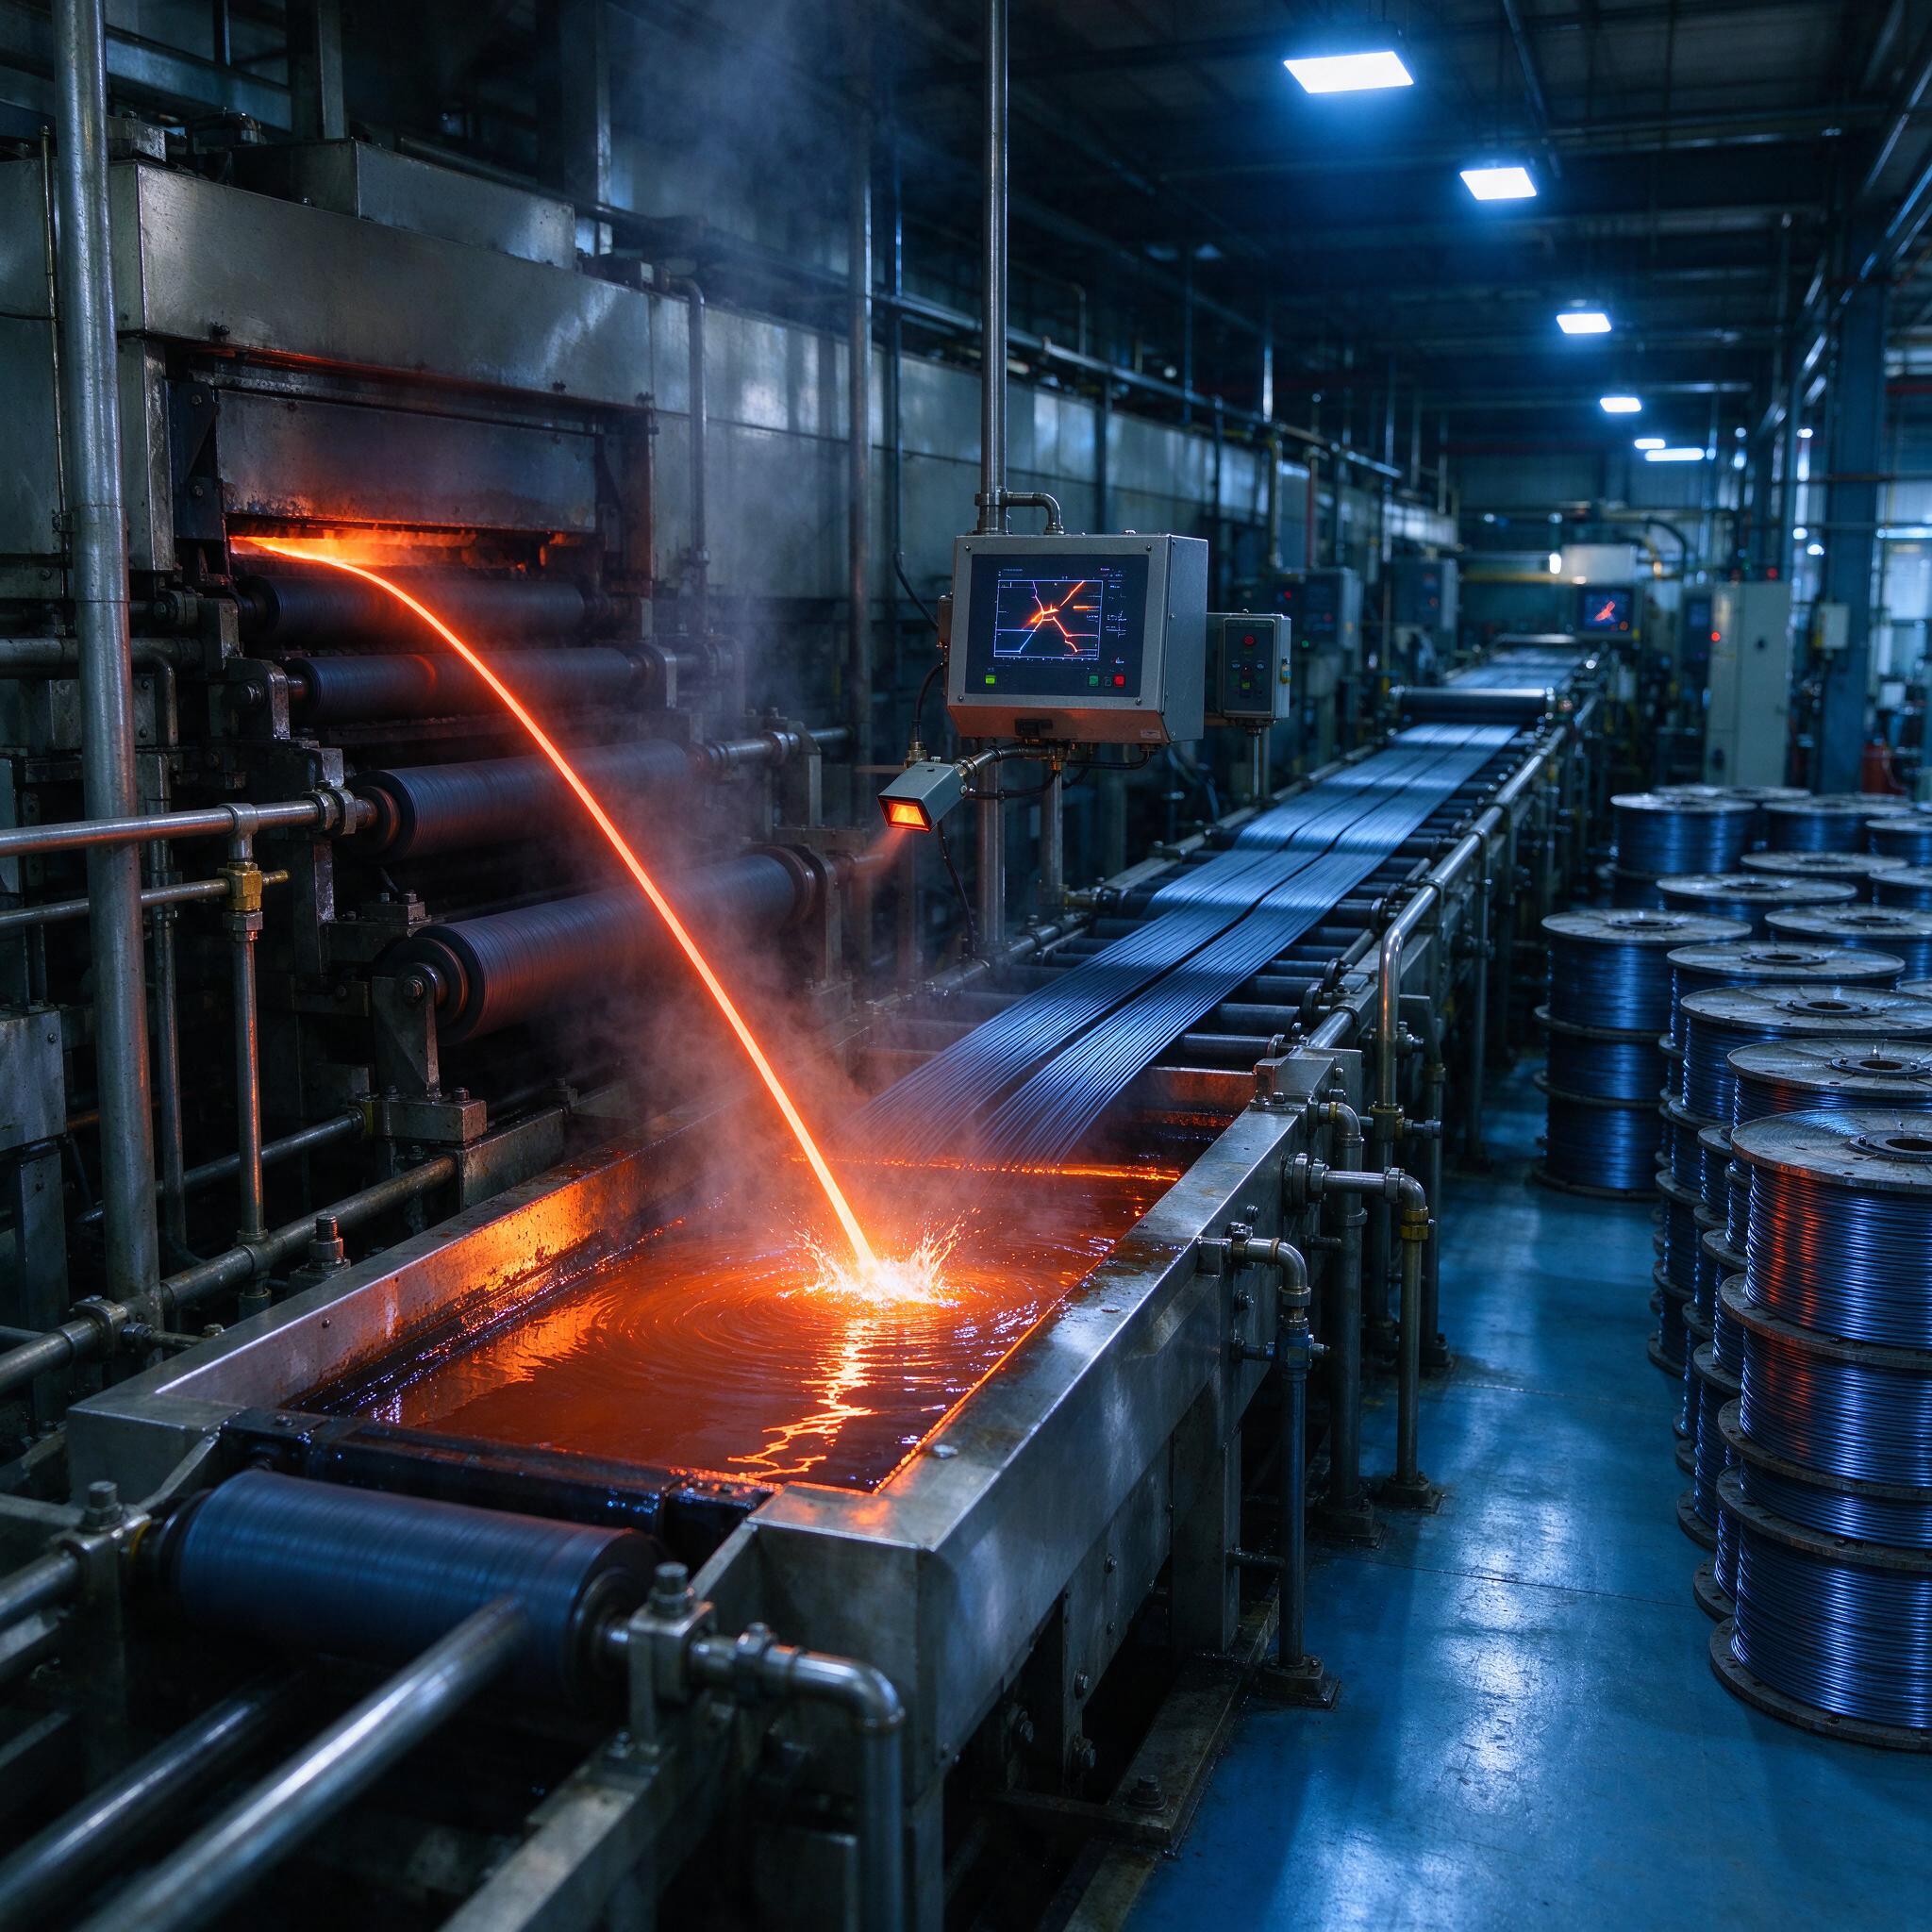
У нас линия патентирования стоит компактно: печь аустенитизации, ванна с расплавом, тяговые ролики и приёмно-разматывающее устройство, весь конвейер набит катушками с готовой тёмной проволокой — в третьей смене цех выглядит как синий космос, только подсветка холодная, а от ванны идёт оранжевое свечение. Красная раскалённая нить проволоки выныривает из печи, делает дугу над тянущими роликами и ныряет в расплав — в точке входа вскипает с характерным шипением, искрит. Над ванной — щит управления с монитором, на котором в реальном времени рисуется кривая охлаждения; рядом пирометр ловит температуру поверхности нити перед погружением. Эта связка «пирометр + регистратор» — лучшее вложение за последние годы: раньше мы температуру входа «на глаз» контролировали по цвету, и каждый оператор видел свой оттенок вишнёвого.
Солить ванну — отдельная песня. Работаем на солевом расплаве (смесь нитратов/нитритов, рабочая температура 480–540 °C), следим за уровнем, за равномерностью прогрева по длине ванны. Ведётся проволока через расплав горизонтально, мотками на проходе — важно, чтобы каждый виток находился в изотерме одинаковое время. Если моток лёг на дно ванны навалом, нижние витки остывают медленнее — вот вам и источник разброса внутри одного мотка, не то что внутри партии.
Режимы, которые мы держим (конкретика)
- Диаметр заготовки 6,0–6,5 мм (катанка по ГОСТ 30136), аустенитизация 900 ± 10 °C, выдержка 20 минут на полное растворение карбидной сетки.
- Перенос в соляную ванну — не дольше 30–40 секунд, чтобы носик С-кривой пролететь. Зазевались — на поверхности стартует распад в грубый перлит, дальше уже не исправить никакой изотермой.
- Изотерма 510–530 °C, выдержка 25–35 минут. Контроль — по образцам-свидетелям на каждой третьей карте.
- Выход из ванны и охлаждение на спокойном участке конвейера: 300–500 °C/ч, без сквозняков, без форсированного обдува, до 150 °C — потом можно и быстрее.
- Контроль: σв, δ, число перегибов и скручиваний по ГОСТ 17305, микроструктура на травлённом шлифе по каждой партии.
Типичные ошибки: случай, который мы вспоминаем до сих пор
Однажды на участке мы поймали брак, который неделю не могли локализовать. Симптомы: вся партия в допуске по разрывной, а на волоке через две-pass заказчик получает обрывы через каждые сорок минут. Раскрутили по шагам: плавка чистая, прокат без пороков, разрывные образцы нормальные. Виновником оказалась банальная щель — кто-то из смены снял боковую крышку с кожуха участка охлаждения после чистки, и не поставил обратно. Через щель дул холодный цеховой воздух, локальная скорость остывания на этом участке конвейера улетала за 900 °C/ч. Проволока, прошедшая по верхнему ряду, остывала снаружи резко, на поверхности зарождались микронапряжения, а часть аустенита, не добив изотермы, давала промежуточную структуру. На стандартных образцах это почти не ловилось, а в работе — «стреляло». С тех пор целостность кожухов у нас в карте обхода — пункт номер один, и любой демонтаж оформления оформляется записью в сменном журнале. Мастера, кстати, до сих пор путают: думают, что скорость критична только при входе в изотерму, а выход — мол, уже всё превратилось, можно охлаждать как угодно. Нет, нельзя, и этот случай — лучшее доказательство.
Вторая классика — перегруз ванны. Пытаемся пропустить за смену больше метража, витки в расплаве ложатся плотнее, теплосъём внутри мотка падает, время фактической изотермы плавает от витка к витку. Жадность здесь обходится дороже, чем недоработка.
Как выбрать оборудование и подрядчика: чек-лист
- Автоматическая регистрация кривой охлаждения с выводом на экран — без этого вы работаете вслепую, «по цвету нити».
- Термопары минимум в трёх зонах ванны (вход, середина, выход) + независимый контроль контролями-свидетелями; разброс по зонам — не более ±5 °C.
- Механизм укладки витков с контролем шага: плотность укладки мотка в изотерме — параметр режима, а не «как получится».
- Защитное оформление зоны охлаждения и регламент его вскрытия — да, звучит смешно, пока не поймаете тот самый брак.
- У подрядчика просите протоколы на каждую партию: температуры, время изотермы, скорость охлаждения, результаты разрывной. Кто даёт только «сертификат соответствует» — мимо.
FAQ
Можно ли заменить соляную ванну на воздушное охлаждение с вентиляторами, чтобы управлять скоростью 300–500 °C/ч?
Нет, это не сработает, потому что воздух даёт нестабильный теплосъём: коэффициент теплоотдачи пляшет от скорости обдува, ориентации витка и влажности воздуха, а вам нужна изотермическая площадка, где превращение идёт при постоянной температуре. Вентиляторы годятся для ступенчатого закаливания крупного сортового проката, но не для патентирования тонкой проволоки — разброс свойств будет таким, что вы его не победите регулировкой.
Сталь 80 или 70 — что взять, если заказчику нужна повышенная пластичность?
Если по изделию нет жёсткого требования к σв выше 1200 МПа, берите 70-ю или даже 65Г — у 80-й уже весь запас углерода ушёл в прочность, и пластичность вы будете выгрызать режимом, а не маркой. Сравнение честное: при одинаково отработанном патентировании 70-я даёт удлинение на 1–1,5 абсолютных процента выше при прочности на 80–100 МПа ниже. Но если нужно тянуть до тонких диаметров с большим суммарным обжатием — 80-я оправдана.
Насколько критично превышение температуры аустенитизации до 950–960 °C?
Критично, и вот почему: рост зерна аустенита при перегреве напрямую ухудшает измельчение сорбита после изотермического распада, плюс на поверхности стартует обезуглероживание — на проволоке это потери прочности поверхностного слоя и задиры в волоке. Держите 900 ± 10 °C, и не слушайте тех, кто «форсирует печь ради темпа смены».
Вместо вывода
Стабильность механических свойств в партии патентированной проволоки — это не тайна плавки и не магия марки. Это три вещи: честная аустенитизация, аккуратный проход носика С-кривой и дисциплинированное охлаждение в окне 300–500 °C/ч после изотермы. Технология известна сто лет, оборудование — тоже. Побеждает тот, у кого крышка на кожухе стоит на месте и кривая охлаждения на мониторе совпадает с бумажным режимом. У нас теперь — совпадает.